

Стан горячей прокатки, блок промежуточных роликовых подшипников со стороны привода
Подшипниковый блок промежуточного валка со стороны привода прокатного стана горячей прокатки представляет собой прецизионный опорный компонент, используемый для поддержки и позиционирования промежуточного валка со стороны привода прокатного стана горячей прокатки. Он воспринимает прокатные нагрузки и передает их на раму стана, а также обеспечивает передачу крутящего момента через систему валков со стороны привода. Подшипниковый блок может быть изготовлен в соответствии с конфигурацией стана, размерами валков, требованиями к материалам и техническими спецификациями заказчика.
Тип изделия: Блок промежуточных роликовых подшипников со стороны привода
Применение: Стан горячей прокатки
Материал: Литая или кованая сталь в зависимости от требований применения.
Индивидуализация: Доступно стандартное и нестандартное изготовление по индивидуальному заказу.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производственная мощность составляет 1000 штук.
- Информация
Стан горячей прокатки, блок промежуточных роликовых подшипников со стороны привода
ОнБлок подшипников промежуточного валка привода прокатного стана горячей прокаткиЭто один из важных конструктивных элементов прокатного стана горячей прокатки. Он в основном используется для поддержки и точного позиционирования промежуточного валка со стороны привода прокатного стана, принимая на себя механические нагрузки, возникающие во время прокатки, и передавая их на раму стана.
В процессе горячей прокатки промежуточный подшипниковый блок валков работает в сложных условиях, связанных с высокими температурами, охлаждающей водой, смазкой, пылью, многократными нагрузками и вибрацией. Температура в зоне прокатки может достигать приблизительно 800–1200 °C, а сам подшипниковый блок предназначен для работы в составе узла опоры валков в условиях непрерывной промышленной эксплуатации.
Подшипниковый блок должен обеспечивать стабильное положение промежуточного валка и создавать надлежащие условия для установки подшипника. Точное позиционирование помогает уменьшить деформацию валков и обеспечивает стабильное выравнивание валков во время прокатки. В зависимости от конфигурации прокатного стана, компонент может также работать с гидравлической системой гибочных валков и выдерживать дополнительные осевые нагрузки.
Поддержка, позиционирование и передача энергии
Основная функция блока промежуточных роликовых подшипников со стороны привода заключается в обеспечении надежной работы.поддержка и позиционированиедля промежуточного валка. Усилия прокатки передаются через валок и подшипниковый узел в подшипниковый блок, а затем на раму прокатного стана.
Со стороны привода подшипниковый блок также связан с системой передачи мощности. Он может соединяться с карданным валом или редуктором и передавать крутящий момент двигателя через систему привода прокатного стана.
Таким образом, конструкция должна обеспечивать достаточную опору для подшипника, сохраняя при этом необходимое соосность между роликом, подшипником и компонентами со стороны привода.
Смазка, герметизация и охлаждение
Смазка и герметизация важны для надежной работы подшипникового узла прокатного стана. Прилагаемая информация о продукте включает в себя систему смазки маслом и воздухом, предназначенную для обеспечения смазки подшипников и предотвращения попадания охлаждающей воды и оксидной окалины в зону подшипника.
В подшипниковом блоке также может быть предусмотрена или использоваться внутренняя система охлаждения. При необходимости для контроля температуры подшипника и снижения чрезмерного повышения температуры во время непрерывной работы может использоваться циркуляция воды или воздуха.
Надлежащая смазка, герметизация и охлаждение помогают защитить подшипники и сопрягаемые поверхности в условиях горячей прокатки. Эти функции особенно важны в тех случаях, когда одновременно присутствуют охлаждающая вода, окалина, смазочный материал и высокие температуры окружающей среды.
Выбор материалов
Предоставленная информация о материале включает в себя:Литая сталь ZG35CrMo и ZG42CrMoдля применений, требующих баланса между прочностью и технологичностью литья.
Для применений со сверхвысокими нагрузками,кованая сталь 34CrNiMo6Также упоминается как вариант, обеспечивающий более высокую устойчивость к усталости в сложных условиях эксплуатации.
Окончательный выбор материала зависит от конфигурации прокатного стана, конструкции подшипникового блока, условий нагрузки, производственных требований и технических спецификаций заказчика. Таким образом, выбор материала определяется в соответствии с конкретным изделием, а не путем применения одной марки материала ко всем подшипниковым блокам.
Производственный процесс
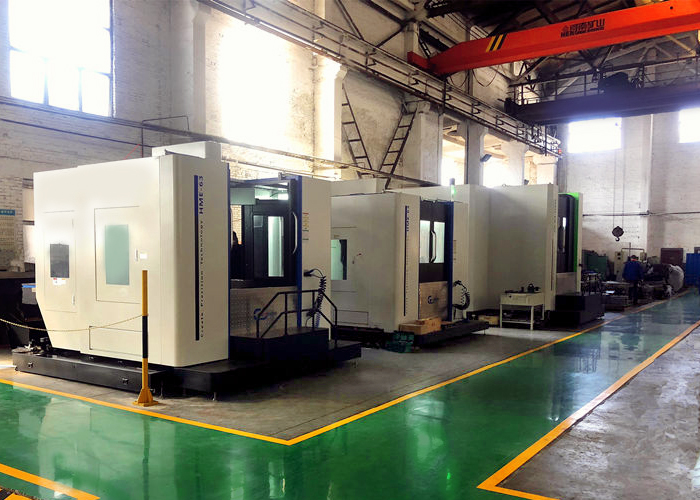
Компания GW Precision разработала отработанный технологический процесс обработки подшипниковых блоков прокатных станов на основе многолетнего производственного опыта. Этот производственный процесс сочетает в себе вертикальную обработку, горизонтальную расточку, компьютерное планирование процесса и поэтапный контроль качества.
В течениевертикальная обработкаПервоначально деталь обрабатывается в соответствии с геометрией чертежа. На соответствующих поверхностях оставляется припуск на обработку, а обработанные участки очищаются и зачищаются для контроля качества. Первая деталь проверяется перед продолжением следующего производственного процесса.
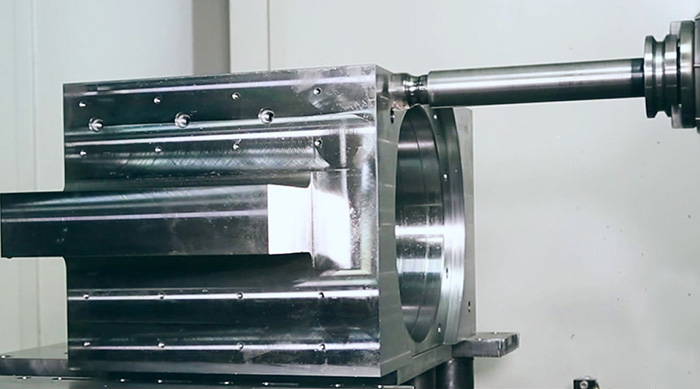
В течениегоризонтальное бурениеПрипуски на обработку зарезервированы для соответствующих поверхностей и канавок. В эталонных данных процесса предусмотрен припуск приблизительно 1,5–2 мм для отдельных поверхностей и канавок, в то время как при обработке отверстий может сохраняться припуск приблизительно 3–4 мм перед окончательной обработкой. Эти значения являются эталонными для процесса и корректируются в соответствии с фактическими требованиями чертежа и обработки.
После механической обработки удаляются заусенцы и острые кромки для облегчения контроля и последующей обработки.
Обработка на станках с ЧПУ и оптимизация технологических процессов
Для изготовления подшипниковых блоков прокатных станов, блоков гибочных валов и других прецизионных компонентов компания GW Precision использует автоматизированное программирование для оптимизации программ обработки и организации производственного процесса.
Последовательность обработки планируется в соответствии со структурой детали, требованиями к обработке и точками контроля. Это помогает контролировать взаимосвязь между различными обрабатываемыми поверхностями и обеспечивает стабильную точность размеров.
Сочетание вертикальной обработки, горизонтальной расточки, оптимизации процесса и контроля качества первой детали обеспечивает структурированный подход к производству сложных компонентов прокатных станов.
Контроль качества
Контроль качества интегрирован в производственный процесс, а не ограничивается окончательной проверкой. Проверка первого образца проводится после ключевых этапов механической обработки, что позволяет подтвердить правильность процесса перед продолжением производства.
В процессе производства учитываются размеры, контроль припусков на обработку, состояние поверхности, а также удаление заусенцев и острых кромок. Технологический процесс обработки корректируется в соответствии с техническим чертежом и фактическими требованиями к изделию.
Благодаря долгосрочной разработке технологических процессов и непрерывной оптимизации программ обработки на станках с ЧПУ, компания GW Precision создала производственный процесс для...Блок промежуточных роликовых подшипников со стороны приводаи другие прецизионные компоненты прокатных станов.
Сочетание правильного выбора материалов, высокоточной обработки, планирования процесса, контроля качества, смазки и герметизации позволяет подшипниковому блоку соответствовать требованиям различных областей применения в прокатных станах горячей прокатки.
Компания GW Precision может производить как стандартные, так и нестандартные изделия.подшипниковые блоки прокатного стана горячей прокаткив соответствии с чертежами заказчика, конфигурацией оборудования, требованиями к материалам и техническими характеристиками.