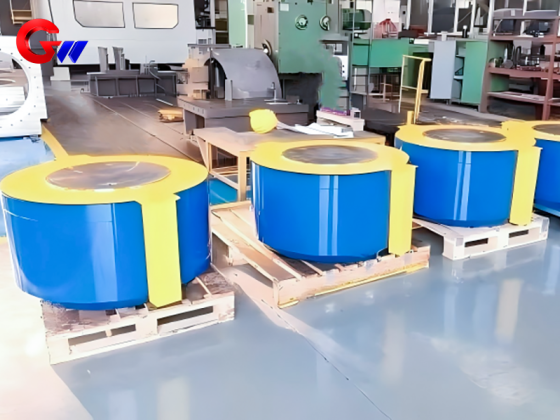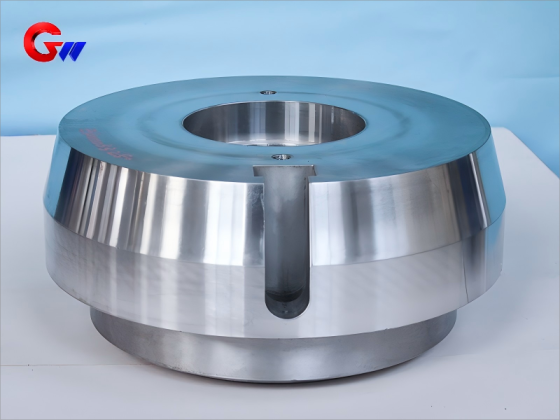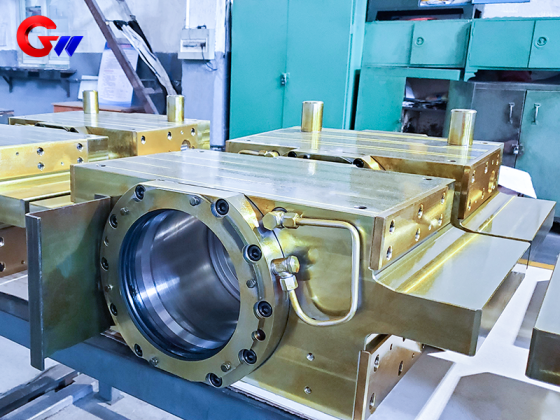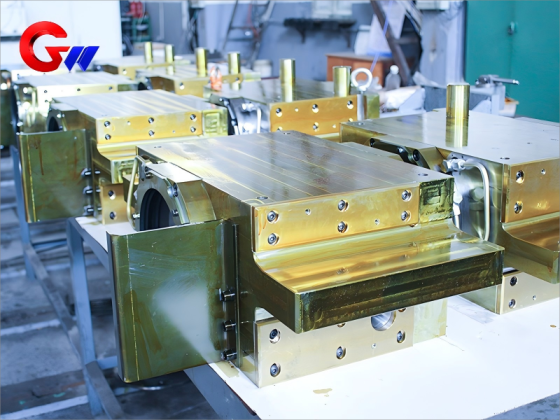
Стан холодной прокатки, рабочий роликовый подшипниковый блок.
Подшипниковый блок рабочего валка со стороны рабочего стана представляет собой прецизионно обработанный опорный компонент, предназначенный для узла рабочего валка прокатного стана холодной прокатки. Он обеспечивает точное позиционирование подшипника, стабильную структурную поддержку и надежное выравнивание для работы рабочего валка в условиях непрерывной прокатки.
Этот компонент, разработанный для производства изделий из нержавеющей стали, кремниевой стали и сверхтонкой полосы, сочетает в себе конструкцию из высокопрочного чугуна QT600-3, контролируемую термообработку, прецизионную обработку на станках с ЧПУ, высокоточные подшипниковые соединения, масляно-воздушную смазку и многоступенчатое уплотнение.
Основные характеристики
- Высокоточное позиционирование: радиальное биение рабочего валка контролируется с точностью до ≤ 0,01 мм, что обеспечивает прецизионную прокатку полосы.
- Эффективная смена валков: Встроенный гидравлический механизм блокировки, обеспечивающий целевое время смены валков ≤ 10 минут.
- Виброгашение: Предназначено для подавления высокочастотных вибраций в диапазоне 20–500 Гц с заданной амплитудой ≤ 0,5 мкм.
- Прецизионный подшипниковый интерфейс: цилиндричность отверстия подшипника контролируется с точностью до ≤ 0,003 мм.
- Многофункциональное применение в прокатных станах: подходит для шестивалковых прокатных станов UC-MILL и двадцативалковых прокатных станов Сендзимира.
Бренд: GW Precision
Страна происхождения продукта: Лоян, Китай
Срок доставки: согласно условиям договора.
Производственная мощность: до 1000 единиц в год.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производственная мощность составляет 1000 штук.
- Информация
Стан холодной прокатки, рабочий роликовый подшипниковый блок.
Технические характеристики материалов и термообработки
Основной материал
Онрабочий роликовый подшипниковый блокизготовлено изВысокопрочный чугун QT600-3, соответствующийEN-GJS-600-3Материал выбирается с учетом сочетания прочности конструкции, стабильности размеров, гашения вибраций и подходящего соотношения прочности и веса.
Указанная плотность материала составляет приблизительно7,1 г/см³Благодаря своим механическим и демпфирующим характеристикам он подходит для точной поддержки узла рабочего валка и подшипника.прокатный стан холодной прокатки.
Химический состав
| Элемент | Спецификация |
|---|---|
| Углерод (C) | 3,6–3,8% |
| Кремний (Si) | 2,2–2,5% |
| Марганец (Mn) | ≤ 0,3% |
| Магний (Mg) | 0,03–0,05% |
Данный материал разработан для обеспечения достаточной структурной жесткости и одновременно способствует гашению вибраций в процессе прокатки. Заданная степень гашения вибраций составляет≥35%.
Для применения на стороне, непосредственно контактирующей с оборудованием, стабильность материала имеет особенно важное значение, поскольку опорная конструкция должна поддерживать относительное положение.рабочий рулонподшипниковый узел и гидравлические компоненты во время многократных циклов качения.
Основные компоненты материалов и обработка поверхности
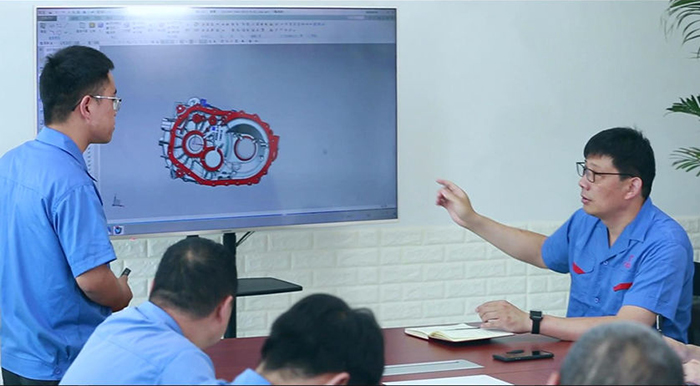
Различные функциональные областиопорный блок прокатного станаИспользуйте материалы и методы обработки поверхности, выбранные в соответствии с условиями эксплуатации.
| Компонент | Материал | Уход |
|---|---|---|
| Корпус подшипникового блока | Высокопрочный чугун QT600-3 | Изотермическая закалка и упрочнение дробеструйной обработкой |
| Износостойкая подкладка | GCr15SiMn | Глубокая криогенная обработка + твердое хромирование толщиной 20 мкм |
| Уплотнительный компонент | ПТФЭ + 316L | Лазерная микротекстуризация |
Корпус QT600-3 образует основную несущую часть самолета.рабочий роликовый подшипниковый блокИзотермическая закалка и дробеструйная обработка применяются в соответствии с установленным технологическим процессом.
Износостойкая футеровка изготовлена из сплава GCr15SiMn. Для улучшения эксплуатационных характеристик футеровки применяются глубокая криогенная обработка и твердое хромирование с заданной толщиной хромового покрытия.20 мкм.
Для изготовления уплотнительных элементов используются ПТФЭ и сталь марки 316L. Для обеспечения требуемых герметизирующих и эксплуатационных характеристик на заданные уплотнительные поверхности наносится лазерная микротекстуризация.
Сочетание этих материалов позволяет компоненту объединять в себе функции структурной поддержки, износостойкости и герметизации.прокатный стан холодной прокаткисборка.
Процесс высокоточной термообработки GW
Изотермическое закаливание
Основная частьрабочий роликовый подшипниковый блокпроходит контролируемый процесс термической обработки:
Обогрев:900°C × 2 ч
Закалка в соляной ванне:300°C × 1 ч
Воздушное охлаждение
Обработка для обеспечения размерной стабильности
Лечение старения:180°C × 24 ч
Заданное изменение размеров:≤0,005%
Термическая обработка является важной частью производственного процесса, поскольку стабильность размеров напрямую влияет на точность сопряжения подшипника и поверхностей установки.
Для точностиопорный блок прокатного станаНеконтролируемые изменения размеров после механической обработки могут повлиять на установку подшипника и на взаимосвязь между подшипниками.рабочий рулони структуру прокатного стана. Поэтому указанная обработка старением используется для повышения стабильности размеров перед окончательной прецизионной обработкой и контролем качества.
Точность механической обработки
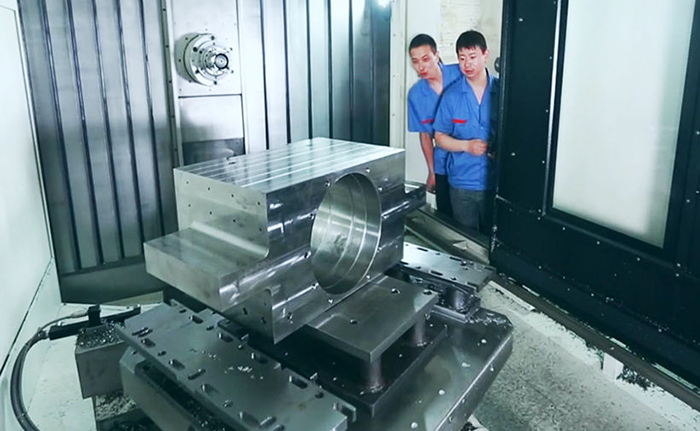
Точность размеров является одним из ключевых требований к производству.рабочий роликовый подшипниковый блокКритические подшипниковые и монтажные соединения проверяются в соответствии с установленными допусками.
Критические допуски размеров
| Особенность | Спецификация | Метод контроля |
|---|---|---|
| Отверстие подшипника | Φ200–400 мм, IT4 | Электронный калибровочный инструмент для проверки округлости свечей зажигания. |
| Поверхность для установки гидравлического цилиндра | Плоскостность 0,01 мм | Оптическая плоскость |
| Отверстие для позиционирующего штифта | H6 | Координатно-измерительная машина |
| Цилиндричность подшипникового отверстия | ≤0,003 мм | Точная проверка размеров |
| Вертикальность монтажной поверхности | ≤0,005 мм/100 мм | Точная проверка размеров |
Отверстие в подшипнике является критически важным интерфейсом междурабочий рулонПодшипниковый узел и опорная конструкция. Требование к цилиндричности.≤0,003 ммуказано, что необходимо поддерживать требуемые геометрические условия.
К поверхности, на которую устанавливается гидравлический цилиндр, предъявляются требования к плоскостности.0,01 ммПри этом отверстия для позиционирующих штифтов изготовлены с допуском H6.
Вертикальность каждой монтажной поверхности контролируется в соответствии с≤0,005 мм/100 ммЭти элементы управления помогают поддерживать правильное положение компонента при установке внутри конструкции.прокатный стан холодной прокатки.
Система смазки
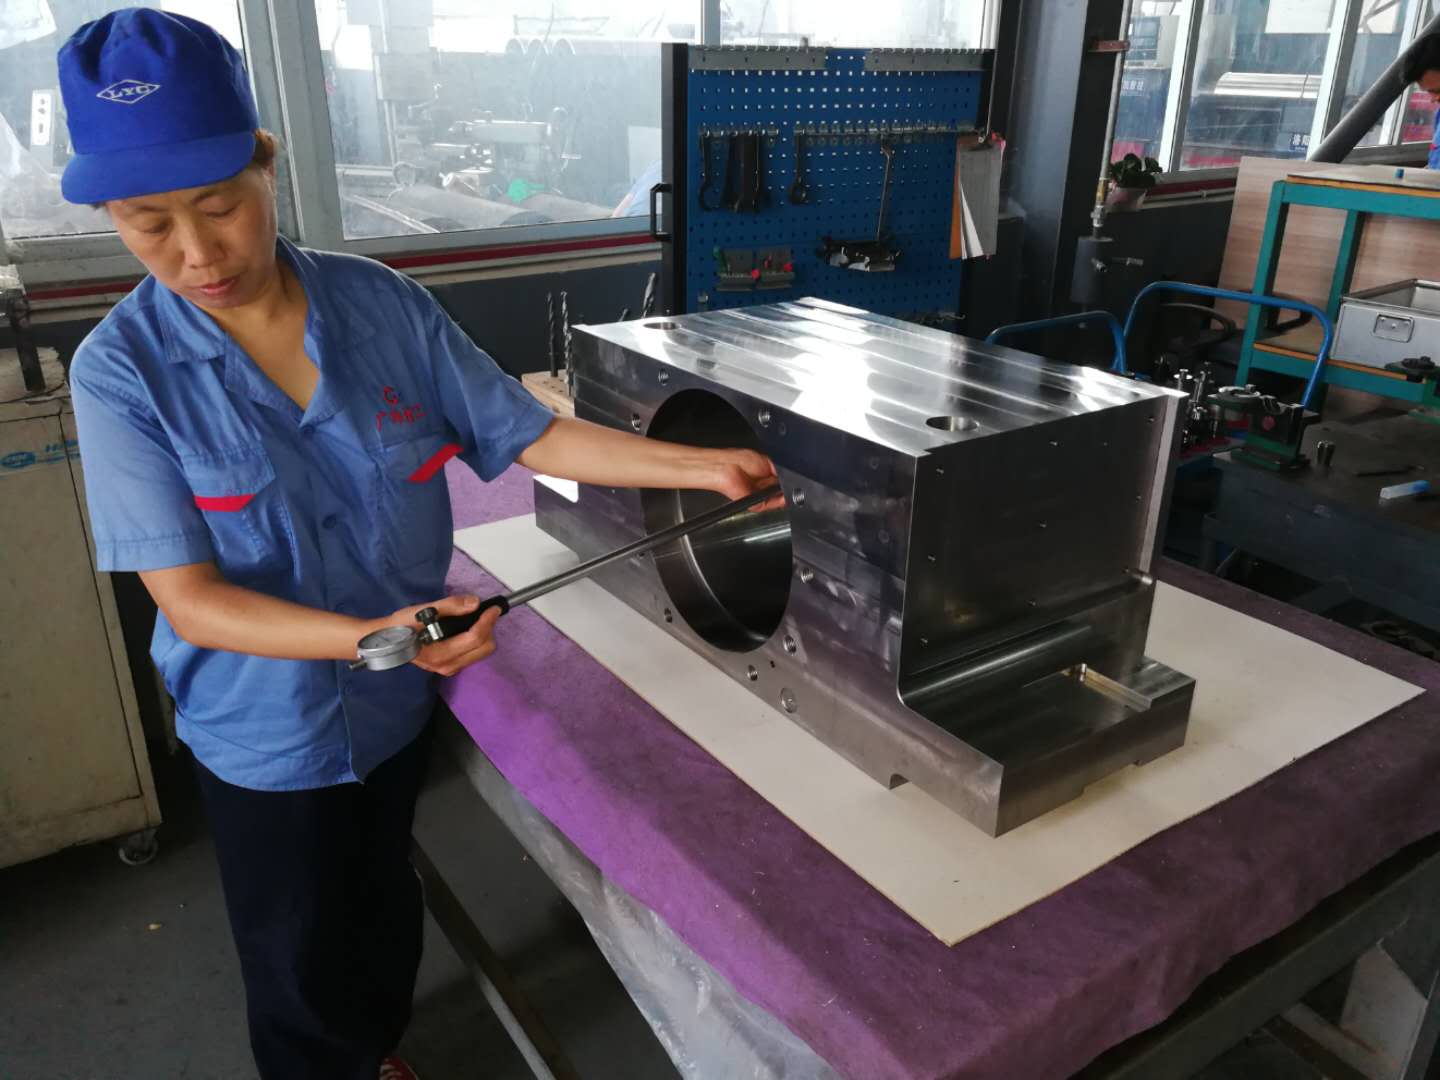
Онрабочий роликовый подшипниковый блокИспользуется система смазки маслом и воздухом для контролируемой подачи смазки в рабочую зону подшипника.
Масловоздушная смазка
Смазка:Синтетический эфир масла ISO VG 68, содержащий присадку MoS₂.
| Параметр | Спецификация |
|---|---|
| объем нефти | 0,05 мл/раза |
| Давление воздуха | 0,4–0,6 МПа |
| Частота | 2–5 Гц |
| Корректирование | Автоматическая регулировка в зависимости от скорости вращения. |
Система масло-воздух обеспечивает контролируемую смазку в процессе непрерывной работы. Частота смазки может автоматически регулироваться в зависимости от скорости прокатки, что помогает поддерживать надлежащие условия смазки при изменении производственных условий.
Для узла со стороны рабочего механизма стабильная смазка способствует надежной работе подшипникового узла и обеспечивает непрерывную работу устройства.прокатный стан холодной прокатки.
Применение в прокатных станах холодной прокатки
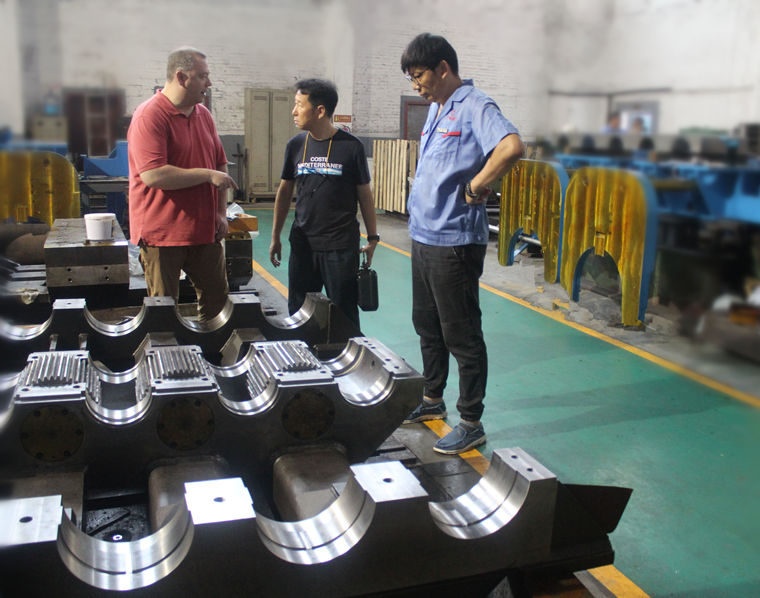
Операционная сторонарабочий роликовый подшипниковый блокПредназначен для оборудования холодной прокатки, используемого при производстве нержавеющей стали, кремниевой стали и сверхтонкой полосы.
Шесть-высокий UC-MILL
Данный компонент может применяться в шестивалковых прокатных станах UC-MILL для прокатки нержавеющей и кремнистой стали.
Указанная толщина прокатки:
0,1–2,0 мм
Опорная конструкция со стороны оператора обеспечивает необходимый интерфейс для позиционирования рабочего валка и установки подшипников в этом типе оборудования.прокатный стан холодной прокатки.
Двадцативысотный прокатный стан Сендзимира
Данный компонент также может использоваться в двадцативалковых прокатных станах Сендзимира для производства сверхтонких полос.
Указанная толщина прокатки:
0,02–0,2 мм
Требования к точности при производстве сверхтонких полос придают особое значение соосности подшипников, стабильности размеров, контролю вибрации и точному позиционированию.рабочий рулон.
Контроль качества
Компания GW Precision применяет процессный контроль качества на всех этапах производства.рабочий роликовый подшипниковый блоквключая подготовку материалов, термообработку, обработку на станках с ЧПУ, контроль точности, очистку и окончательную доставку.
Контроль критических размеров осуществляется с помощью соответствующего измерительного оборудования, включая электронные измерительные приборы, оборудование для контроля округлости, оптический контроль плоскостности и координатно-измерительные машины.
Особое внимание уделяется отверстиям для подшипников, позиционирующим отверстиям, монтажным поверхностям, геометрическим допускам и другим функциональным интерфейсам.
Завершённыйопорный блок прокатного станаПеред окончательной проверкой изделие очищается и зачищается от заусенцев. Документация по проверке составляется в соответствии с применимыми производственными и договорными требованиями.
Благодаря тщательному подбору материалов, термообработке, прецизионной механической обработке, контролю размеров, разработке системы смазки и конфигурации уплотнений, компания GW Precision поставляет компоненты опоры подшипников со стороны рабочего колеса для сложных условий эксплуатации.прокатный стан холодной прокаткиприложения.
ЭЛЕКТРОННАЯ ПОЧТА:guangwei@gwspool.com