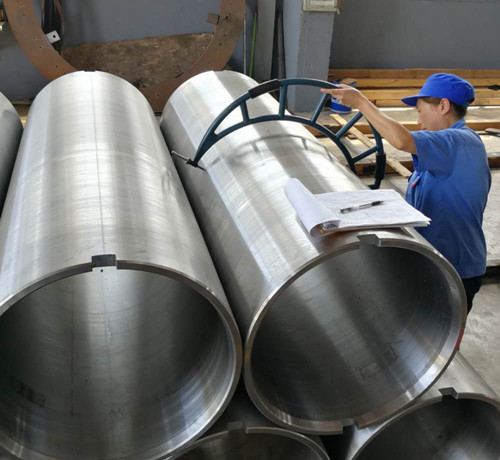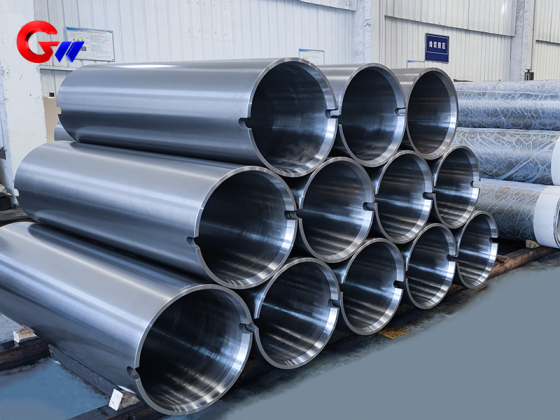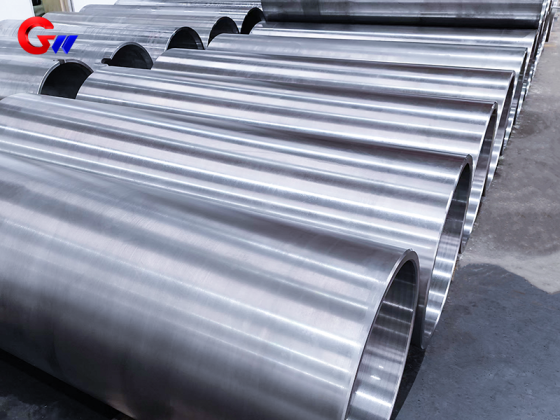
Стальная литая катушка, используемая в прокатном стане для медной полосы в цветной металлургии.
Компания GW Precision производит стальные литые катушки на заказ для оборудования для прокатки цветных металлов. Типичным продуктом является центробежно литая стальная катушка из стали 35CrMoV, спецификация 665 × 605 × 1900 мм. Распространенные наружные диаметры включают Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 и Ø482 мм, а длина варьируется от 1000 мм до 3000 мм. Внутренний диаметр не ограничен и может быть изготовлен в соответствии с чертежами заказчика и требованиями к оборудованию. Примерно 80% станков GW Precision — это оборудование с ЧПУ, обеспечивающее обработку крупных деталей по индивидуальному заказу.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Литая стальная катушка для прокатного стана по производству медной полосы
ОнКатушка из стали 35CrMoVПредназначен для сложных условий эксплуатации в прокатных станах для медной полосы и другом оборудовании для обработки цветных металлов. 35CrMoV обеспечивает сочетание высокой прочности, износостойкости и усталостной стойкости. Согласно предоставленным данным об использовании, материал сохраняет высокую прочность при приблизительно500–600°CКарбид ванадия (VC) и карбид хрома (Cr₇C₃) способствуют износостойкости, а хорошая теплопроводность и прочность помогают снизить риск образования термических трещин при многократных изменениях температуры.
Центробежное литье
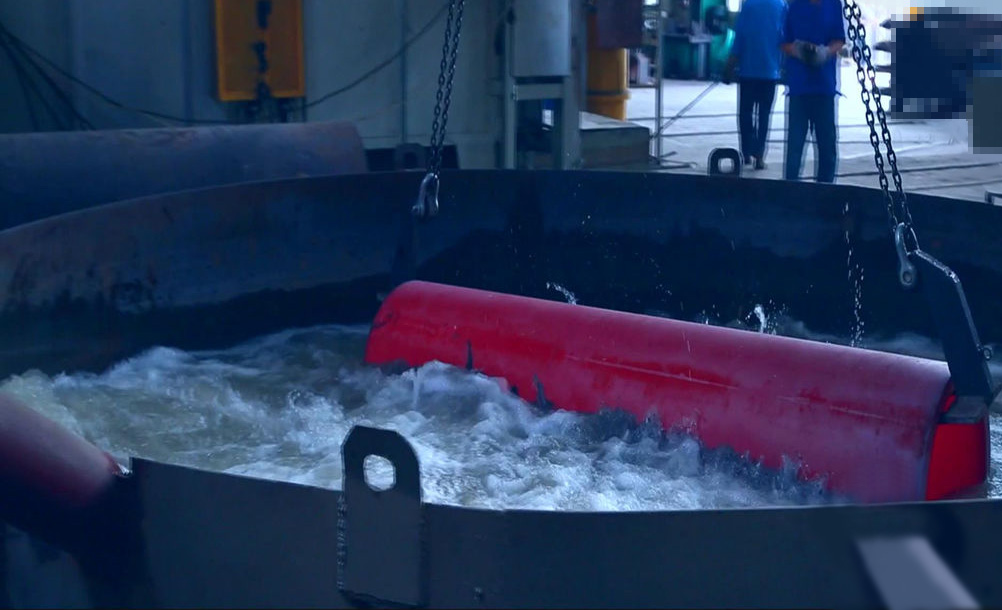
Компания GW Precision использует технологии контролируемой плавки и литья для производства своей продукции.стальная литая катушкаПроизводственное оборудование проходит тщательную проверку для обеспечения надежного и стабильного химического состава.Центробежное литьеИспользуется для повышения структурной плотности и однородности механических свойств, а также для контроля внутренних и внешних поверхностей на предмет дефектов, таких как трещины, шлаковые включения, поры и песчаные отверстия. Это обеспечивает стабильную основу для последующей термообработки и прецизионной обработки.
Термическая обработка и упрочнение поверхности
Для обеспечения требуемых механических свойств стальная катушка подвергается контролируемой термической обработке. Указанный процесс выглядит следующим образом:Закалка в масле при 850°C + высокотемпературный отпуск при 550°C в течение 4 часовс целевой твердостью сердцевины, равнойHRC 28–32чтобы сбалансировать силу и выносливость.
Для повышения износостойкости поверхности,ионное азотированиеможет обеспечить твердость поверхности≥HV900с проникающим слоем0,3–0,5 ммВ качестве альтернативы, лазерное закаливание может избирательно упрочнить контактную поверхность.HRC55–60с деформацией ниже0,03 мм.
Точная механическая обработка и контроль качества
Компания GW Precision имеет приблизительно80% станков с ЧПУ, что улучшает возможности для высокоточной обработки по индивидуальным заказам. Типичные наружные диаметры включают в себя:Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 и Ø482 ммс длинами отот 1000 мм до 3000 ммВнутренний диаметр не ограничен и может быть изготовлен в соответствии с чертежами заказчика и требованиями к оборудованию. Типичная спецификация:665 × 605 × 1900 мм.
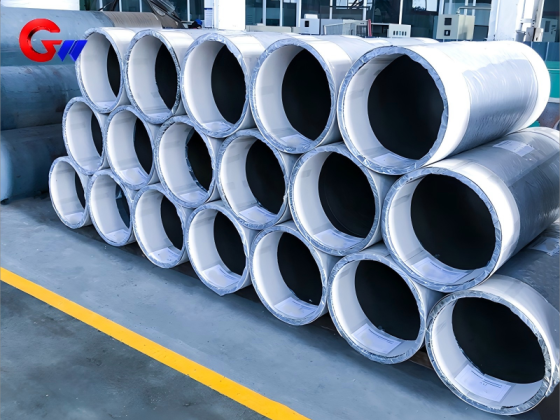
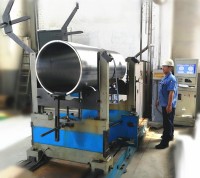
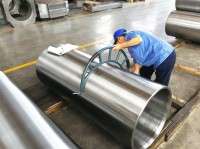
Контроль качества включает в себя проверку размеров и, при необходимости, испытание механических свойств после термообработки. Для этого может быть использован станок для динамической балансировки кольцевых и ременных передач.100% динамическое тестирование балансировкидля вращающихся стальных катушек. Для защиты готовой продукции во время хранения и транспортировки используются опытный персонал по упаковке и отработанные методы упаковки.
Черезцентробежное литье, термообработка, прецизионная обработка на станках с ЧПУ и контроль динамической балансировки.Компания GW Precision предоставляет услуги по индивидуальному заказу.стальная катушкаРешения для прокатных станов по производству медной полосы. Материал, размеры, условия термообработки, упрочнение поверхности и требования к контролю качества могут быть скорректированы в соответствии с чертежами заказчика и фактическими условиями эксплуатации.