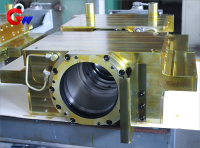
Стан холодной прокатки. Блок промежуточных роликовых подшипников со стороны рабочего механизма.
Материал и термообработка блока промежуточных роликовых подшипников на рабочей стороне прокатного стана холодной прокатки.
Материал корпуса блока промежуточных роликовых подшипников со стороны рабочей нагрузки:
Высокопрочный чугун (HT300/HT350) или литая сталь (ZG310-570) с пределом прочности на растяжение ≥500 МПа.
Износостойкая подкладка:
Бронза (ZCuAl10Fe3) или полимерный композитный материал, например, модифицированный ПТФЭ.
Термическая обработка:
Для устранения внутренних напряжений и высокочастотного упрочнения критически важных контактных поверхностей литым изделиям требуется термическая обработка старением, при этом типичная твердость составляет HRC 45-50.
Бренд: GW Precision
Происхождение продукта: Ляоян
Срок поставки: согласно условиям договора.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Информация
Стан холодной прокатки, рабочая сторона, блок промежуточных роликовых подшипников
Размеры и допуски блока промежуточных роликовых подшипников со стороны рабочего механизма
Монтажные отверстия подшипника:
Монтажные отверстия подшипников обрабатываются с высокой точностью в соответствии с типом подшипника и требованиями прокатного стана. Для таких подшипников, как четырехрядные конические роликовые подшипники серии TQO, допустимый допуск посадки обычно составляет H6 для внутреннего отверстия или JS6 для наружного диаметра, в зависимости от спецификаций производителя подшипника и фактической конструкции сборки.
Шероховатость поверхности:
Шероховатость поверхности сопрягаемой части подшипника составляет ≤ 0,8 мкм, а шероховатость несопрягаемой части — ≤ 3,2 мкм. Контролируемая шероховатость поверхности способствует стабильной посадке подшипника и надежным условиям контакта.
Точность позиционирования:
Круглость отверстия подшипника составляет ≤ 0,008 мм, а соосность — ≤ 0,015 мм/500 мм. Зазор между подшипником и шейкой составляет 0,05–0,10 мм с учетом теплового расширения и фактических условий эксплуатации.
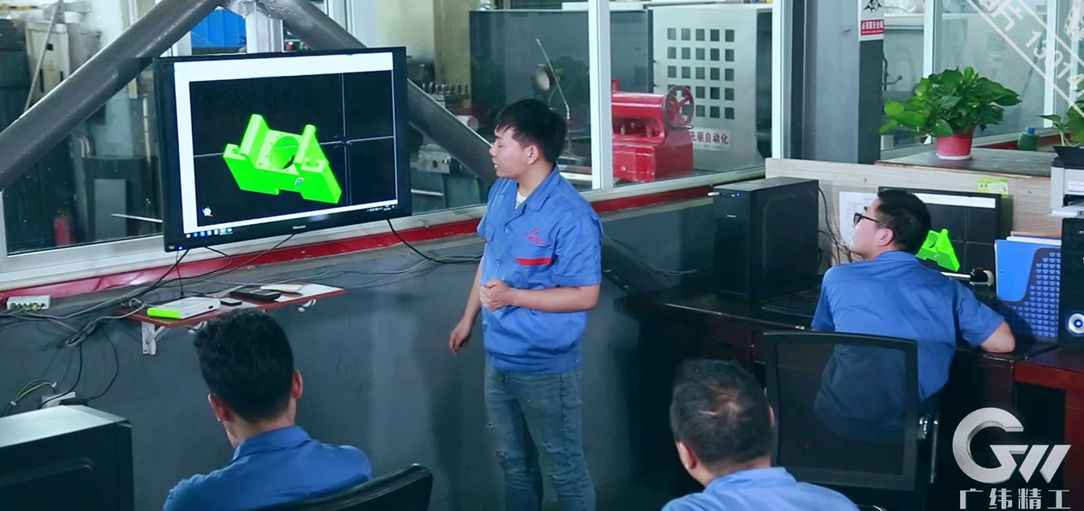
Программирование станков с ЧПУ
Программы обработки на станках с ЧПУ проверяются с помощью компьютерного моделирования перед началом производства. Траектории движения инструмента и последовательность обработки оптимизируются для повышения точности размеров, уменьшения ненужных перемещений инструмента и поддержания стабильного качества обработки. Правильное планирование процесса также способствует получению чистых и однородных обработанных поверхностей на подшипниковом блоке.
Высокоточное технологическое оборудование
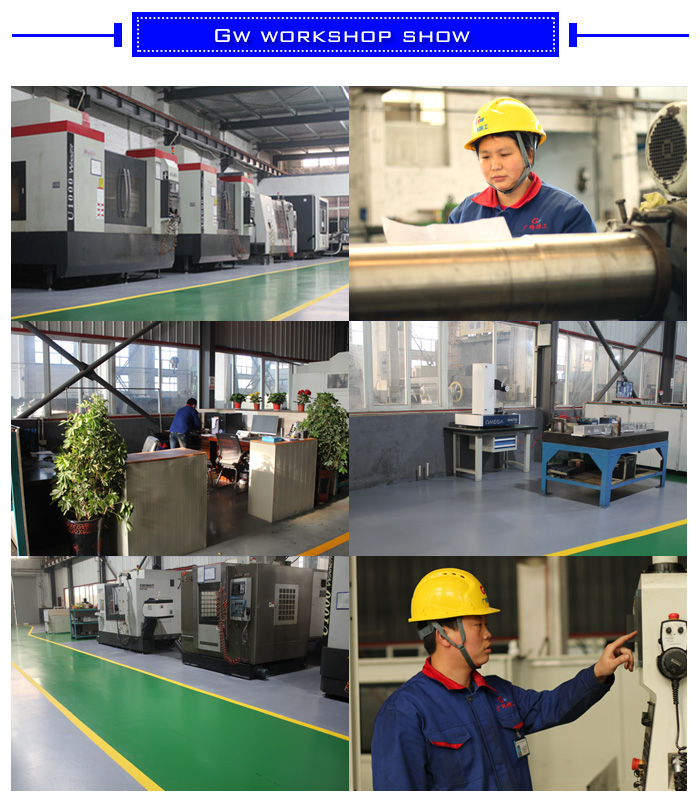
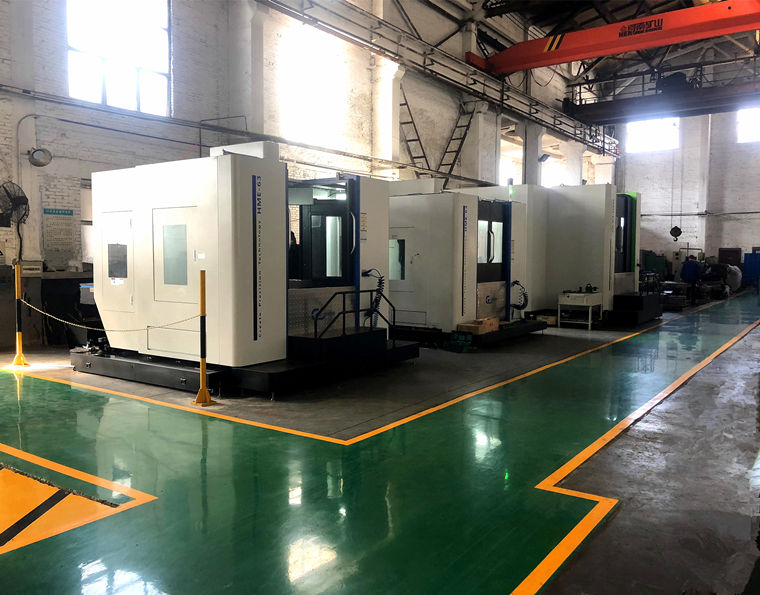
В зависимости от размеров и конструктивной сложности блока промежуточного роликового подшипника на рабочей стороне выбираются горизонтальные обрабатывающие центры с ЧПУ, вертикальные обрабатывающие центры с ЧПУ, пятиосевые обрабатывающие центры и другое высокоточное оборудование. Эти станки обеспечивают необходимую точность позиционирования и возможности обработки больших отверстий подшипников, монтажных поверхностей, болтовых отверстий и сложных конструктивных элементов.
Процесс производства и сборки
Отверстия для подшипников обрабатываются на станках с ЧПУ для расточки и фрезерования с точностью уровня IT6, если это требуется. Для окончательной обработки может использоваться хонингование или шлифовка для достижения требуемой точности размеров и качества поверхности. Погрешность позиционирования критически важных отверстий для болтов составляет ≤ 0,05 мм, что обеспечивает точное соединение с рамой прокатного стана.
Требования к сборке:
Предварительная нагрузка подшипника регулируется в соответствии со спецификациями производителя подшипников и фактической конструкцией прокатного стана. Для соответствующих конфигураций подшипников осевая предварительная нагрузка может быть задана в диапазоне 8-12 кН. При установке можно использовать гидравлические гайки для обеспечения контролируемого усилия сборки и предотвращения ударных нагрузок на подшипник, шейку валка и подшипниковый блок.
Контроль качества производственных процессов
Контроль качества осуществляется на всех этапах производственного процесса, от подготовки заготовки и обнаружения дефектов до термообработки, обработки на станках с ЧПУ, финишной обработки и окончательной проверки. Каждый этап проверяется и утверждается до того, как заготовка перейдет к следующему этапу производства.
Проверка и испытания
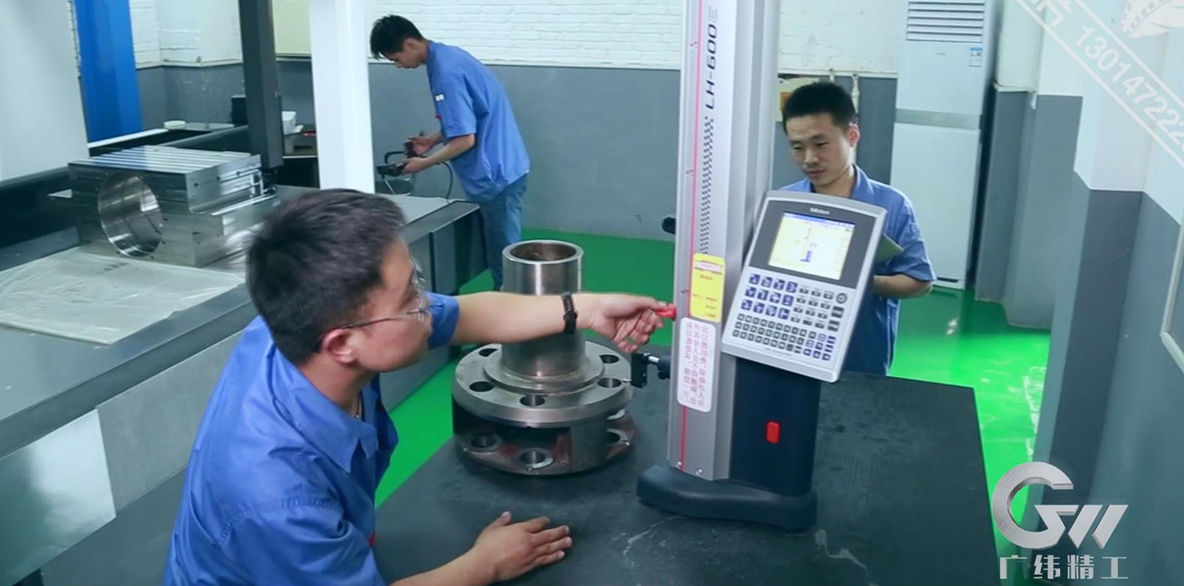
Для проверки качества каждого блока промежуточных роликовых подшипников на рабочей стороне используются строгие процедуры контроля и испытаний. Документация по качеству может включать анализ химического состава, записи о термообработке, отчеты об обнаружении дефектов, проверку допусков размеров и геометрических допусков. Координатно-измерительные машины и другие прецизионные контрольно-измерительные приборы используются для проверки критически важных размеров обработки, геометрии отверстий, положения отверстий, а также допусков формы и положения. Все записи о проверках ведутся для обеспечения полной прослеживаемости производства.
Смазка и герметизация блока промежуточных роликовых подшипников
Система смазки:
В зависимости от оборудования и требований к подшипнику, для промежуточного роликового подшипника может использоваться концентрированная смазка жидким маслом под давлением 0,3-0,5 МПа и расходом 30-50 л/мин, или масловоздушная смазка со скоростью подачи масла приблизительно 5-10 капель/мин. Рекомендуемая вязкость смазочного масла составляет ISO VG 68-100 при 40°C, в зависимости от скорости вращения подшипника, нагрузки, температуры и системы смазки.
Конструкция уплотнения:
Для уменьшения попадания воды, пыли, охлаждающей жидкости и металлических частиц может использоваться комбинированная уплотнительная конструкция, состоящая из лабиринтного уплотнения и пружинно-усиленного манжетного уплотнения. Требования к чистоте могут быть определены в соответствии со стандартом ISO 4406 18/16/13. В качестве уплотнительных материалов используются высокотемпературный фторкаучук (FKM) или полиуретан (PU), выбор которых зависит от рабочей температуры, смазки, охлаждающей жидкости и условий износа.