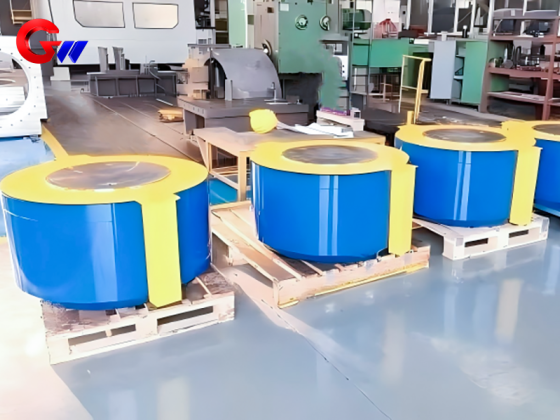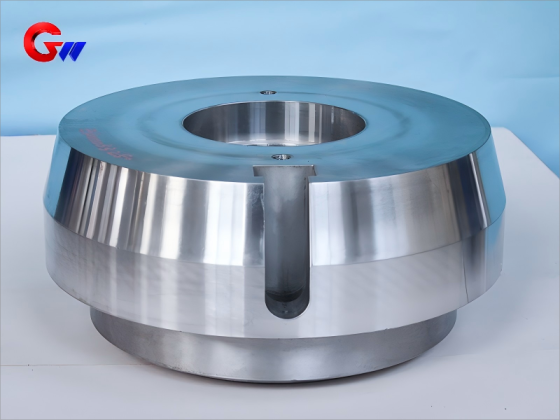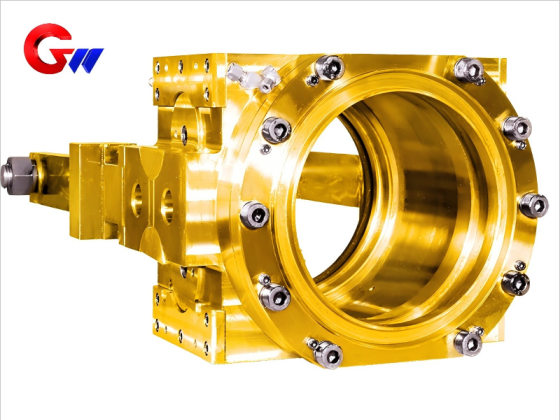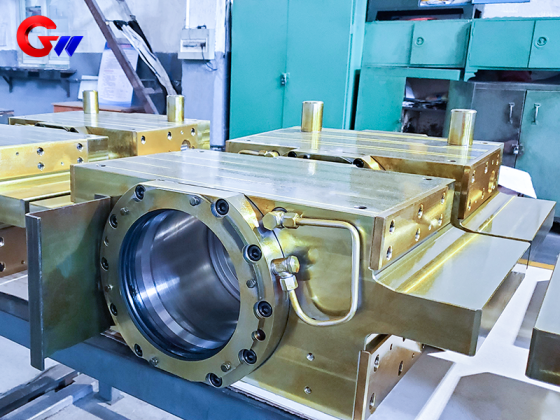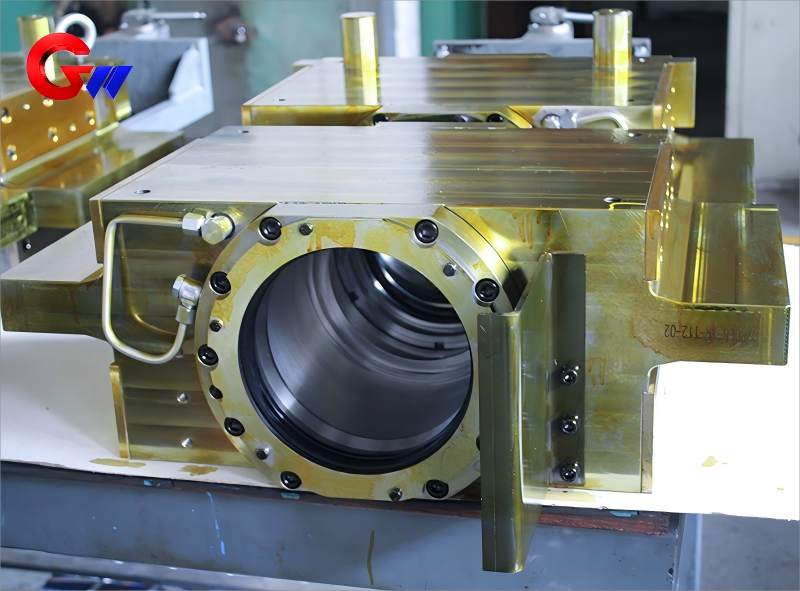
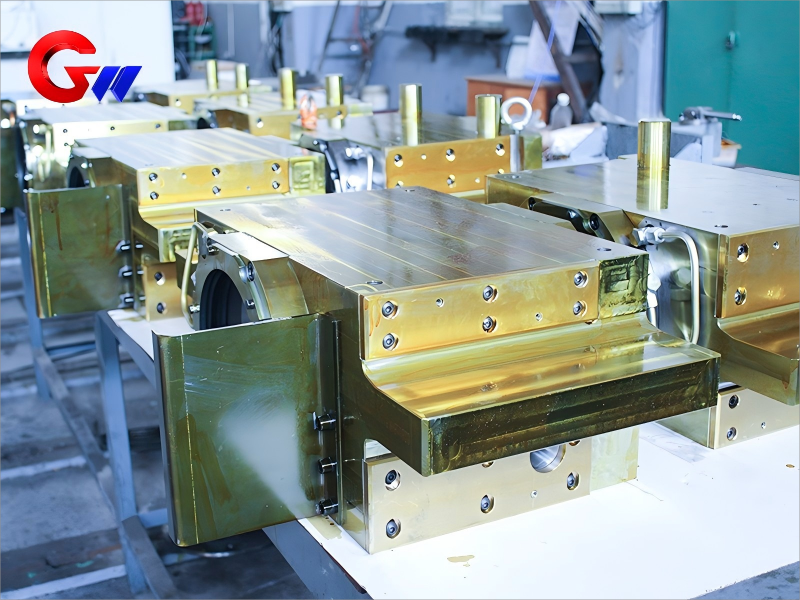
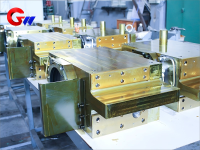
Опорный роликовый подшипниковый узел со стороны трансмиссии прокатного стана горячей прокатки
Корпус опорного ролика на стороне трансмиссии прокатного стана горячей прокатки представляет собой прочный конструктивный элемент, предназначенный для поддержки узла опорного ролика, передачи прокатных нагрузок на раму стана и поддержания необходимой точности позиционирования во время непрерывной прокатки.
Данная деталь предназначена для работы в сложных условиях горячей прокатки, включающих высокие усилия прокатки, многократные механические нагрузки, перепады температур и высокоскоростную работу. Ее основные функции включают поддержку тяжелых грузов, точное направление опорного ролика, установку подшипников и управление смазкой.
Корпус подшипника рассчитан на выдерживание силы прокатки до 3000–8000 кН с одной стороны и передачу приложенной нагрузки на раму прокатного стана. Интерфейс опорного роликового подшипника изготовлен таким образом, чтобы поддерживать заданное радиальное биение ≤0,03 мм, обеспечивая стабильное позиционирование валков и контроль толщины полосы.
Интегрированная система смазки маслом и воздухом работает при давлении 0,2–0,5 МПа и подходит для горячей прокатки со скоростью прокатки до 15 м/с.
Бренд: GW Precision
Страна происхождения продукта: Лоян, Китай
Срок доставки: согласно условиям договора.
Производственная мощность: В соответствии с производственными потребностями.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производственная мощность составляет 500 штук.
- Информация
Условия эксплуатации опорного роликового подшипникового узла со стороны трансмиссии
Подшипниковый узел опорного ролика со стороны трансмиссии в основном используется в оборудовании для горячей прокатки, где опорный ролик должен работать под высокими механическими нагрузками и многократными циклами прокатки.
В процессе прокатки узел опорных роликов передает усилие прокатки, возникающее между рабочим роликом, лентой и опорным роликом, в корпус прокатного стана. Таким образом, подшипниковый узел выполняет важную конструктивную функцию, соединяя подшипниковый узел с рамой прокатного стана.
Заданное усилие прокатки может достигать3000–8000 кН с одной стороныВ этих условиях подшипниковый узел должен обладать достаточной прочностью и стабильностью размеров, обеспечивая при этом правильное положение подшипника и опорного ролика.
Этот компонент также должен работать в условиях высокоскоростного качения. При этом интегрированная система смазки маслом и воздухом работает при...0,2–0,5 МПаПодшипниковый узел может получать контролируемую смазку во время непрерывной работы при скоростях качения до15 м/с.
Поддержка тяжелых грузов и перераспределение нагрузки
Одна из основных функций опорного подшипникового узла заключается в обеспечении надежной структурной поддержки узла опорного подшипника.
В процессе горячей прокатки усилие прокатки передается через валковую систему и в конечном итоге — на раму прокатного стана. Поэтому подшипниковый узел со стороны передачи должен выдерживать значительные сжимающие и динамические нагрузки без чрезмерной деформации.
Указанная грузоподъемность составляет до3000–8000 кН на сторонуЭто требование к условиям эксплуатации влияет на выбор материала корпуса подшипника, условий термообработки, конструкции, процесса механической обработки и контроля размеров.
Сохранение геометрии корпуса подшипника под нагрузкой имеет важное значение, поскольку деформация или отклонение размеров в месте контакта подшипника могут повлиять на выравнивание опорного ролика и на рабочее взаимодействие между опорным роликом и станиной прокатного стана.
По этой причине подшипниковый узел изготавливается как прецизионно обработанный конструкционный элемент, а не просто как обычный литой стальной корпус.
Точное направление опорного ролика
Точное направление опорного ролика — еще одно важное требование к подшипниковому узлу со стороны трансмиссии.
Заданное радиальное биение опорного ролика составляет≤0,03 ммЭто требование к размерам способствует стабильному вращению и позиционированию валков во время горячей прокатки и обеспечивает необходимую равномерность толщины полосы.
Поэтому при механической обработке и контроле подшипниковые отверстия рассматриваются как критически важные функциональные поверхности. Их соосность, точность размеров и взаимосвязь с поверхностями установки напрямую влияют на положение подшипникового узла.
При непрерывной прокатке стабильное положение подшипников может помочь уменьшить нежелательные перемещения валков и поддерживать постоянную механическую связь между опорным валком, подшипниковым узлом и рамой прокатного стана.
Указанная точность особенно важна для производства полос, где контроль толщины имеет первостепенное значение. В соответствии с требованиями к применению, оборудование рассчитано на обеспечение допуска по толщине полосы приблизительно в пределах...±0,1%.
Система смазки маслом и воздухом
В подшипниковом узле опорного ролика со стороны трансмиссии используется система смазки маслом и воздухом для высокоскоростных процессов качения.
Заданное давление смазки составляет0,2–0,5 МПаМасловоздушная смазка обеспечивает контролируемую подачу смазки в подшипниковую систему, поддерживая непрерывную работу при высоких нагрузках и скоростях вращения.
Для прокатных станов горячей прокатки, работающих со скоростью до15 м/сУправление смазкой является важной частью работы подшипника. Правильная смазка помогает контролировать трение и тепловыделение в зоне контакта подшипника и обеспечивает стабильную работу в течение длительных циклов качения.
Система смазки интегрирована в конструкцию подшипникового узла, что позволяет изготавливать и проверять соответствующие смазочные каналы и интерфейсы как часть всего компонента.
Совместимые области применения в станах горячей прокатки
Корпус опорного роликового подшипника подходит для оборудования горячей прокатки, включая четырехвалковые прокатные станы и реверсивные черновые прокатные станы.
Четырехвалковый прокатный стан горячей прокатки
Подшипниковый узел может использоваться в четырехвалковых прокатных станах горячей прокатки для производства листов и полос из углеродистой и нержавеющей стали.
Типичная допустимая толщина полосы составляет:
2–25 мм
В четырехвалковом прокатном стане опорный вал обеспечивает поддержку рабочего валка во время прокатки. Подшипниковый узел опорного валка устанавливается как часть подшипникового узла опорного валка и передает приложенную прокатную нагрузку на раму стана.
Компонент должен сохранять стабильность размеров и положение подшипника при непрерывных усилиях прокатки, обеспечивая при этом требуемое выравнивание валков.
Таким образом, при производстве углеродистой и нержавеющей стали подшипниковый узел способствует механической стабильности системы опорных валков и всего процесса прокатки.
Реверсивный черновой прокатный стан
Данный компонент также может применяться в реверсивных черновых прокатных станах.
В заданных условиях эксплуатации указаны колебания усилия прокатки приблизительно в пределах±20%, что отражает многократные изменения направления прокатки и связанную с этим динамическую нагрузку.
Реверсивные черновые фрезерные станы требуют наличия конструктивных элементов, способных выдерживать многократные ударные и переменные нагрузки без потери необходимого соосности подшипников. Поэтому подшипниковый узел опорного ролика должен сочетать в себе достаточную прочность материала, контролируемую точность обработки и стабильные поверхности для установки.
Характеристики материала
Основным материалом, указанным для корпуса опорного роликового подшипника, являетсяЛитая сталь ZG35CrMoVс оптимизированным составом сплава.
Указанный химический состав:
| Элемент | Спецификация |
|---|---|
| Углерод (C) | 0,30–0,38% |
| Хром (Cr) | 0,8–1,2% |
| Молибден (Mo) | 0,2–0,4% |
| Ванадий (V) | 0,1–0,3% |
Легирующие элементы подбираются таким образом, чтобы обеспечить механические свойства, необходимые для крупного конструктивного элемента, подверженного многократным нагрузкам при прокатке и термическим воздействиям.
Хром, молибден и ванадий способствуют прочности и стабильности литой стали после термообработки. Поэтому выбор материала осуществляется в соответствии с ожидаемыми условиями нагрузки и размерными требованиями к подшипниковому узлу.
Характеристики материалов и термообработка
Корпус подшипника опорного ролика из стали ZG35CrMoV подвергается закалке и отпуску для достижения заданного диапазона твердости.
Основные требования к эксплуатационным характеристикам материалов включают:
Предел текучести при высоких температурах: σ₀.₂ ≥450 МПа при 500°C
Сопротивление термической усталости: длина трещины ≤0,5 мм после 1000 термических циклов.
Предел текучести при высоких температурах важен, поскольку оборудование для горячей прокатки работает под значительным тепловым воздействием. Подшипниковый узел должен сохранять свои структурные свойства при воздействии повышенных температур, связанных с процессом прокатки.
Сопротивление термической усталости также важно для компонентов, подвергающихся многократному нагреву и охлаждению. Требование к длине трещины не должно превышать...0,5 мм после 1000 термических цикловпредоставляет четкий критерий оценки термической стойкости.
Основные компоненты материалов
Для основных функциональных компонентов подшипникового узла используются различные материалы и условия термообработки.
| Компонент | Материал | Обработка / Твердость |
|---|---|---|
| Корпус подшипникового узла опорного ролика | ZG35CrMoV | Закаленный и отпущенный, HB 260–300 |
| Износостойкая облицовочная пластина | 42CrMo | Закалка поверхности, твердость по Роквеллу 50–55 |
| Уплотнительное кольцо | нержавеющая сталь 304 | Обработано раствором, HB 180–200 |
ОнКорпус подшипникового узла из сплава ZG35CrMoVОбеспечивает основную несущую способность и функцию передачи нагрузки. Закалка и отпуск обеспечивают заданный диапазон твердости.HB 260–300.
ОнИзносостойкая футеровочная пластина из стали 42CrMoподвергается поверхностному упрочнению для достижения твердостиHRC 50–55Данная обработка предназначена для участков, где требуется износостойкость в процессе эксплуатации.
ОнУплотнительное кольцо из нержавеющей стали 304Раствор обрабатывается и контролируется в пределах диапазона жесткости.HB 180–200, обеспечивая заданные материальные характеристики уплотнительного элемента.
Производство и прецизионная обработка
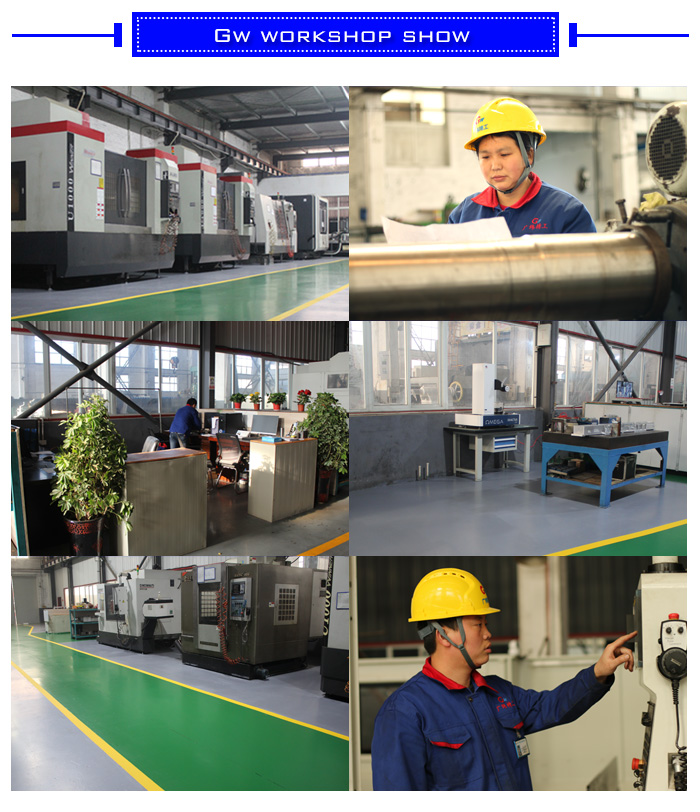
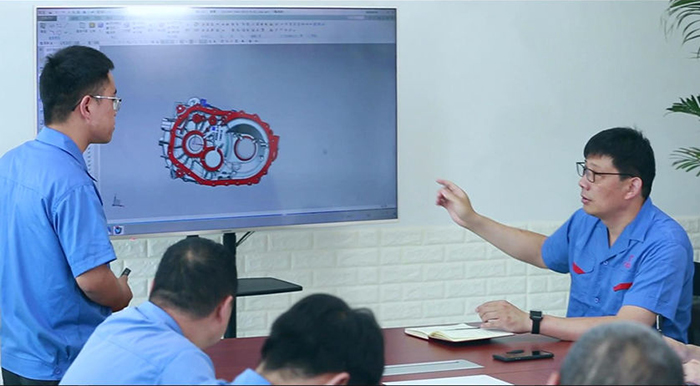
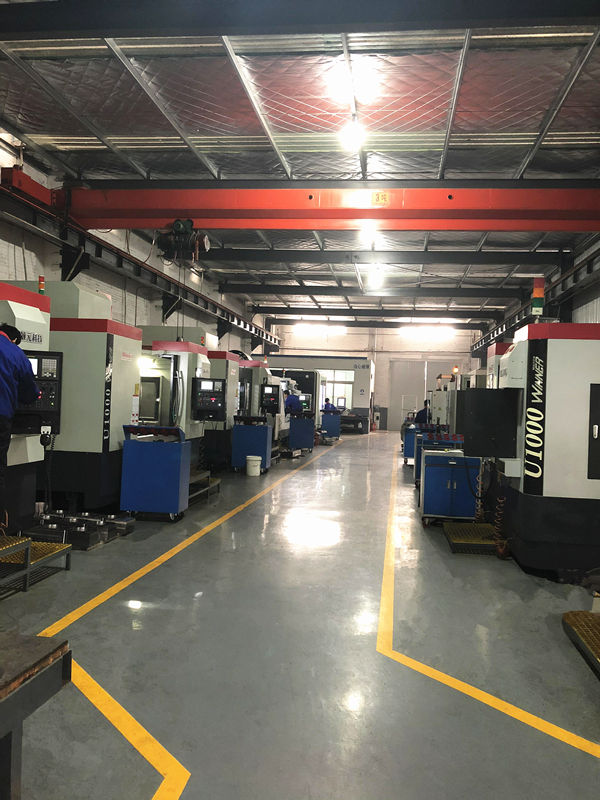
Компания GW Precision разработала специализированные производственные мощности для изготовления опорных роликовых подшипниковых узлов за счет применения крупногабаритного обрабатывающего оборудования и оптимизации технологических процессов.
Производственное оборудование включает в себя:вертикальные обрабатывающие центры, портальные обрабатывающие центры и горизонтальные обрабатывающие центрыЭти станки обеспечивают обработку крупных подшипниковых узлов и позволяют координировать различные операции механической обработки в рамках контролируемого производственного процесса.
Компания также оптимизировала программы обработки и планирование технологических процессов с помощью компьютерного программирования. Последовательность изготовления организована в соответствии со структурными характеристиками и требованиями к точности подшипникового узла.
Для подшипникового узла большого прокатного стана точность обработки тесно связана с расположением отверстий для подшипников, монтажных поверхностей и других функциональных интерфейсов. Контролируемый процесс обработки помогает поддерживать единообразие между отдельными компонентами и облегчает последующую установку подшипников.
Разработка отлаженного процесса обработки подшипниковых узлов также способствует повышению повторяемости производственных процессов и общего качества обработки.
Процедура проверки и контроль качества
Проверка корпуса опорного роликового подшипника включает в себя подтверждение качества материала, неразрушающий контроль, измерение размеров и проверку критической геометрической точности.
Контроль материалов
Химический состав литой стали проверяется методом спектрального анализа.
Требование заключается в следующем:
Отклонение элемента:≤±0,03%
Инспекционное оборудование:портативный рентгенофлуоресцентный прибор
Для оценки внутреннего качества литой стали также проводится ультразвуковой контроль.
Установленный стандарт приемки:
EN 12680-3 Класс 2
Эти процедуры контроля обеспечивают проверку качества материала до того, как компонент перейдет к следующим этапам производства.
Контроль размеров и геометрических параметров
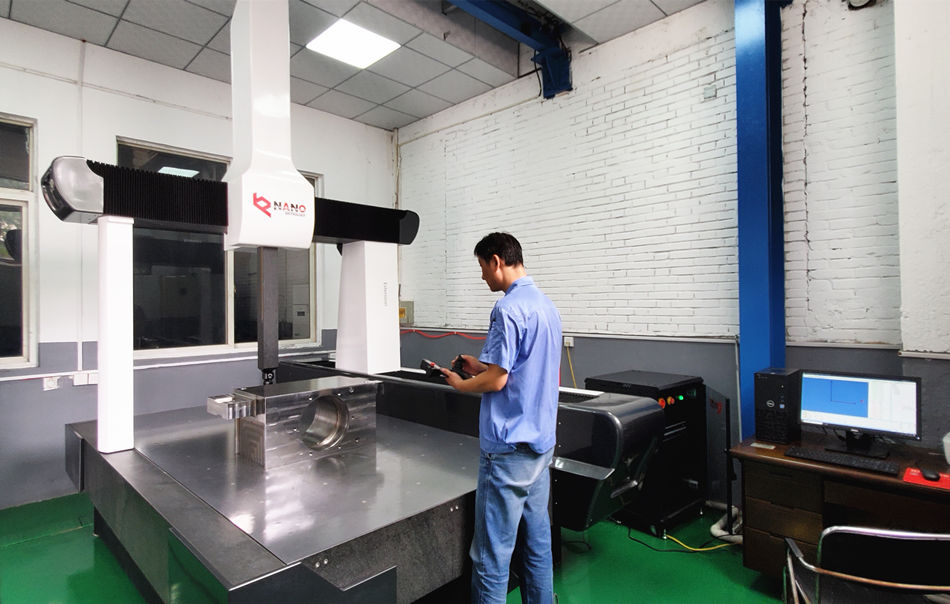
Критические размеры корпуса опорного роликового подшипника проверяются с помощью прецизионного измерительного оборудования.
| Пункт проверки | Требование | Инспекционное оборудование |
|---|---|---|
| Соосность подшипникового отверстия | ≤φ0,02 мм | Координатно-измерительная машина |
| Плоскостность монтажной поверхности | ≤0,03 мм/м | Лазерный плоскостной интерферометр |
Концентричность отверстия контролируется для≤φ0,02 мми проверяется с помощью координатно-измерительной машины. Этот параметр важен для поддержания позиционного соотношения между подшипником и опорным роликом.
Плоскостность монтажной поверхности контролируется для≤0,03 мм/мТочный контроль поверхности установки помогает обеспечить стабильное крепление между подшипниковым коробом и соответствующей конструкцией мельницы.
Сочетание контроля размеров и геометрических измерений обеспечивает основу для проверки критически важных соединений перед отгрузкой.
Надежность конструкции при горячей прокатке
Опорный роликовый подшипниковый узел со стороны трансмиссии работает как часть несущей системы, а не как изолированный компонент.
Корпус подшипника должен обеспечивать согласованную работу опорного ролика, подшипникового узла, системы смазки и рамы мельницы. В процессе эксплуатации эти компоненты подвергаются воздействию сил прокатки, вибрации, термических воздействий и многократных механических циклов.
В четырехвалковых прокатных станах горячего проката подшипниковый узел предназначен для применения в производстве полос и листов из углеродистой и нержавеющей стали в заданном диапазоне толщин.2–25 мм.
Для реверсивных черновых прокатных станов данный компонент предназначен для работы в условиях, связанных с колебаниями силы прокатки приблизительно на величину...±20%и многократные ударные нагрузки с изменением направления движения.
Эти условия предъявляют комплексные требования к материалу подшипникового узла, термообработке, точности обработки, геометрии отверстий для подшипников, монтажным поверхностям и процедурам контроля.
Производственные возможности GW Precision
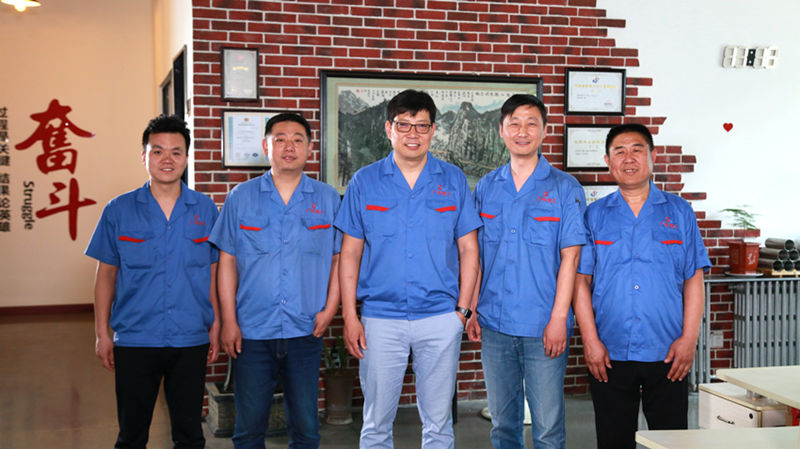
Корпуса опорных роликовых подшипников стали важной категорией продукции в производственной деятельности компании GW Precision.
Производственные возможности компании сочетают в себе контроль материалов, термообработку, крупномасштабную прецизионную обработку, контроль размеров и контроль качества. Использование вертикальных, портальных и горизонтальных обрабатывающих центров позволяет производить крупные конструкционные компоненты подшипников.
Благодаря планированию технологического процесса и оптимизации обработки с помощью компьютеров, производственный процесс может быть организован с учетом специфических конструктивных и размерных требований к корпусам опорных роликовых подшипников.
Для применения в прокатных станах горячего проката выбор литой стали ZG35CrMoV, контролируемая термообработка, прецизионная механическая обработка, контроль отверстий для подшипников и измерение поверхности установки обеспечивают скоординированный подход к изготовлению опорных роликовых подшипниковых узлов со стороны трансмиссии.
Для удовлетворения индивидуальных требований конфигурация компонентов и параметры изготовления могут быть согласованы в соответствии с моделью прокатного стана горячей прокатки заказчика, усилием прокатки, скоростью прокатки, расположением опорных роликов и требованиями к установке.