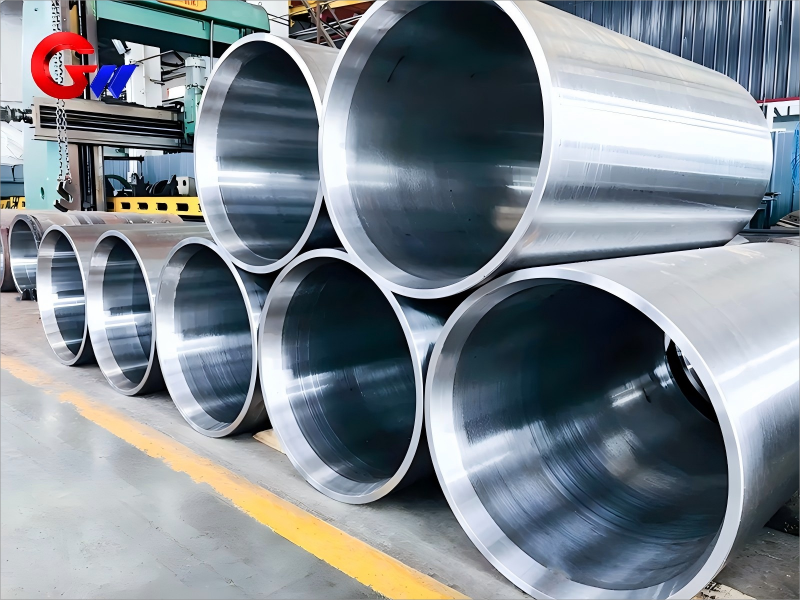
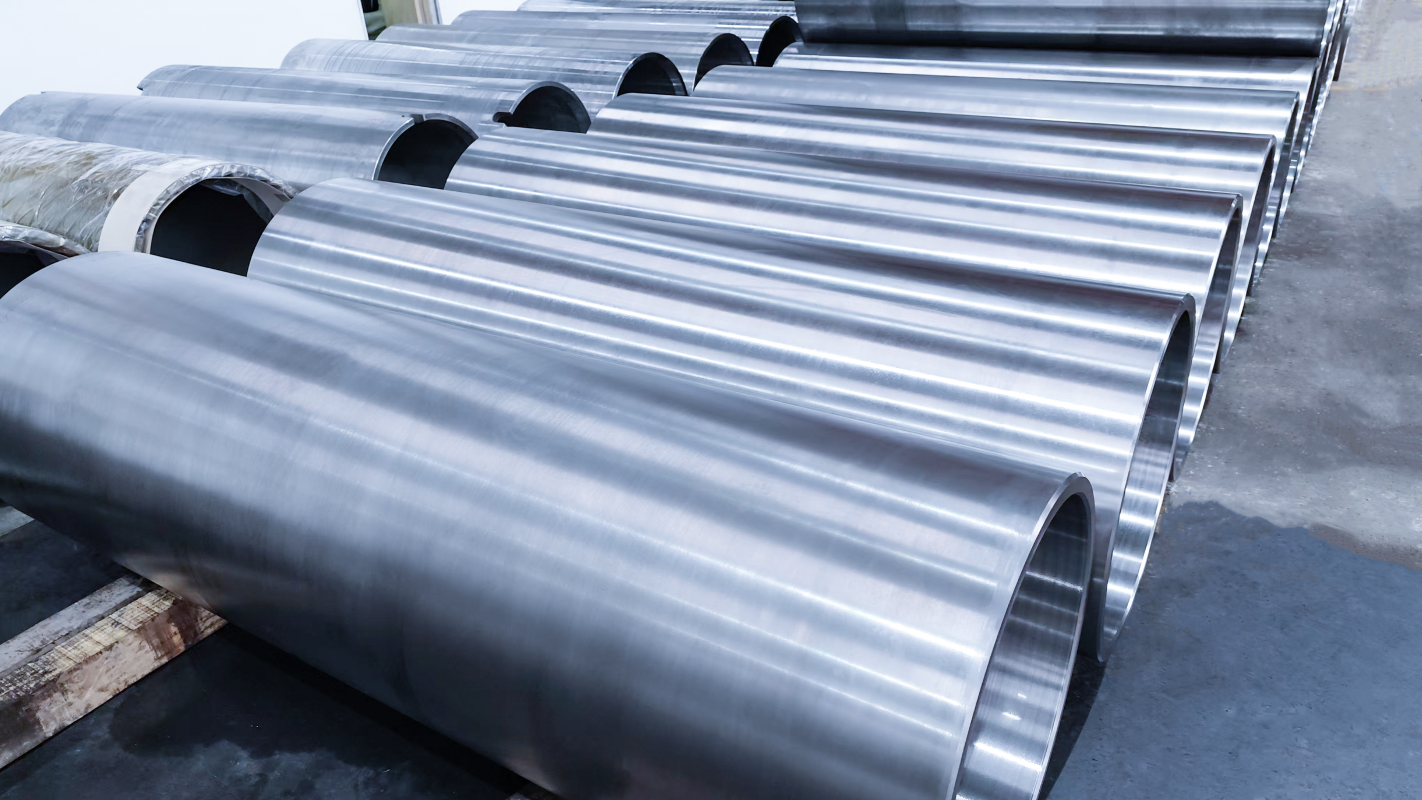
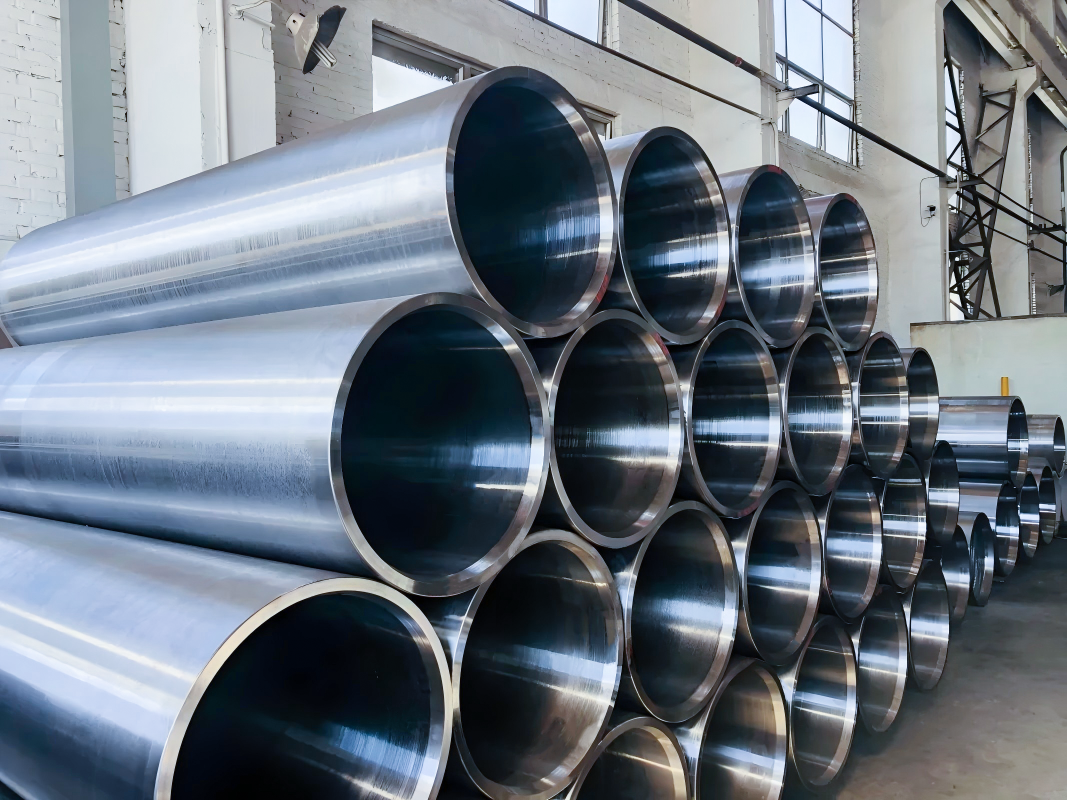
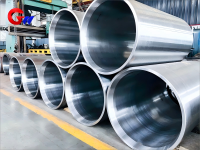
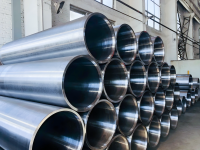
Изготовление на заказ стальных катушек для центробежного литья медных листов и полос на стане для прокатки.
Специально разработанная центробежно-литая стальная втулка из сплава 35CrNiMo для прокатных станов по производству медной листовой и полосовой стали предназначена для сложных условий прокатки, требующих высокой прочности, ударной вязкости, закаливаемости и усталостной стойкости. Предлагаемый материал — 35CrNiMo, типичные размеры — 685 × 605 × 700 мм. Центробежное литье способствует получению более плотной и однородной структуры, одновременно уменьшая дефекты литья, такие как поры, шлаковые включения, трещины и песчаные отверстия. Втулка может использоваться в качестве опор для роликовых подшипников и соединительных элементов трансмиссии на прокатных станах по производству медной полосы, в том числе в условиях горячей прокатки при температуре приблизительно 300–500 °C. Компания GW Precision применяет контролируемую термообработку, испытания механических свойств и, при необходимости, упрочнение поверхности в соответствии с требуемым применением.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Изготовление на заказ стальных катушек для центробежного литья медных листов и полос на стане для прокатки.
Какой материал будет использован для отливки стальной катушки? Один из предложенных вариантов. Материал — 35CrNiMo, а технические характеристики следующие:685*605*700.
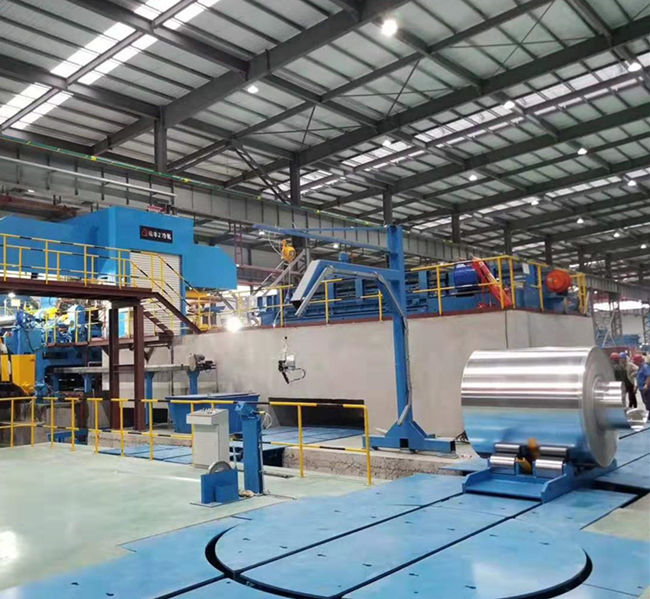
35CrNiMo — это высокопрочная легированная сталь с превосходными комплексными механическими свойствами (высокая прочность, высокая ударная вязкость, хорошая закаливаемость и усталостная стойкость). Литье стальных катушек, производимых методом центробежного литья, позволяет дополнительно улучшить плотность структуры и однородность механических свойств.
Сценарий применения изготовленной на заказ литой стальной втулки из сплава 35CrNiMo для прокатного стана медной полосы
В прокатных станах для медной полосы центробежно отлитые стальные втулки из стали 35CrNiMo в основном используются для следующих ключевых деталей:
Опорное кольцо ролика: поддерживает ролик и воспринимает силу прокатки, оно должно выдерживать высокое давление и переменную нагрузку во время прокатки медной полосы.
Соединительные компоненты трансмиссии: передающие крутящий момент, требующие высокой прочности на кручение и износостойкости.
Высокотемпературная и высоконагруженная среда: В процессе горячей прокатки медной полосы втулка должна сохранять стабильность при температуре 300-500 ℃ (в зависимости от термообработки и состава сплава).
Преимущества:
Центробежное литье устраняет поры и шлаковые включения, что приводит к более плотной структуре;
Синергетический эффект Ni Cr Mo в сплаве 35CrNiMo повышает ударную вязкость и прочность при низких температурах.
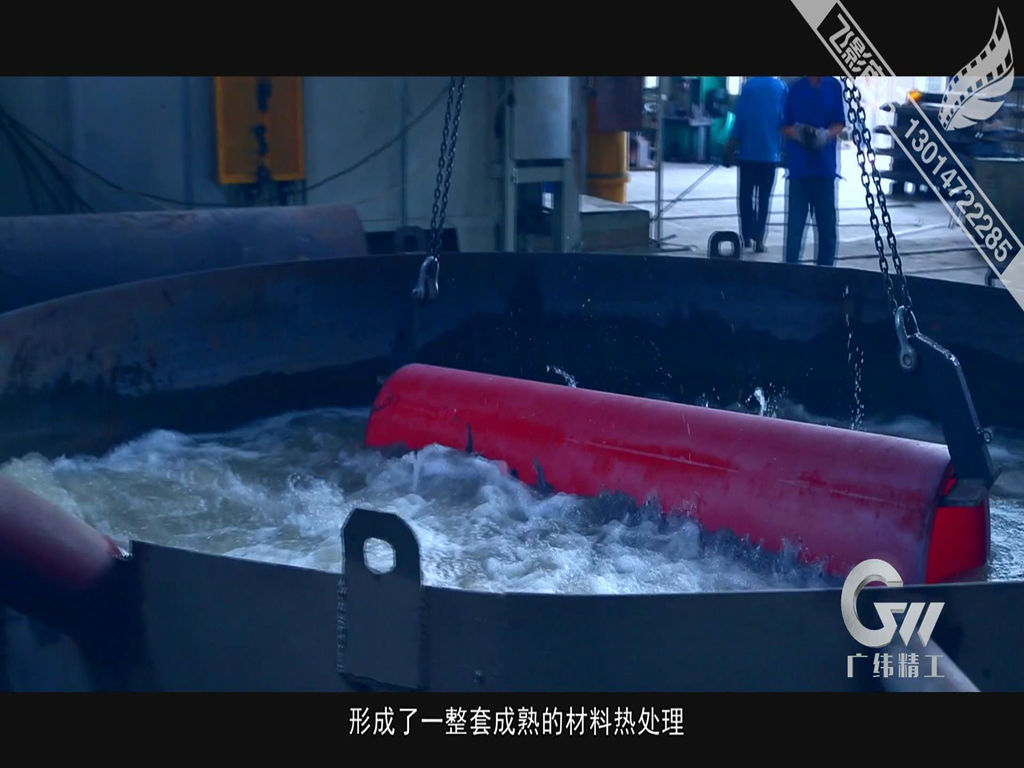
Процесс термообработки изготовленной на заказ центробежной литой стальной втулки из сплава 35CrNiMo для прокатного стана медной полосы.
1. Предварительная термообработка (коррекция состояния отливки)
Диффузионный отжиг: выдержка при температуре 1050-1100 ℃ в течение 10-12 часов для устранения дендритной сегрегации, охлаждение в печи до 600 ℃, а затем охлаждение на воздухе.
Нормализация: охлаждение на воздухе при температуре 880-900 ℃ для измельчения зерна и подготовки к последующей закалке.
2. Заключительная термообработка (закалка и отпуск)
Закалка: Закалка в масле при температуре 850–870 ℃ (для толщины 100 мм требуется закалка в воде с масляным охлаждением в двух средах), обеспечивающая закалку всего сечения.
Отпуск: Отпуск при температуре 560–600 ℃ в течение 3–4 часов для получения отпущенного мартенсита с твердостью, контролируемой на уровне HRC 28–32.
3. Усиление поверхности (по желанию)
Индукционная закалка: высокочастотная закалка контактной поверхности до твердости по Роквеллу 50-55 на глубину 2-3 мм.
Цементация: Выполните глубокую цементацию (1,0-1,5 мм) деталей, требующих чрезвычайно высокой износостойкости.
Компания GW Precision применяет передовые технологии плавки и литья, а оборудование проходит точный контроль для обеспечения соответствия химическому составу продукции.центробежнолитая стальная втулка Материал является надежным и точным, при этом обладает теми же характеристиками.
Центробежное литье гарантирует качество внутренней и внешней поверхности изделия.литая сталь Втулка не имеет дефектов, таких как трещины, включения шлака, поры и песчаные отверстия.
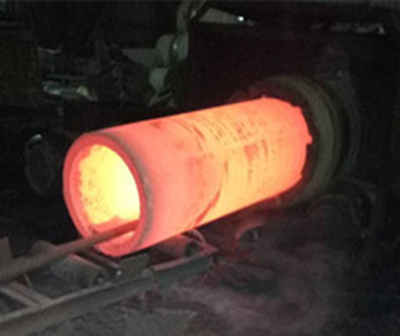
Термическая обработка стальной втулки, изготовленной методом прецизионного центробежного литья GW:
Мы будем проводить строгую термообработку литых стальных втулок, имеющих особые требования к механическим свойствам, а также соответствующие испытания механических свойств, чтобы гарантировать точность каждой детали. литая стальная гильза для достижения наилучших результатов и обеспечения высокого качества продукции для клиентов.