



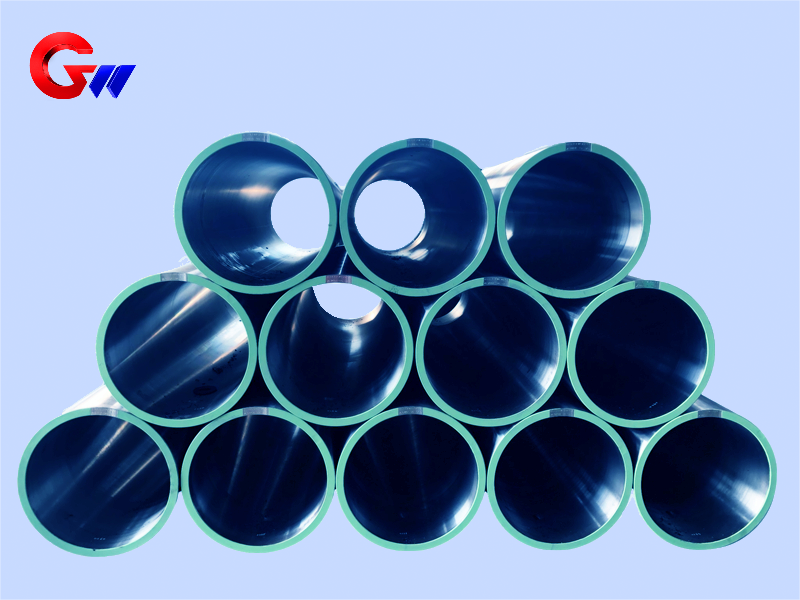
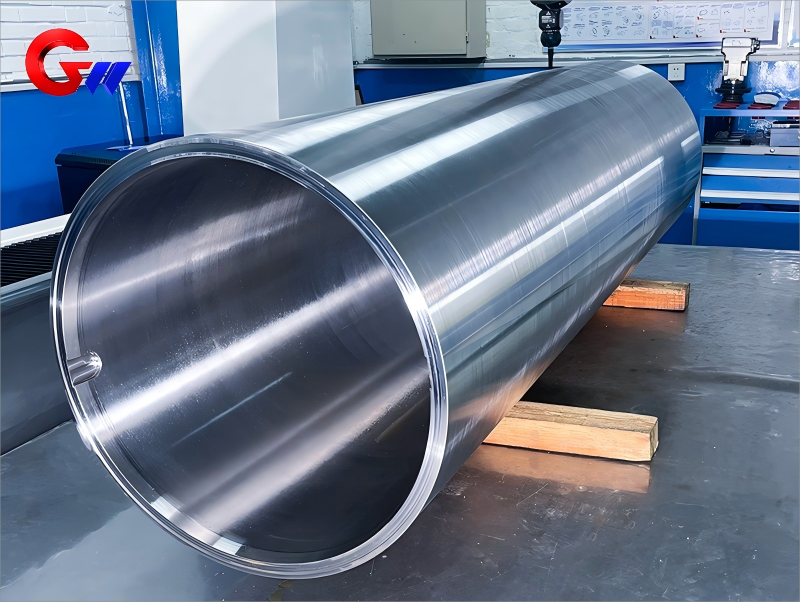
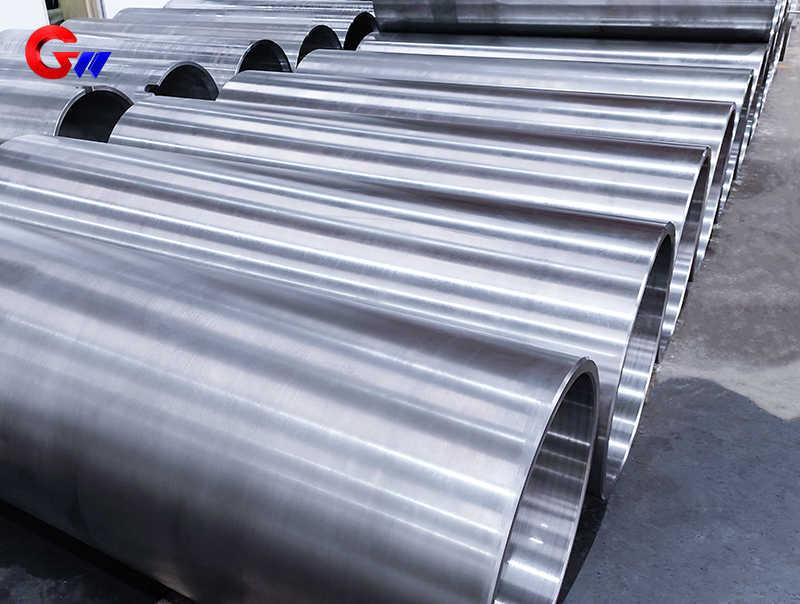
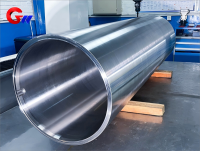
Изготовленная на заказ катушка из стали 35CrMoV для стана холодной прокатки
Специально разработанная стальная катушка 35CrMoV для прокатных станов холодной прокатки изготавливается из высокопрочной и высокоударной легированной конструкционной стали. После закалки и высокотемпературного отпуска сталь 35CrMoV обеспечивает сбалансированное сочетание прочности, ударной вязкости, усталостной стойкости и высокотемпературных характеристик, что делает ее подходящей для высоконагруженных и высокоточных вращающихся компонентов, используемых в прокатных станах холодной прокатки.
Компания GW Precision производит катушки из стали 35CrMoV в соответствии с чертежами заказчика, конфигурацией оборудования, требованиями к размерам, допусками на механическую обработку, требованиями к термообработке и стандартами контроля качества.
Тип продукции: Специальная катушка из стали 35CrMoV
Материал: 35CrMoV
Технические характеристики: 665 × 605 × 2000 мм
Применение: Стан холодной прокатки
Термическая обработка: закалка и высокотемпературный отпуск.
Механическая обработка: прецизионная расточка, хонингование и шлифовка.
Динамическая балансировка: уровень G2.5, ISO 1940
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Изготовленная на заказ катушка из стали 35CrMoV для стана холодной прокатки
Изготовленная на заказ стальная катушка GW Precision из стали 35CrMoV предназначена для высоконагруженных и высокоточных применений в оборудовании для холодной прокатки. Стальная катушка изготавливается в соответствии с техническими чертежами заказчика и фактическими требованиями прокатного стана. Размеры поставляемого изделия составляют 665 × 605 × 2000 мм, другие размеры могут быть изменены в соответствии с конфигурацией оборудования и требованиями к применению.
35CrMoV — это высокопрочная и высокоударопрочная легированная конструкционная сталь. Ее хромомолибден-ванадиевая система сплавов обеспечивает хорошую закаливаемость, усталостную прочность и прочность при высоких температурах. Материал подходит для компонентов, подвергающихся многократным механическим нагрузкам и непрерывному или высокоскоростному вращению. Контролируемое содержание серы и фосфора также способствует снижению термической хрупкости и повышению ударной вязкости.
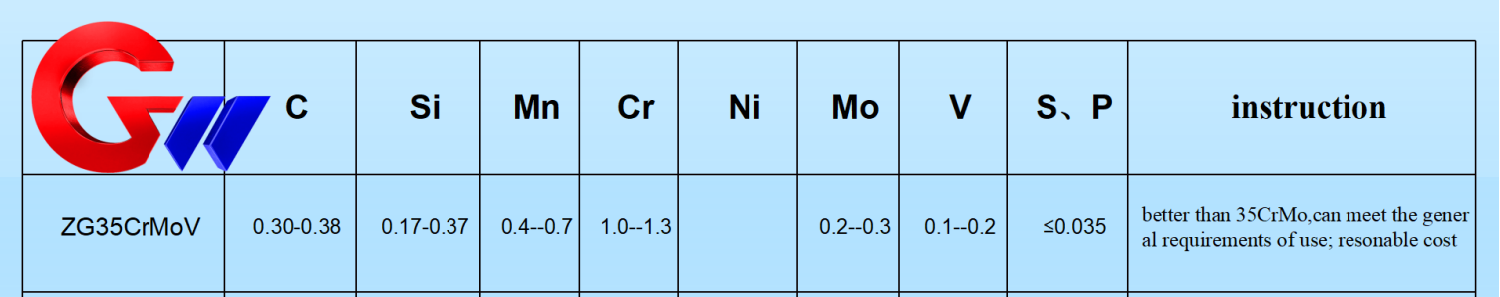
Согласно предоставленным данным о материале, типичный химический состав 35CrMoV включает C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% и V 0,10–0,20%, при этом соотношение S/P контролируется на уровне ≤0,015%. Эти легирующие элементы обеспечивают материалу необходимую прочность, ударную вязкость, закаливаемость и сопротивление усталости в сложных условиях эксплуатации.
Механические свойства стали 35CrMoV
Механические свойства материала стальной катушки оцениваются после закалки и высокотемпературного отпуска. Типичная прочность на растяжение составляет 900–1100 МПа, а предел текучести — 750–950 МПа. Относительное удлинение составляет ≥12% при длине образца 5d, где d — диаметр образца. Ударная вязкость составляет ≥50 Дж при комнатной температуре, твердость — HRC 28–35 в закаленном и отпущенном состоянии, а коэффициент усадки в поперечном сечении составляет ≥45%.
К соответствующим стандартам испытаний, применяемым для этих свойств, относятся GB/T 228.1 (ISO 6892) для испытаний на растяжение, GB/T 229 (ISO 148) для испытаний на ударную вязкость и GB/T 230.1 для испытаний на твердость.
Для применений с динамическими нагрузками, согласно предоставленным техническим данным, предел усталости составляет приблизительно 450–500 МПа при 10⁶ циклах с использованием гладкого образца. Такие показатели усталости делают материал пригодным для компонентов, подвергающихся многократным нагрузкам во время работы прокатного стана. Фактические характеристики зависят от состояния материала, термообработки, геометрии, состояния поверхности и условий эксплуатации.
Термообработка и высокотемпературные характеристики
Термическая обработка является важной частью процесса изготовления катушки из стали 35CrMoV. Процесс закалки включает нагрев до температуры приблизительно 850–880 °C с последующим охлаждением в масле для получения необходимой мартенситной структуры. После закалки проводится высокотемпературный отпуск при температуре приблизительно 550–650 °C.
Температуру отпуска можно регулировать в зависимости от требуемой прочности и ударной вязкости. Как правило, повышение температуры отпуска снижает прочность, но повышает ударную вязкость. Поэтому окончательные условия термообработки необходимо выбирать в соответствии с требованиями к механическим характеристикам стальной катушки и ее предполагаемым применением в прокатном стане холодной прокатки.
После соответствующей закалки и отпуска сплав 35CrMoV сохраняет стабильную прочность при температурах ниже примерно 400 °C и выдерживает кратковременное воздействие температур около 500 °C в заданных условиях. Молибден способствует повышению прочности при высоких температурах и сопротивлению ползучести, а система сплавов Cr-Mo-V поддерживает общие механические характеристики материала.
Требования к прецизионной обработке
После термообработки катушка из стали 35CrMoV требует прецизионной обработки. Внутреннее отверстие, наружный диаметр, цилиндрические поверхности и поверхности сопрягаемости подшипников должны соответствовать заданным для изделия размерным и геометрическим требованиям.
Внутреннее отверстие соответствует классу IT6, с требованием посадки H6 и шероховатостью поверхности Ra ≤0,8 мкм. Наружный диаметр соответствует классу IT7, с требованием посадки h7 и шероховатостью поверхности Ra ≤1,6 мкм. Цилиндричность контролируется на уровне ≤0,01 мм/100 мм, а соосность сопрягаемой поверхности подшипника контролируется на уровне ≤0,02 мм.
Для достижения требуемой точности размеров внутреннего отверстия и качества поверхности используются прецизионная расточка и хонингование. Для внешней цилиндрической поверхности применяется цилиндрическое шлифование, позволяющее получить требуемую точность размеров и качество поверхности, одновременно снижая риск термической деформации.
Для крупногабаритной вращающейся стальной катушки необходимо одновременно контролировать точность размеров и геометрическую точность. Взаимосвязь между внутренним отверстием, внешним диаметром и осью вращения напрямую влияет на конечную сборку и условия вращения. Поэтому выбор базовых параметров обработки, последовательность обработки, расточка, хонингование и шлифовка должны быть скоординированы для поддержания требуемой цилиндричности и соосности.

Динамическая балансировка и проверка.
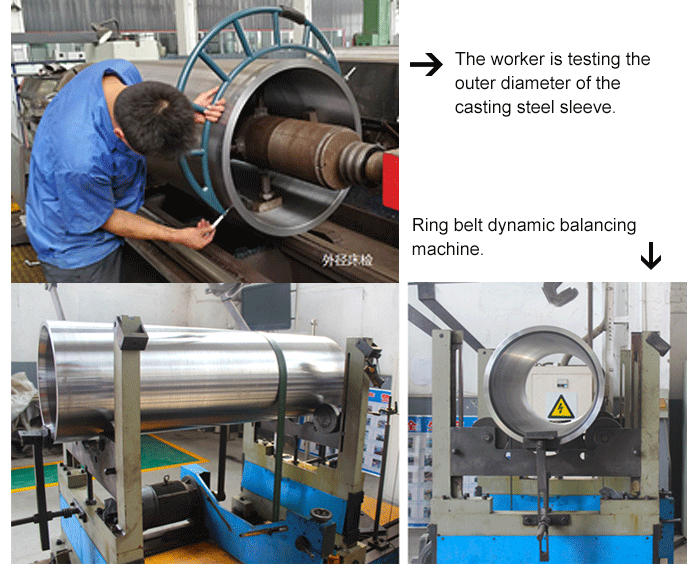
Динамическая балансировка является важным требованием к качеству стальной катушки, используемой в вращающемся прокатном стане холодной прокатки. При вращении катушки на высоких скоростях неравномерное распределение массы может создавать дополнительную центробежную силу и вибрацию. Поэтому, помимо традиционного контроля размеров, готовое изделие требует проведения испытаний на динамическую балансировку.
Компания GW Precision может использовать кольцевой балансировочный станок для динамической балансировки, позволяющий проводить 100% динамическую балансировку. Технические требования предусматривают остаточный дисбаланс до уровня G2.5 в соответствии со стандартом ISO 1940.
Контроль качества также включает в себя проверку механических свойств после термообработки и традиционный контроль размеров. Процесс контроля охватывает критические размеры, состояние поверхности, геометрическую точность, механические свойства материала и состояние динамического равновесия готовой стальной катушки.
Для изделий, изготавливаемых по индивидуальному заказу, требования к контролю качества могут быть подтверждены в соответствии с чертежами заказчика, техническими характеристиками, стандартами качества и требованиями к применению. Это позволяет процессу окончательной проверки напрямую соответствовать реальному оборудованию прокатного стана холодной прокатки.
Вопросы, касающиеся ремонта сварных швов.
Если требуется сварочный ремонт катушки из стали 35CrMoV, то в процессе сварки необходимо учитывать характеристики высокопрочной легированной стали и ее состояние после термообработки. В соответствии с прилагаемыми техническими требованиями, материал следует предварительно нагреть до температуры приблизительно 200–300 °C перед сваркой.
После сварочного ремонта необходима термическая обработка для снятия остаточных сварочных напряжений и поддержания стабильности размеров. Фактическая процедура сварки должна определяться в зависимости от места ремонта, состояния материала, метода сварки, условий термообработки и применимых технических требований.
Для прецизионных стальных катушек после сварочного ремонта необходимо провести соответствующую проверку и, при необходимости, подтверждение размеров, чтобы убедиться, что отремонтированный компонент продолжает соответствовать требуемым допускам при механической обработке и сборке.
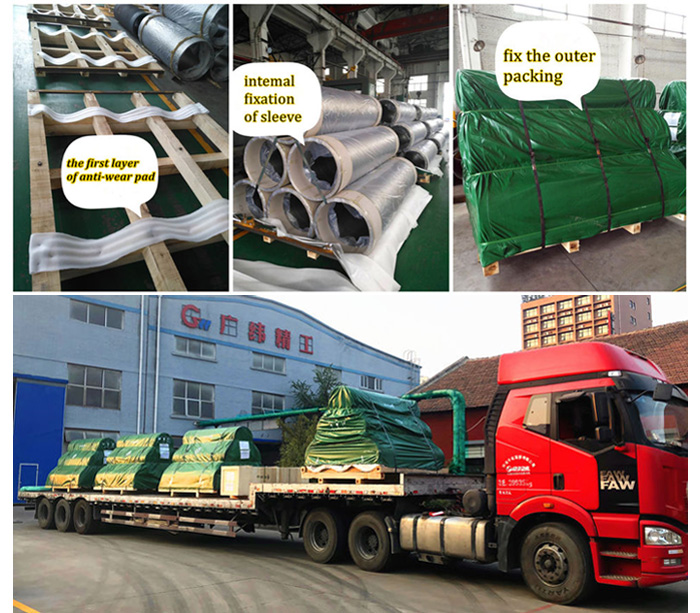
Упаковка и защита продукции
Компания GW Precision располагает опытной командой упаковщиков и отработанными процедурами упаковки для прецизионных стальных катушек. Упаковка разработана для защиты стальных катушек из стали 35CrMoV во время хранения, транспортировки, погрузки и разгрузки, а также для снижения риска потери или повреждения.
Чистота продукции также учитывается при упаковке. Поверхность стальной катушки проверяется и очищается перед упаковкой, чтобы предотвратить загрязнение во время транспортировки и хранения.
Компания GW Precision производит стальные катушки из стали 35CrMoV по индивидуальному заказу в соответствии с требованиями заказчика, включая материал, спецификацию, термообработку, точность обработки, динамическую балансировку, контроль качества и требования к упаковке. Производственный процесс направлен на получение стальной катушки, подходящей для применения в станах холодной прокатки с высокими нагрузками и высокой точностью, при сохранении заданных требований к материалу и размерам.
Основные моменты, которые следует учитывать при выборе стальной катушки. для прокатных станов холодной прокатки
Ремонт сварных швов: для сварки стали 35CrMoV требуется предварительный нагрев (200-300 ℃) и отжиг для снятия напряжений после сварки.



