Изготовленная на заказ втулка из стали 35CrMoV для стана холодной прокатки
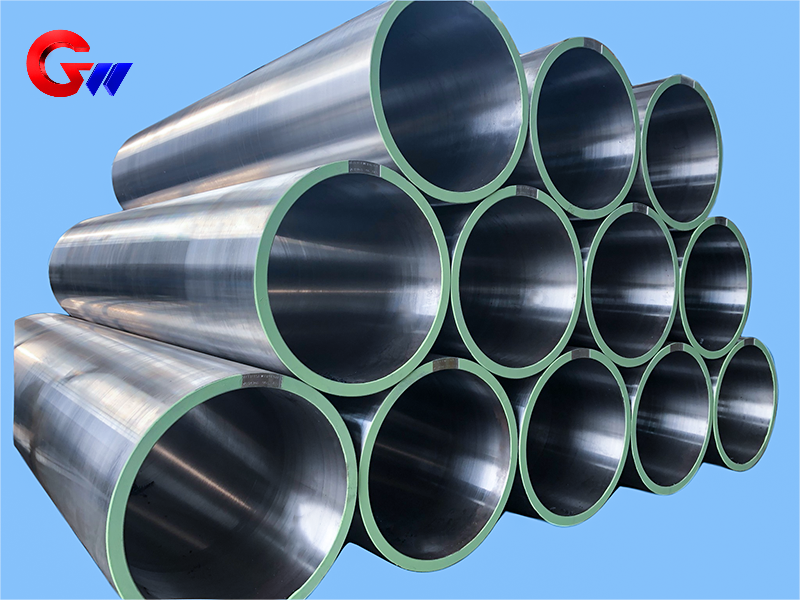
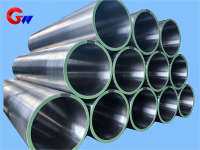
Втулка из стали 35CrMoV для прокатных станов холодной прокатки представляет собой высокопрочный компонент, изготавливаемый по индивидуальному заказу, для передачи усилия, поддержки валков и точного позиционирования в оборудовании для холодной прокатки. Технические характеристики втулки: Φ502 × Φ560 × 1700 мм. В закаленном и отпущенном состоянии поставляемая деталь обладает следующими механическими свойствами: предел прочности на растяжение 900–1100 МПа, предел текучести 750–950 МПа, относительное удлинение ≥12%, ударная вязкость ≥50 Дж при комнатной температуре, твердость HRC 28–35 и усадка в поперечном сечении ≥45%. Втулка изготавливается с помощью контролируемой ковки, прецизионной обработки, термообработки, поверхностного упрочнения и контроля качества.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
 Изготовленная на заказ втулка из стали 35CrMoV для прокатного стана холодной прокатки
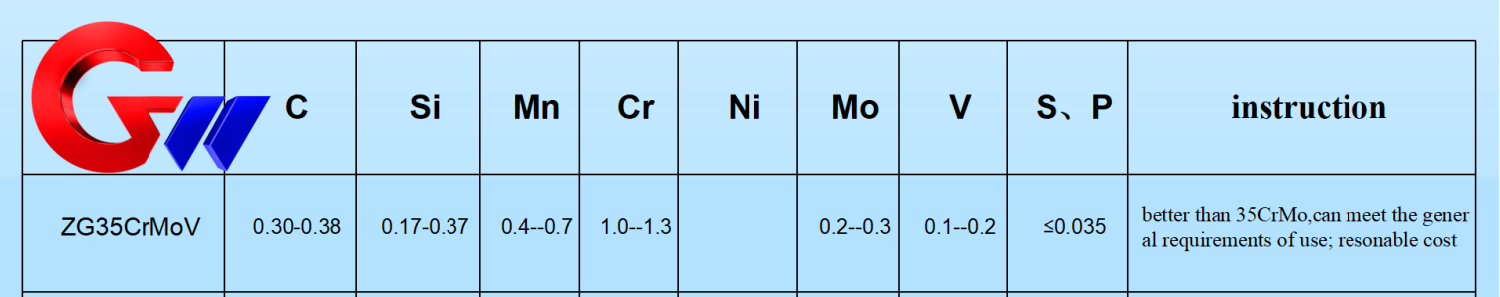
ОнВтулка из стали 35CrMoV для прокатных станов холодной прокаткиЭто специально разработанный механический компонент, предназначенный для передачи усилия, поддержки валков, позиционирования и стабильной работы в оборудовании для холодной прокатки. Втулка изготовлена изСталь 35CrMoVи имеет заданный размерΦ502 × Φ560 × 1700 мм.
В процессе холодной прокатки втулка подвергается воздействию крутящего момента, радиальной силы прокатки, вибрации, ударных нагрузок, трения скольжения и изменений температуры. Поэтому ее материальные свойства, концентричность, цилиндричность, точность размеров, твердость поверхности и динамическая балансировка должны контролироваться в соответствии с требованиями прокатного стана.
Механические свойства стали 35CrMoV
Приведенные данные о механических свойствах относятся кСталь 35CrMoV в закаленном и отпущенном состояниис использованием закалки с последующим высокотемпературным отпуском.
Типичные значения производительности следующие:
Предел прочности на растяжение: 900–1100 МПаПротестировано в соответствии со стандартом GB/T 228.1 (ISO 6892).
Предел текучести: 750–950 МПа
Удлинение: ≥12%с длиной рабочей части 5d, где d — диаметр образца.
Энергия удара: ≥50 Дж при комнатной температурев соответствии с GB/T 229 (ISO 148)
Твердость: HRC 28–35в закаленном и отпущенном состоянии согласно GB/T 230.1
Усадка по сечению: ≥45%
Эти свойства обеспечивают сочетание прочности, ударной вязкости и сопротивления деформации для стальной втулки, работающей под воздействием многократных механических нагрузок в оборудовании для холодной прокатки.
Сравнение материалов
По сравнению с другими хромомолибденовыми легированными сталями, используемыми в стальных втулках,35CrMoVобеспечивает сбалансированное сочетание прочности и износостойкости.
Для справки, в приведенном сравнении материалов указаны следующие типичные значения:
| Материал | Содержание углерода | Содержание ванадия | Предел прочности | Основные характеристики |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 МПа | Комплексная прочность и износостойкость, относительно низкая стоимость. |
| 42CrMo | 0,38–0,45% | — | 1000–1200 МПа | Более высокая прочность, но несколько меньшая ударная вязкость. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 МПа | Высокая прочность и усталостная стойкость, в том числе благодаря содержанию никеля. |
Выбор стали 35CrMoV обеспечивает практичный баланс между механическими характеристиками и себестоимостью изготовления стальных втулок для прокатных станов холодной прокатки по индивидуальному заказу.
Функции в прокатных станах холодной прокатки
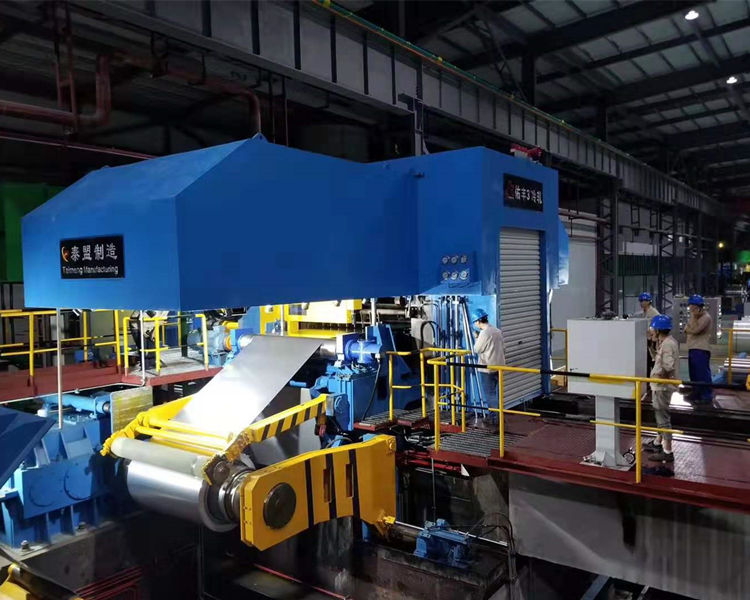
Индивидуальный заказСтальная гильза 35CrMoVВыполняет несколько функций в прокатном стане холодной прокатки.
Во-первых, оно обеспечиваетпередача и поддержка силВтулка соединяет прокатный стан и вал трансмиссии, передавая крутящий момент, который может достигать2000 кН·м или болееи выдерживает радиальные силы прокатки в диапазоне приблизительно500–3000 тоннсогласно предоставленным данным приложения.
Во-вторых, рукав обеспечиваетточное позиционированиеЗаданная соосность между прокатным станом и системой передачи составляет≤0,02 ммПоддержание этого соотношения помогает уменьшить проблемы, связанные с выравниванием, такие как отклонение полосы и неравномерная толщина полосы.
В-третьих, рукав способствуетустойчивость к усталости и гашение вибрацийОборудование для холодной прокатки может подвергаться вибрационным и ударным нагрузкам, включая динамические силы, вызванные внезапными изменениями расхода материала. Поэтому втулка должна обладать достаточной прочностью и ударной вязкостью, чтобы выдерживать многократные нагрузки.
Износостойкость и термостойкость
На контактной поверхности между стальной втулкой и подшипником или роликовыми компонентами может возникать длительное трение скольжения. В технических требованиях указана твердость поверхности, равнаяHRC 50–55для улучшения износостойкости контактной поверхности.
Оборудование для холодной прокатки обычно работает примерно при температуре около60–120°Cпри соблюдении предоставленных данных об условиях эксплуатации. Втулка должна сохранять точность размеров при данных температурах, а ее характеристики теплового расширения должны быть совместимы с системой прокатного стана.
Сочетание высокой прочности сердцевины и упрочнения поверхности позволяет стальной втулке удовлетворять различным требованиям, предъявляемым к внутренней структуре материала и рабочей контактной поверхности.
Ковка и подготовка заготовок
Производственный процесс начинается с подготовки заготовки. В описании процесса указано использованиеСлитки стали ESRдля получения более чистого состояния материала, сСодержание серы и фосфора контролируется на уровне ≤0,015%..
Заготовка формируется посредствоммногонаправленная ковка при температуре 1100–850 °Cс коэффициентом ковки≥4Данный процесс ковки предназначен для устранения дефектов, связанных с литьем, и улучшения внутренней структуры материала.
После ковки заготовка немедленно нормализуется при температуре880°C × 2 чНормализация используется для измельчения зернистой структуры и создания подходящих условий для последующей механической обработки и термообработки.
Прецизионная обработка
После ковки и предварительной термообработки стальная втулка подвергается черновой и полуточной механической обработке.
В процессе черновой обработки наружный диаметр и торцевые поверхности обрабатываются на токарном станке, оставляя припуск на обработку в размере2–3 ммТакже выполняются сверление и нарезание резьбы с заданной точностью.6H.
Для внутреннего канала охлаждения используется глубокое сверление отверстий. В соответствии с требованиями заказчика, диаметр отверстия составляетΦ15 ±0,2 мми прямолинейность≤0,1 мм/м.
Затем внутреннее отверстие просверливается дляточность IT7с регулируемой цилиндричностью.≤0,01 ммЭти операции механической обработки закладывают геометрическую основу для последующих процессов прецизионной шлифовки и хонингования.
Термическая обработка и упрочнение поверхности
Основной процесс термообработки стальной втулки из стали 35CrMoV заключается в следующем:закалка и высокотемпературный отпуск.
Указанный процесс закалки — это850 °C с последующим охлаждением масломс последующей высокотемпературной закалкой при550°C × 4 чПолученная твердость указывается вHRC 28–32при сохранении необходимой прочности сердцевины.
Для рабочей поверхности,ионное азотированиеможет быть применено. Заданная твердость поверхности составляет≥HV900с глубиной азотированного слоя .0,3–0,5 ммСогласно предоставленным данным, эта обработка может повысить износостойкость примерно напять раз.
В качестве альтернативы,лазерное гашениеМожет использоваться для избирательного упрочнения контактной поверхности. Заданная твердость после лазерной закалки составляетHRC 55–60, при этом деформация контролируется до<0,03 мм.
Прецизионная шлифовка и контроль качества
После термообработки и упрочнения поверхности стальная втулка подвергается прецизионной механической обработке.Цилиндрический шлифовальный станок с ЧПУиспользуется для прецизионной шлифовки с контролем допусков по размерам.±0,005 мми шероховатость поверхностиRa ≤0,4 мкм.
Внутреннее отверстие дополнительно обрабатывается методом хонингования, при этом контролируется округлость.≤0,005 мм.
Проверка включает в себяультразвуковой контрольсогласно предоставленным даннымEN 10228-3стандартный, без дефектов, превышающихΦ1 ммОстаточные напряжения также можно исследовать с помощью...метод рентгеновской дифракции, при этом заданный слой сжимающего напряжения достигает≥0,2 мм.
Эти процедуры контроля обеспечивают дополнительный контроль качества внутреннего материала, точности обработки и остаточных напряжений в готовой стальной втулке.
Специализированное оборудование для бурения скважин
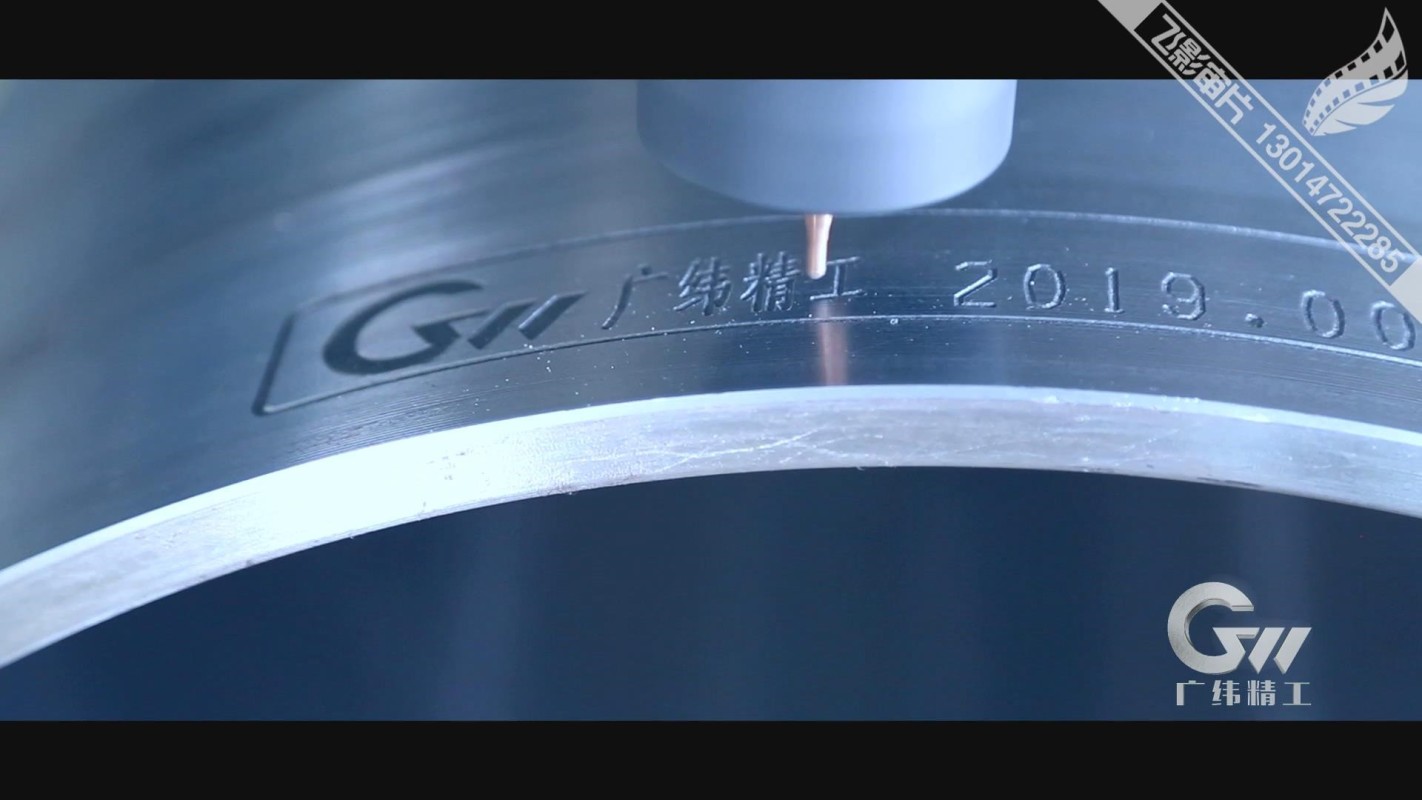
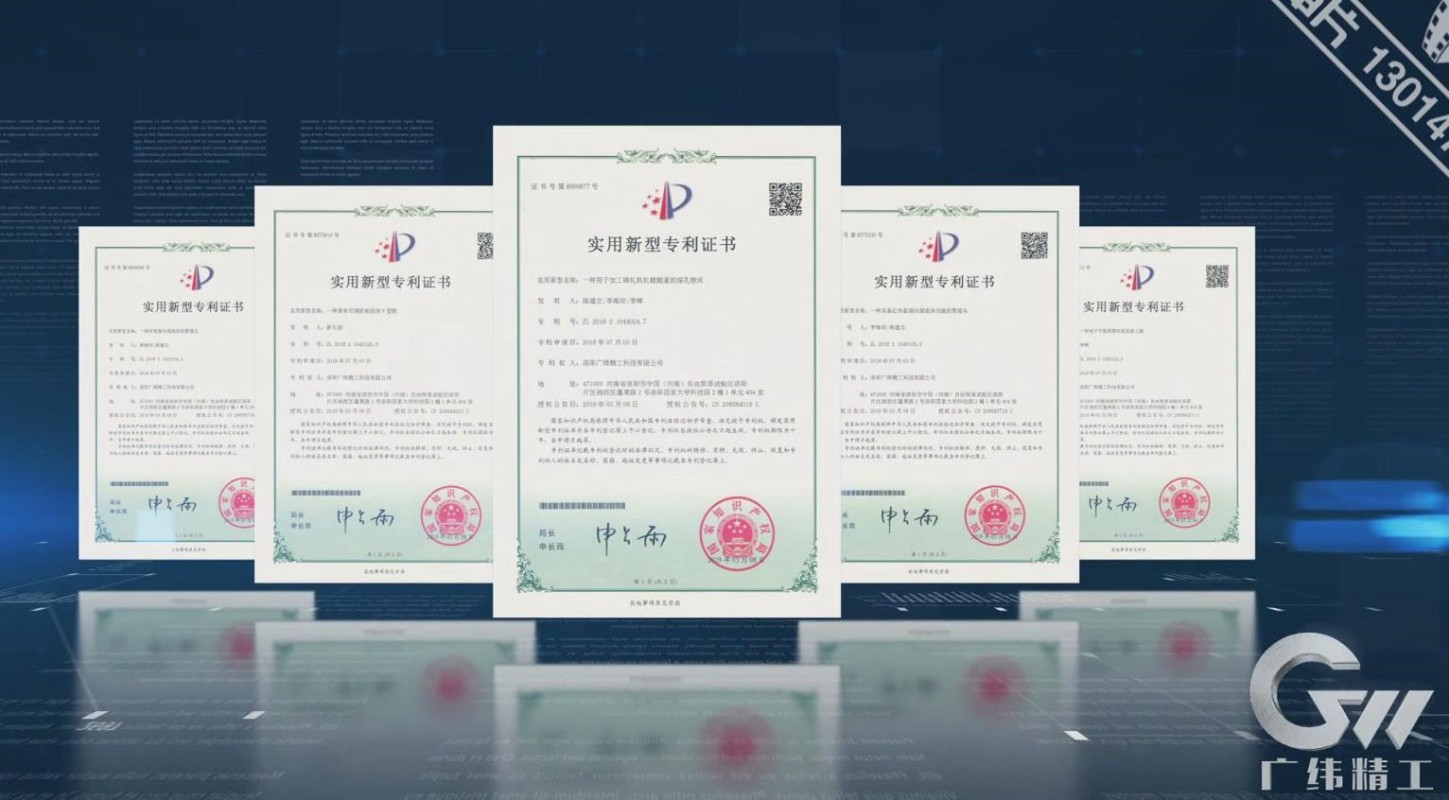
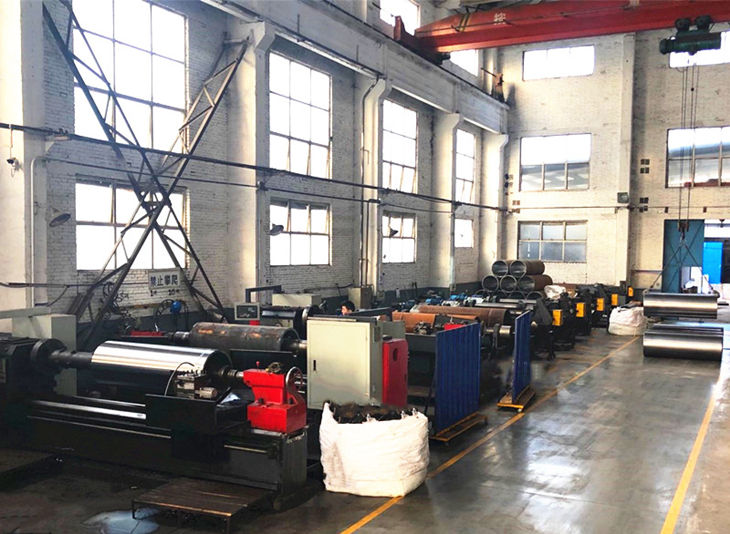
Компания GW Precision Technology используетсамостоятельно разработанный специализированный станок для сверления отверстийдля обработки стальных втулок. Оборудование было разработано и исследовано компанией и получило...национальный патент.
Станок отличается высокой жесткостью конструкции, отсутствием обратного зажима при обработке и высокой точностью обработки. Благодаря постоянному совершенствованию оборудования и производственного процесса, компания GW Precision Technology разработала интегрированную систему обработки для управления процессом.концентричность, цилиндричность, симметрия и динамическое равновесиеиз стальных втулок 35CrMoV.
Конкретные допуски на размеры и требования к геометрической точности контролируются в соответствии с требованиями заказчика к стальной втулке. Это позволяет адаптировать производственный процесс к различным конфигурациям прокатных станов холодной прокатки и техническим характеристикам.
Изготовленная на заказ стальная втулка для холоднокатаного стана
ОнСтальная гильза 35CrMoVИзготавливается в соответствии с техническими требованиями прокатного стана холодной прокатки заказчика. Указанные размеры:Φ502 × Φ560 × 1700 ммс контролируемыми механическими свойствами, точностью обработки, характеристиками поверхности и требованиями к контролю качества.
Производственный процесс интегрированПодготовка слитков стали методом электрораспыления (ESR), многонаправленная ковка, нормализация, черновая обработка, сверление глубоких отверстий, расточка внутренних отверстий, закалка и отпуск, упрочнение поверхности, прецизионная шлифовка, хонингование и окончательная проверка качества..
Данный комплексный процесс предназначен для изготовления стальных втулок по индивидуальному заказу, обладающих необходимым сочетанием прочности, ударной вязкости, износостойкости, точности размеров и геометрической точности для применения в прокатных станах холодной прокатки.