




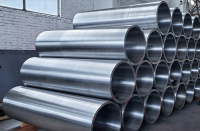
Изготовление на заказ втулок из стали 35CrMoV для стана прокатки алюминиевой полосы
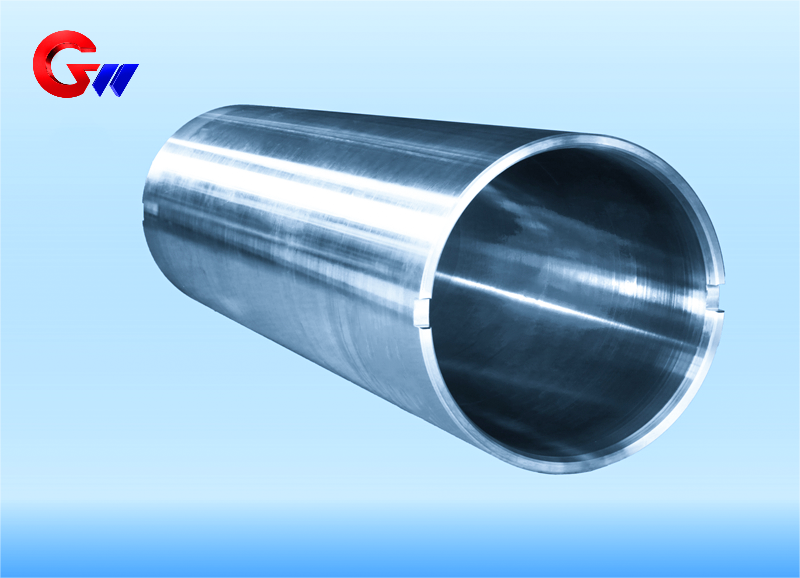
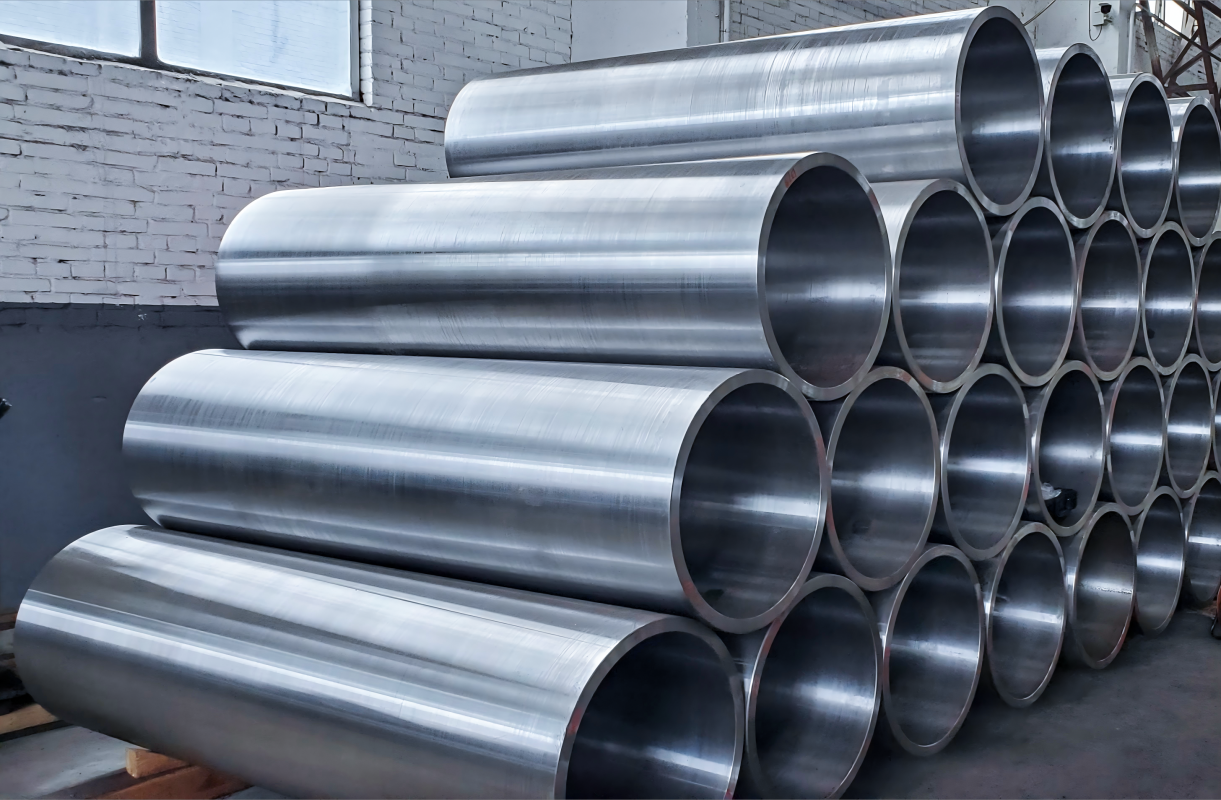
Втулка из стали 35CrMoV широко используется при прокатке алюминиевой фольги, алюминиевых листов, фольги из нержавеющей стали и полос. Для высокоточного прокатного оборудования важными требованиями являются концентричность втулки, динамическая балансировка и стабильность размеров. Заготовка втулки из стали 35CrMoV, производимая компанией GW Precision Technology, изготавливается методом центробежного литья, что обеспечивает подходящую исходную структуру для последующей термообработки, прецизионной обработки и поверхностной обработки.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Изготовление на заказ втулок из стали 35CrMoV для стана прокатки алюминиевой полосы
ОнВтулка из стали 35CrMoV для прокатных станов алюминиевой полосыЭто высокопрочный и износостойкий компонент, разработанный для прокатного оборудования, требующего высокой точности размеров, стабильного вращения и высокого качества поверхности. Стальные втулки, используемые при прокатке алюминиевой фольги, алюминиевых листов, фольги из нержавеющей стали и полос, подвергаются механическим нагрузкам, термическим воздействиям, воздействию прокатного масла и относительным микроперемещениям. Поэтому в процессе производства необходимо одновременно учитывать характеристики материала, концентричность, динамическую балансировку, твердость поверхности и стабильность размеров.
ОнЗаготовка гильзы из стали 35CrMoV, производимая компанией GW Precision Technology, изготавливается методом центробежного литья.Заготовка, полученная методом центробежного литья, служит основой для последующей термообработки, механической обработки и обработки поверхности. Готовая втулка может быть изготовлена по индивидуальному заказу в соответствии с размерами и техническими требованиями оборудования для прокатки алюминиевой полосы заказчика.
Применение в прокатных станах для алюминиевой полосы
В шестивалковых и двенадцативалочных прокатных станах специально разработанная втулка из стали 35CrMoV может использоваться в сочетании с промежуточными или опорными валками. Одна из ее основных функций — усиление опоры валков и выдерживание радиального изгибающего усилия, возникающего при прокатке алюминиевой полосы. Прилагаемые данные по применению указывают на типичный диапазон нагрузок.300–600 МПа.
Для высокоскоростного прокатного оборудования также важно поддерживать точность размеров и динамические характеристики. При скоростях прокатки приблизительно10–25 м/сВтулка предназначена для обеспечения контроля колебаний зазора между валами.≤0,005 ммЭто требование придает особое значение соосности, точности обработки и динамической балансировке.
Втулка также участвует в регулировании температуры во время качения. Трение при качении генерирует тепло, и мгновенная температура в зоне контакта может достигать приблизительно200–250 °CТаким образом, состояние материала и поверхности должно оставаться стабильным при многократных термических и механических нагрузках.
Условия работы на прокатном стане по производству алюминия
Прокатка алюминия предъявляет особые требования к характеристикам стальной втулки. К рабочей поверхности могут прилипать алюминиевые стружки или частицы материала, поэтому в прилагаемой технической спецификации указана твердость поверхности.≥HRC45для повышения устойчивости к адгезии и износу поверхности.
Втулка также может работать в среде эмульсионного прокатного масла с pH приблизительно равным8–10Поэтому коррозионная стойкость учитывается при проектировании поверхностей, особенно в тех случаях, когда поверхность втулки длительное время подвергается воздействию рабочей жидкости.
Механическая нагрузка — еще один важный фактор. В технических характеристиках приложения указано больше, чем просто...10 циклов нагрузкиЭто указывает на высокие требования к усталостной долговечности втулки. Кроме того, на сопрягаемой поверхности подшипника может происходить износ, вызванный микроперемещениями, с заданным относительным значением скольжения.<50 мкмТаким образом, втулка должна обладать сочетанием структурной прочности, твердости поверхности и устойчивости к износу от микроперемещений.
Выбор материала 35CrMoV
Рукав используетСталь 35CrMoVЭтот материал был выбран за сочетание прочности, ударной вязкости, износостойкости и пригодности для термообработки.
Типичный химический состав, поставляемый для этого материала, следующий:
C: 0,32–0,38%
Cr: 1,0–1,3%
Примерно: 0,4–0,6%
В: 0,1–0,2%
Ванадий добавляется для образованияКарбиды типа МСи улучшить зернистую структуру. Предоставленные данные о материале указывают на улучшенный размер зерна, соответствующийКлассы ASTM 10–12.
После закалки и отпуска заданная прочность на растяжение составляет≥1100 МПаВ характеристиках материала также указана вязкость разрушения.KIC ≥90 МПа·м¹/²Для условий повышенной температуры коэффициент сохранения предела текучести определяется следующим образом:85% при 300°C.
Эти свойства обеспечивают материальную основу для стальной втулки, подвергающейся многократным механическим нагрузкам, термическим воздействиям и износу поверхности во время высокоскоростной прокатки.
Термическая обработка и стабильность размеров
Основной процесс термообработки включает в себя:закалка и отпуск.
Для закалки используется следующий процесс:890°C × 2 чЗатем следует попеременное охлаждение водой и воздухом. Процесс закалки заключается в следующем:580°C × 3 чПри этом предусмотрено масляное охлаждение, чтобы избежать второго типа хрупкости при отпуске.
Стабильность размеров дополнительно обеспечивается за счет дополнительных процессов обработки. В предоставленных технологических данных указано следующее:Криогенная обработка при −196°C в течение 24 часов, при этом остаточный аустенит контролируется до<3%.
последующийДлительность обработки при 200°C × 8 чИспользуется для устранения технологических напряжений. Эти обработки призваны улучшить стабильность размеров и уменьшить влияние остаточных напряжений на готовую стальную втулку.
Упрочнение поверхности и защита от коррозии
Поверхностная обработка может проводиться в соответствии с требуемыми условиями эксплуатации. Предлагаемые варианты усиления включают в себя:ионное азотированиеилазерное гашение.
Для ионного азотирования заданная толщина белого блестящего слоя составляет20–30 мкмс твердостью поверхностиHV1100–1300Высокая твердость поверхности повышает устойчивость к износу и повреждениям, вызванным микроскопическими движениями.
Лазерная закалка позволяет получить закаленную полосу шириной5–8 мми затвердевшая глубина1,2–1,5 ммЭтот процесс можно выбрать в тех случаях, когда требуется локальное упрочнение поверхности.
Для защиты от коррозии предлагаются следующие варианты:Комплексная обработка солевой ванной QPQи нанокомпозитное покрытие. Обработка QPQ предназначена для обеспечения коррозионной стойкости.В 2–3 раза выше, чем при хромировании.Нанокомпозитное покрытие, например,TiAlN + MoS₂Также может быть применено с заданным коэффициентом трения.<0.1.
Процесс композитной обработки поверхности
Для применений, требующих множества характеристик поверхностного слоя, предлагаемый процесс армирования композитными материалами состоит из четырех этапов:
A. Пескоструйная обработка, уровень Sa3.0 → B. Ионное азотирование → C. Лазерная текстуризация → D. Магнетронное напыление
В качестве финишного покрытия можно использоватьМногослойная структура CrN/AlCrNпри общей толщине покрытия, равной8–10 мкмУказанная сила сцепления составляет≥80 Н, измерено методом царапания.
Данный метод обработки поверхности сочетает в себе подготовку поверхности, азотирование, лазерное текстурирование и нанесение покрытия методом физического осаждения из паровой фазы для улучшения состояния рабочей поверхности стальной втулки. Конкретная комбинация методов обработки может быть выбрана в зависимости от области применения при прокатке и требуемых показателей износостойкости и коррозионной стойкости.
Требования к точности стальных втулок
Для оборудования, используемого для прокатки алюминиевой полосы и фольги, соосность втулки и динамическая балансировка имеют решающее значение, поскольку втулка работает как часть вращающегося узла. При скоростях прокатки10–25 м/сОтклонения в концентричности или динамическом равновесии могут влиять на устойчивость вращения и контроль зазора между валами.
Таким образом, компания GW Precision Technology рассматривает процесс изготовления заготовок, термообработку, стабильность размеров, прецизионную обработку и обработку поверхности как взаимосвязанные этапы, а не как независимые операции.
Заготовка, полученная методом центробежного литья, обеспечивает исходную форму детали, а последующая термообработка и механическая обработка позволяют добиться необходимых механических и геометрических характеристик.
финалСтальная гильза 35CrMoVМожет быть изготовлена в соответствии с чертежами заказчика и требованиями к применению оборудования для прокатки алюминиевой полосы. Выбор материала, термообработка, упрочнение поверхности и покрытие могут быть подобраны в зависимости от требуемых условий эксплуатации.
Изготовление продукции по индивидуальным заказам компанией GW Precision Technology.
Лоянская компания Guangwei Precision Technology Co., Ltd.Компания расположена в западной части района Цзяньси города Лоян, и стальные втулки являются одной из основных категорий продукции компании.
Компания GW Precision Technology производит стальные втулки по индивидуальному заказу для промышленного применения в прокатке.Стальная гильза 35CrMoVТехнологический процесс производства может включать центробежное литье заготовки, закалку и отпуск, обработку для обеспечения стабильности размеров, прецизионную механическую обработку и обработку поверхности.
Данный продукт предназначен для прокатки алюминиевой фольги, алюминиевых листов, фольги из нержавеющей стали и полос, где требуются высокая прочность, износостойкость, соосность, динамическая балансировка и качество поверхности. Он сочетает в себе характеристики материалов...Сталь 35CrMoVБлагодаря термообработке и обработке поверхности, специфичным для конкретного применения, втулка может быть сконфигурирована для различного прокатного оборудования и условий эксплуатации.



