




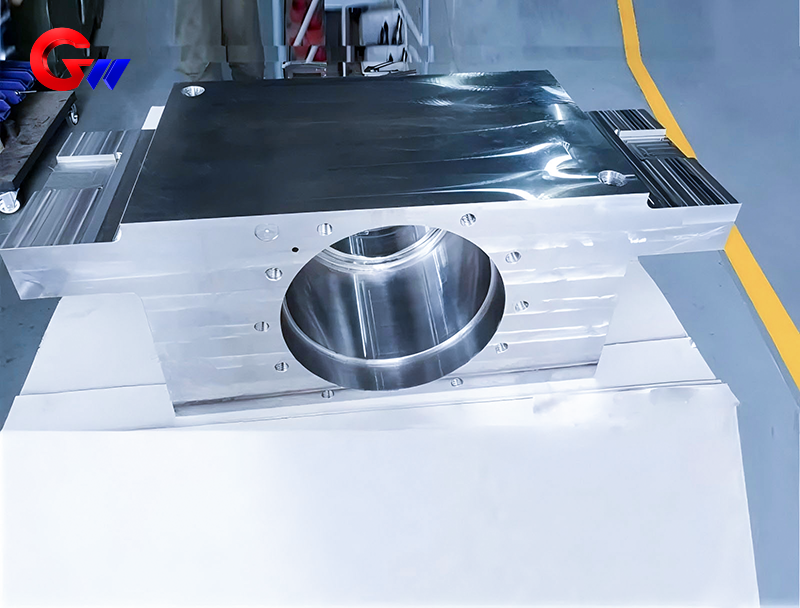
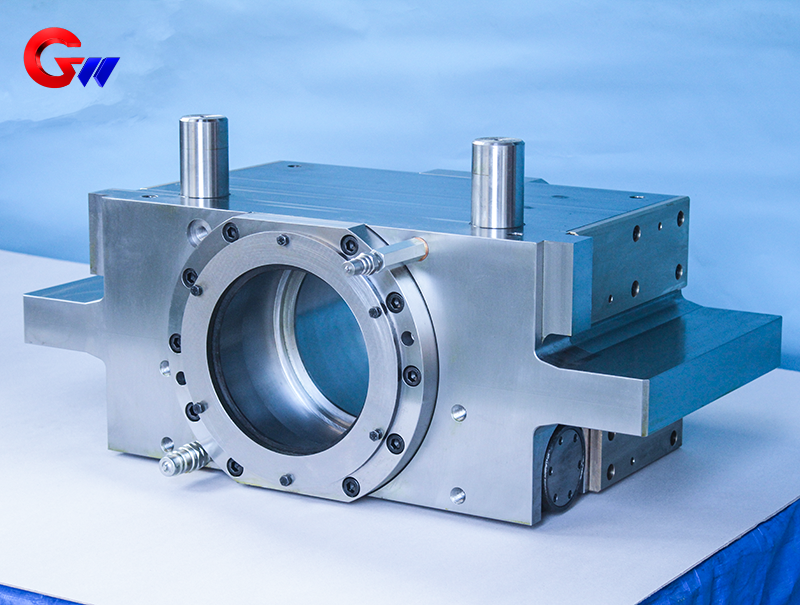
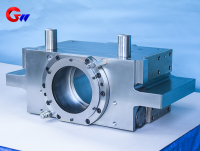
Стан холодной прокатки, блок роликовых подшипников для боковой обработки проходного вала.
Подшипниковый блок приводного валка прокатного стана холодной прокатки является ключевым опорным компонентом, используемым для поддержки и позиционирования валка на приводной стороне прокатного стана холодной прокатки. Он помогает поддерживать необходимое выравнивание и стабильность валка во время прокатки, воспринимая радиальные и осевые силы, возникающие в процессе прокатки.
Компания GW Precision Technology может изготовить подшипниковый блок рабочего валка в соответствии с конкретными конфигурациями прокатных станов холодной прокатки, размерами рабочих валков, чертежами заказчика, требованиями к материалам и техническими спецификациями. Доступно стандартное и нестандартное изготовление по индивидуальному заказу.
Тип изделия: Блок подшипников рабочих роликов со стороны привода
Применение: Стан холодной прокатки
Основные материалы: литая сталь, кованая сталь или другие материалы, указанные в соответствии с требованиями применения.
Индивидуализация: Доступно стандартное и нестандартное изготовление по индивидуальному заказу.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производственная мощность составляет 1000 штук.
- Информация
Блок подшипников приводного рабочего валка прокатного стана
Подшипниковый блок приводного рабочего валка прокатного стана является важным вспомогательным компонентом оборудования прокатных станов холодной прокатки. Его основная функция заключается в обеспечении...
Опорный блок рабочего валка обеспечивает его позиционирование и надежное соединение с рамой прокатного стана. В процессе прокатки рабочий валок подвергается радиальным и осевым нагрузкам, ударным нагрузкам и вибрации. Опорный блок рабочего валка обеспечивает необходимую поддержку и позиционирование для поддержания стабильной работы валка.
Точное позиционирование рабочего валка имеет важное значение для поддержания точности размеров и качества поверхности прокатанных изделий. Поэтому подшипниковый блок требует контролируемой обработки мест крепления, монтажных поверхностей, отверстий и других важных элементов. Фактические требования к размерам и геометрии зависят от конфигурации прокатного стана холодной прокатки, размеров валков, расположения подшипников и технических спецификаций заказчика.
Компания GW Precision Technology Co., Ltd. производит различные подшипниковые блоки для прокатных станов и другие прецизионные механические компоненты. Благодаря многолетнему опыту производства, компания разработала отлаженный процесс обработки подшипниковых блоков для рабочих валков и может изготавливать продукцию на заказ по чертежам и техническим требованиям заказчика.
Функция блока подшипников рабочего валка
Основная функция подшипникового блока рабочего валка заключается в поддержке рабочего валка во время холодной прокатки. Подшипниковый блок обеспечивает необходимую структурную поддержку подшипникового узла рабочего валка и помогает поддерживать заданное положение валка относительно прокатного стана.
В процессе прокатки рабочий вал подвергается радиальным и осевым нагрузкам, возникающим в процессе прокатки. Опорный блок передает эти нагрузки через свою несущую конструкцию и точки крепления. Поэтому стабильность опорного блока и точность обработки его поверхностей имеют важное значение для общего состояния прокатного стана.
Точное позиционирование рабочего валка также способствует стабильной обработке полосы. В процессах точной прокатки положение и выравнивание валка могут влиять на толщину полосы, качество поверхности и стабильность прокатки. По этой причине отверстие для подшипника, монтажная поверхность и соответствующие элементы позиционирования должны быть изготовлены в соответствии с заданными допусками.
Подшипниковый блок рабочего валка может использоваться в различных конфигурациях прокатных станов холодной прокатки. В зависимости от производственной линии, области применения могут включать прецизионную прокатку холоднокатаной полосовой стали, нержавеющей стали, алюминиевой фольги и других изделий из металлической полосы.
Данный компонент также может использоваться в линиях непрерывной прокатки, включая комбинированные установки кислотной прокатки, а также в реверсивных прокатных станах и другом оборудовании для холодной прокатки. Точная конфигурация изделия определяется конструкцией прокатного стана и требованиями заказчика.
Материалы для подшипникового блока рабочего ролика
Выбор материала является важной частью процесса изготовления подшипниковых блоков для рабочих роликов. Материал необходимо выбирать в соответствии с ожидаемой нагрузкой, конструктивными требованиями, условиями износа, требованиями к механической обработке и условиями эксплуатации.
Техническая информация, предоставленная для соответствующих компонентов прокатных станов, включает в себя марки кованой стали, такие как...45 сталь, 40Cr и 42CrMoдля компонентов, связанных с рабочими валками, а также для марок литой стали, таких какZG310-570 и ZG270-500для компонентов, связанных с опорными валками. Для конкретных применений подшипниковых блоков рабочих валков окончательный материал должен быть подтвержден в соответствии с чертежом заказчика, конструкцией оборудования и применимыми техническими условиями.
К распространенным материалам для подшипниковых блоков прокатных станов относятся чугун, высокопрочный чугун, литая сталь, легированная литая сталь и кованая сталь. Различные материалы обеспечивают различное сочетание прочности, ударной вязкости, износостойкости, обрабатываемости и сопротивления деформации.
Например, серый чугун, такой как HT250 и HT300, обладает хорошими характеристиками прочности на сжатие и обрабатываемости и может использоваться для соответствующих конструкционных применений. Высокопрочные чугуны марок QT400-18 и QT500-7 обеспечивают сочетание прочности и ударной вязкости и могут рассматриваться там, где требуется улучшение механических характеристик.
Литые стали, такие как ZG270-500 и ZG310-570, обладают более высокой несущей способностью и могут использоваться для компонентов прокатных станов большой грузоподъемности. Легированная литая сталь, например ZG35CrMo, может обеспечить улучшенные механические характеристики за счет добавления легирующих элементов, таких как хром и молибден.
Для применений, требующих повышенной прочности, в зависимости от конкретных проектных требований может быть выбрана кованая сталь, такая как 42CrMo или 34CrNiMo6.
Выбор окончательного материала не должен отрываться от фактического применения в прокатном стане. При определении подходящего материала следует учитывать усилие прокатки, ударную нагрузку, условия контакта подшипников, требования к износу, тепловые эффекты, габариты изделия и стандарты заказчика.
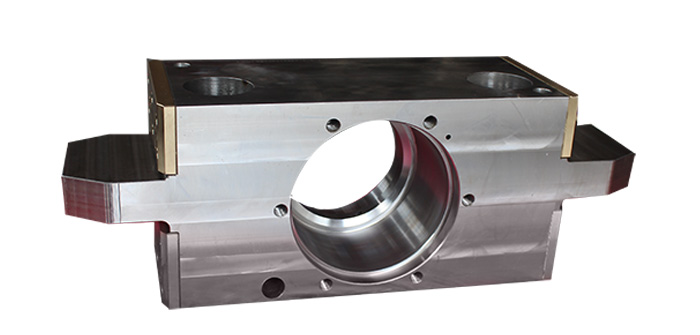
Точность обработки и контроль отверстий под подшипники
Отверстие для подшипника является одним из важнейших элементов подшипникового узла вальцового механизма. Его размерная точность, геометрическая точность и взаимосвязь с другими опорными поверхностями могут напрямую влиять на условия установки подшипникового узла.
В аналогичных областях применения подшипниковых блоков прокатных станов процесс обработки может включать контроль соосности и цилиндричности отверстий подшипника. В прилагаемом техническом справочнике указан контроль соосности до0,02 ммдля соответствующих конструкций отверстий под подшипники. Фактический допуск для каждого изделия должен определяться в соответствии с чертежом заказчика и технической спецификацией.
Сопрягаемые поверхности подшипникового блока также требуют соответствующей механической обработки для достижения требуемых условий контакта. В зависимости от конструкции изделия и технологических требований, к отдельным сопрягаемым поверхностям может применяться шлифовка или зачистка.
Точная обработка отверстия подшипника и сопрягаемых поверхностей обеспечивает стабильное соединение подшипника и рабочего ролика. Это также снижает риск отклонения размеров между соответствующими компонентами во время сборки.
Поскольку детали, изготовленные на станах холодной прокатки, часто имеют относительно большие размеры и сложную конструкцию, планирование процесса имеет важное значение. Последовательность обработки должна учитывать опорные поверхности, метод крепления заготовки, припуск на обработку, положение отверстий и требования к окончательной проверке.
Термическая обработка и обработка поверхности
Термическая обработка может применяться в зависимости от выбранного материала и требований к изделию. Для литых или кованых компонентов может использоваться отжиг или нормализация для снижения остаточных напряжений и обеспечения подходящего состояния материала для последующей механической обработки.
Для подходящих легированных сталей для улучшения общих механических свойств детали может использоваться закалка и отпуск. В приведенном техническом описании в качестве материала, для которого может применяться закалка и отпуск, указана сталь 42CrMo с эталонной твердостью приблизительно HRC 28–32 после указанной обработки. Фактическая процедура термообработки и требования к твердости должны определяться в соответствии со стандартом материала и техническими условиями заказчика.
В случаях, когда требуется дополнительная износостойкость поверхности, может быть рассмотрена возможность поверхностного упрочнения. В зависимости от области применения, для отдельных сопрягаемых поверхностей подшипников может быть применена высокочастотная индукционная закалка или цементация.
Точный процесс термообработки и обработки поверхности определяется в зависимости от материала, конструкции компонента, условий эксплуатации и требований заказчика. Компания GW Precision не считает один процесс подходящим для всех изделий; производственный процесс устанавливается в соответствии с фактическими техническими требованиями каждого блока подшипников рабочих роликов.
Процесс обработки на станках с ЧПУ
Компания GW Precision Technology, опираясь на многолетний производственный опыт, разработала отлаженную систему механической обработки для производства подшипниковых блоков прокатных станов.
Основные этапы механической обработки блока подшипников приводного рабочего ролика включают:
1. Вертикальный обрабатывающий центр
Вертикальный обрабатывающий центр может использоваться для фрезерования основных поверхностей, обработки конструкционных элементов, монтажа деталей и других необходимых операций. Программа обработки и последовательность резания формируются в соответствии со структурой изделия и требованиями чертежа.
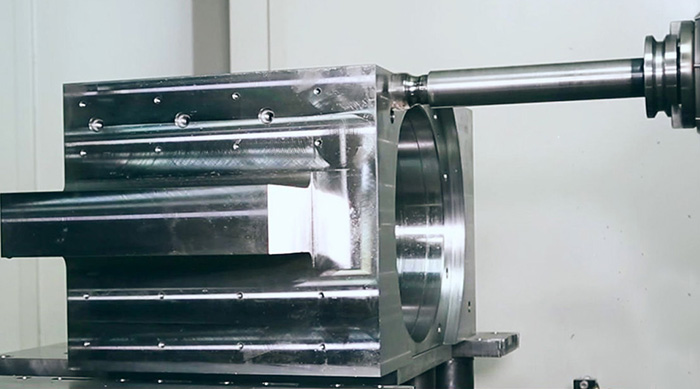
2. Горизонтально-расточной станок
Горизонтально-расточной станок используется для обработки больших или глубоких отверстий и связанных с ними прецизионных элементов. Для подшипниковых блоков горизонтально-расточной станок представляет собой эффективный метод обработки отверстий в подшипниках и других критически важных местах в соответствии с требуемыми размерами и геометрическими допусками.
3. Работа за верстаком
После обработки на станках с ЧПУ и расточки, на верстаке можно производить зачистку, очистку, подгонку деталей и другие финишные работы, необходимые в процессе производства.
4. Заключительная проверка
После завершения обработки блок подшипников рабочих роликов проходит окончательную проверку. Критические размеры и геометрические допуски проверяются в соответствии с применимым чертежом и техническими требованиями.
Сочетание обработки на станках с ЧПУ, горизонтальной расточки, стендовых работ и окончательной проверки обеспечивает контролируемый производственный процесс для различных конфигураций подшипниковых блоков прокатных станов.
Оборудование для производства с ЧПУ
Компания GW Precision Technology располагает высокоточным оборудованием с ЧПУ для производства прецизионных компонентов прокатных станов. Оборудование включает в себя:Пятиосевой обрабатывающий центр DMG DMF1800×600горизонтальные обрабатывающие центры, вертикальные обрабатывающие центры, портальные обрабатывающие центры и высокоточное координатно-измерительное оборудование.
Примерно 80% обрабатывающего оборудования компании составляют станки с ЧПУ. Это обеспечивает возможности обработки, необходимые для изготовления крупных, сложных и высокоточных деталей прокатных станов.
Использование станков с ЧПУ позволяет разрабатывать программы обработки в соответствии с индивидуальными чертежами изделий и производственными требованиями. Для обработки различных поверхностей и конструкций могут применяться разные стратегии обработки, при этом сохраняется контролируемый производственный процесс.
Для крупных блоков подшипников скольжения на валках выбор подходящего оборудования особенно важен, поскольку компонент может иметь большие монтажные поверхности, отверстия для подшипников, сложные конструктивные особенности и множество точек обработки. Сочетание возможностей вертикальной, горизонтальной, портальной и пятиосевой обработки обеспечивает гибкость при изготовлении изделий различной конструкции.
Координатные измерения и контроль качества
Контроль качества является важной частью производственного процесса для блока подшипников приводного рабочего валка прокатного стана холодной прокатки.
В дополнение к традиционному контролю размеров, компания GW Precision Technology использует высокоточную координатно-измерительную машину для окончательной проверки подшипниковых блоков и других прецизионных компонентов. Точность измерений может достигатьУровень 2 микронобеспечивая надежную основу для контроля и проверки допусков размеров и геометрических параметров.
Координатно-измерительное оборудование может использоваться для проверки критически важных размеров, расположения отверстий, геометрических соотношений и других требований к контролю, указанных в чертеже заказчика.
При проверке подшипникового блока рабочего ролика основное внимание может уделяться критически важным размерам отверстий для подшипников, соосности, цилиндричности, монтажным поверхностям, элементам позиционирования и другим соответствующим геометрическим допускам. Точный перечень пунктов проверки зависит от чертежа изделия и технических требований.
Сочетание обработки на станках с ЧПУ, контроля технологических процессов, традиционных измерений размеров и высокоточных координатных измерений позволяет создать полный процесс контроля качества от производства до окончательной проверки.
Возможности высокоточного производства GW
Компания GW Precision Technology Co., Ltd. имеет опыт в производстве и механической обработке прецизионных компонентов прокатных станов. Производственные возможности компании включают в себя обработку на станках с ЧПУ, вертикальную обработку, горизонтальную расточку, портальную обработку и прецизионный контроль размеров.
Компания разработала свои производственные процессы на основе многолетнего опыта работы с компонентами прокатных станов. Планирование процесса осуществляется с учетом структуры изделия, материала, требований к чертежам, последовательности обработки и требований к контролю качества.
Помимо подшипниковых блоков для приводных валков прокатных станов холодной прокатки, компания GW Precision может производить различные подшипниковые блоки прокатных станов, гибочные блоки и другие прецизионные механические компоненты по индивидуальному заказу.
Компания объединяет оборудование для обработки на станках с ЧПУ, технический персонал, отработанные технологические процессы, процедуры контроля качества и управление производством для предоставления индивидуальных услуг по изготовлению компонентов прокатных станов.
Для заказчиков, которым требуются нестандартные подшипниковые блоки для рабочих роликов, производство может быть организовано в соответствии с предоставленными чертежами, трехмерными моделями, техническими характеристиками материалов, требованиями к размерам и стандартами контроля качества.
Изготовление подшипниковых блоков для рабочих роликов по индивидуальному заказу
Прокатные станы холодной прокатки имеют различную конфигурацию оборудования, размеры валков, расположение подшипников и конструкции крепления. Поэтому подшипниковые блоки рабочих валков часто изготавливаются в соответствии со спецификой конструкции прокатного стана, а не с использованием одного универсального размера.
Компания GW Precision может изготовить подшипниковый блок для приводных валков в соответствии с чертежами заказчика и техническими требованиями. Технологический процесс может быть скорректирован в зависимости от размеров компонентов, выбора материала, конструкции обработки, требуемых допусков и требований к контролю качества.
Для клиентов, имеющих готовые чертежи, компания GW Precision может обработать деталь в соответствии с предоставленной технической документацией. Для нестандартных изделий процесс обработки может быть спланирован в соответствии с фактической конструкцией и производственными требованиями.
Благодаря возможностям обработки на станках с ЧПУ и высокоточному контрольно-измерительному оборудованию, компания GW Precision обеспечивает контролируемый производственный процесс для изготовления подшипниковых блоков валков прокатных станов холодной прокатки и других прецизионных компонентов прокатных станов.



