



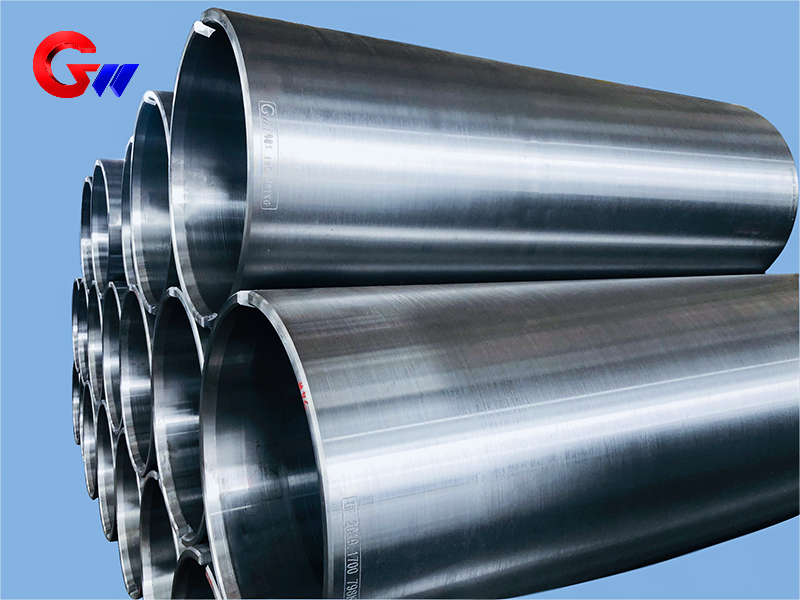
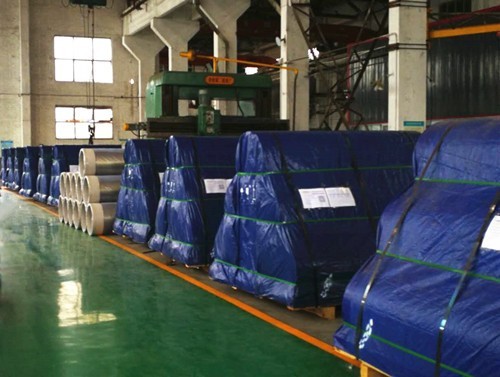
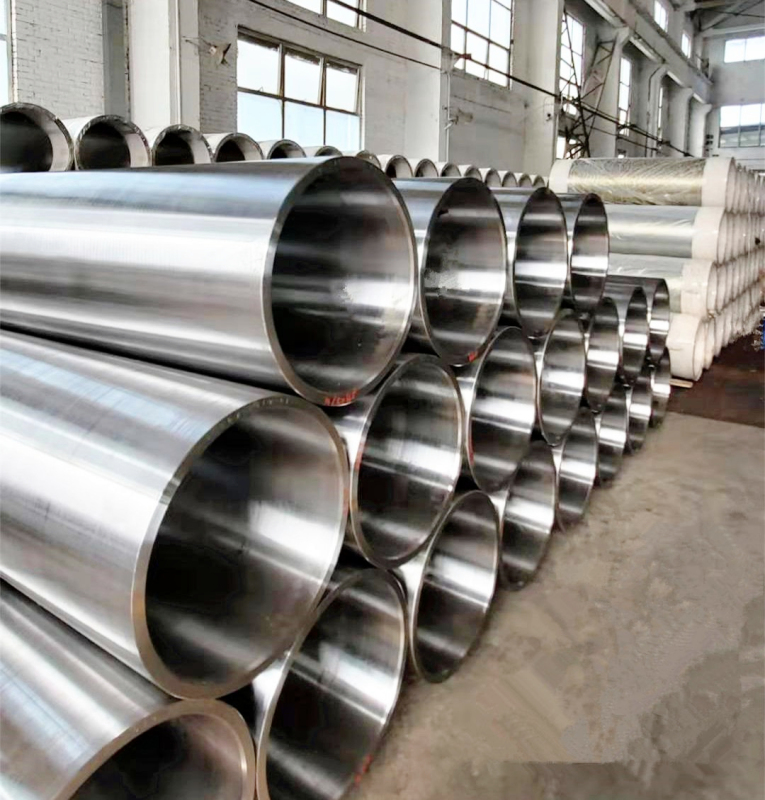
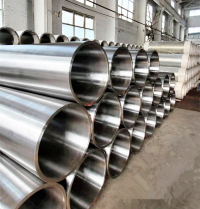
Стальная литая катушка, используемая в прокатном стане для медной фольги.
Втулка из литой стали 35CrMoV для прокатных станов по производству медной фольги, изготовленная методом центробежного литья, термообработки, сверления отверстий, прецизионной обработки на станках с ЧПУ и 100% динамической балансировки. Возможны индивидуальные размеры: 565×505×1600 мм и 665×605×2000 мм, с механическими свойствами и геометрическими допусками, контролируемыми в соответствии с требованиями заказчика.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Стальная литая катушка, используемая в прокатном стане для медной фольги.
| Катушка из литой стали | Материал | Спецификация |
| Используется в прокатных станах для медной фольги. | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Литая стальная втулка — это крупный прецизионный механический компонент, используемый в прокатных станах для медной фольги. Компания GW Precision изготавливает стальные втулки на заказ в соответствии с чертежами заказчика, требованиями к материалам, допусками на размеры и геометрической точностью. Для данного изделия...легированная сталь 35CrMoVиспользуется в качестве материала, с доступными техническими характеристиками.565×505×1600 мми665×605×2000 мм.
Производственный процесс сочетает в себе контролируемую плавку и литье, центробежное литье, термообработку, сверление отверстий, прецизионную обработку на станках с ЧПУ и динамическую балансировку. Вся технологическая система разрабатывается путем постоянного совершенствования для контроля концентричности, цилиндричности, симметрии и динамической балансировки стальной литой втулки.
Материал и механические свойства стали 35CrMoV
Втулка из литой стали 35CrMoV подвергается термообработке путем закалки и отпуска для получения требуемых механических свойств. Типичные показатели после термообработки включают твердость, предел прочности, предел текучести, относительное удлинение, ударную вязкость и твердость при высоких температурах.
Типичные механические свойства:
Твердость: HRC 48–52 при комнатной температуре, проверено методом твердости по Роквеллу в соответствии сASTM E18.
Предел прочности на растяжение: 1500–1800 МПа при комнатной температуре.протестировано в соответствии сASTM E8.
Предел текучести: 1200–1400 МПа.
Удлинение: 10–15%на основеДлина калибра 50 мм.
Ударная вязкость: 20–40 Дж/см²испытано методом ударной вязкости Шарпи.
Красная твердость: ≥HRC 38 при 600°C, проверено после1 час выдержки при высокой температуре.
Эти свойства важны для стальной втулки, используемой в прокатных станах, поскольку компонент должен сохранять достаточную прочность и стабильность размеров во время непрерывной механической работы. Условия окончательной термообработки и требования к контролю качества могут контролироваться в соответствии с техническими условиями заказчика.
Контролируемый процесс плавки и литья
Компания GW Precision использует технологию контролируемой плавки и литья для производства стальных втулок. Плавильно-литьевое оборудование дополняется процедурами контроля и испытаний для регулирования химического состава материала стальной втулки.
Точный контроль состава материала обеспечивает надежную основу для последующего литья, термообработки и механической обработки. Процесс контроля материала используется для проверки соответствия стальной втулки заданным требованиям к материалу перед переходом к последующим этапам производства.
Для стальных втулок больших размеров качество литейной заготовки напрямую влияет на стабильность последующей обработки и конечную геометрическую точность. Поэтому контроль материала и качество литья являются важными составляющими всего производственного процесса.
Центробежное литье для отливки стальных втулок
Центробежное литьеЦентробежное литье используется для улучшения качества и целостности внутренних и наружных поверхностей стальных втулок. Этот процесс помогает снизить вероятность возникновения поверхностных дефектов, таких как...трещины, включения шлака, поры и песчаные отверстия.
Качество отливки особенно важно для крупных цилиндрических деталей, поскольку последующая механическая обработка должна обеспечить получение точных внутренних и наружных цилиндрических поверхностей из отливочной заготовки. Стабильный процесс литья обеспечивает подходящую основу для расточки, токарной обработки, шлифовки и других операций прецизионной обработки.
После отливки и предварительной проверки стальная заготовка втулки поступает на последующие этапы механической обработки и термообработки. Конкретный технологический процесс изготовления корректируется в соответствии со спецификацией втулки и требованиями заказчика.

Термическая обработка литой стальной втулки
Термическая обработка является важным этапом производства литейных втулок из стали 35CrMoV, когда требуются определенные механические свойства.
Компания GW Precision применяет отработанный процесс термообработки к стальным втулкам, требующим заданных механических характеристик. После термообработки проводятся соответствующие испытания механических свойств для проверки состояния готового изделия.
Процесс термообработки предназначен для достижения требуемой твердости и прочности при сохранении механических свойств, необходимых для применения в прокатных станах. Контроль механических свойств проводится совместно с традиционным контролем размеров, что позволяет оценить состояние изделия как с точки зрения характеристик материала, так и точности обработки.
Для этой литой стальной втулки из стали 35CrMoV типичные характеристики после термообработки включают в себя:Твердость по шкале HRC 48–52,Предел прочности на растяжение 1500–1800 МПа,Предел текучести 1200–1400 МПа,удлинение 10–15%, иУдарная вязкость 20–40 Дж/см²Требование к твердости при высоких температурах заключается в следующем:≥HRC 38 при 600°C после одного часа выдержки.
Окончательные условия термообработки контролируются в соответствии с требованиями заказчика к механическим свойствам и применимыми критериями контроля.
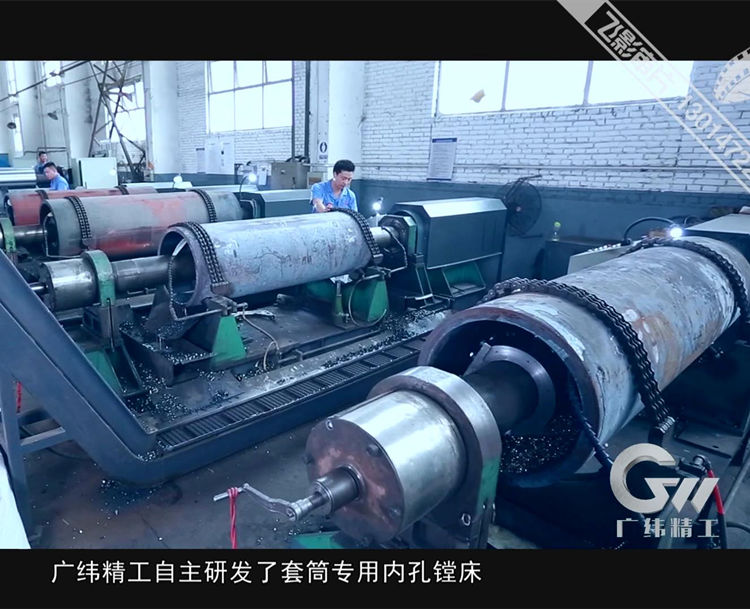
Специализированный станок для сверления отверстий
Одной из важных производственных возможностей для изготовления этой литой стальной втулки является разработанный компанией специализированный станок для сверления отверстий. Оборудование было разработано компанией GW Precision и получило высокую оценку.национальный патент.
Специализированный станок отличается высокой жесткостью и точностью обработки. В его конструкции используется механизм зажима без обратного хода, что помогает поддерживать положение заготовки во время обработки отверстия.
Разработка и постоянное совершенствование этого специализированного оборудования помогли компании GW Precision создать интегрированную систему обработки крупногабаритных стальных втулок. Система ориентирована на контрольконцентричность, цилиндричность, симметрия и динамическое равновесиена протяжении всего производственного процесса.
Конкретные допуски на размеры и геометрическую точность строго контролируются в соответствии с чертежами и техническими требованиями заказчика, а не путем применения фиксированного допуска, независимого от фактической конструкции изделия.
Прецизионная расточка стальной заготовки втулки
Заготовка литой стальной втулки сначала обрабатывается на специализированном сверлильном станке, разработанном компанией GW Precision.
В процессе расточки заготовку втулки можно отрегулировать для достижения соосности между передним и задним концами отверстия. Этот метод позиционирования помогает поддерживать стабильные условия резания и повышать точность обработки.
В процессе резки заготовка остается неподвижной, в то время как вал инструмента вращается, обрабатывая внутреннее отверстие. Этот метод обработки позволяет избежать ошибок, связанных с вращением заготовки, включая конусность и другие дефекты формы.
Стабильное удаление стружки в процессе обработки также способствует улучшению состояния обработанной поверхности и снижает вероятность появления царапин на ней. Эти характеристики процесса важны при обработке стальных втулок большого диаметра и длины, где стабильность обработки напрямую влияет на конечную геометрическую точность.
Двойная самоцентрирующаяся обработка на станках с ЧПУ
После сверления и расточки отверстий литая стальная втулка подвергается дальнейшей обработке с использованием...двухцентрирующийся станок с ЧПУРазработано на основе многолетних исследований и опыта компании GW Precision в области высокоточной обработки крупногабаритных компонентов.
На обоих концах втулки установлены гидравлические опорные патроны. Эти патроны позволяют быстро зафиксировать два конца внутреннего отверстия и помогают контролировать соосность передней и задней частей внутреннего отверстия в пределах допустимого допуска.
После позиционирования станок обрабатывает внешнюю цилиндрическую поверхность, контролируя при этом соосность между внутренней и внешней окружностями в пределах допустимого диапазона допусков.
Конические окружности внутренних отверстий на обоих концах также обрабатываются и контролируются для поддержания соосности в пределах заданного допуска. Этот метод двойной самоцентрирующейся обработки особенно полезен для больших стальных втулок, поскольку соотношение между внутренним отверстием, внешним диаметром и опорными поверхностями обоих концов оказывает прямое влияние на точность окончательной сборки.
Геометрическая точность и контроль процесса
Для крупной литой стальной втулки, используемой в прокатных станах для медной фольги, одной лишь точности размеров недостаточно для оценки конечного продукта. Необходимо также контролировать соотношение между различными обработанными поверхностями.
Таким образом, интегрированная система обработки данных GW Precision фокусируется на нескольких ключевых геометрических характеристиках, включая:концентричность, цилиндричность и симметрияЭти параметры контролируются на протяжении всего процесса обработки, а не учитываются только при окончательной проверке.
Специализированный сверлильный станок, двухцентрирующий станок с ЧПУ и соответствующие процессы прецизионной обработки работают вместе, обеспечивая стабильные параметры обработки стальной втулки.
Конкретные допуски на размеры и геометрические допуски определяются в соответствии с чертежами заказчика и техническими требованиями. Это позволяет изготавливать литые стальные втулки для различных конфигураций прокатных станов для медной фольги и различных интерфейсов оборудования без применения неподдерживаемых стандартных размеров.
Тест динамической балансировки
Динамическая балансировка является важным элементом контроля качества крупной вращающейся стальной втулки, используемой в прокатных станах.
В дополнение к традиционному контролю размеров и испытанию механических свойств после термообработки, компания GW Precision проводит динамическую балансировку для дополнительной проверки качества литых стальных втулок.
Астанок динамической балансировки кольцевого ремнядоступно для100% динамическое тестирование балансировкибалансировочный контроль литых стальных втулок. Балансировочный контроль помогает выявить остаточный дисбаланс, который может повлиять на вращение компонента.
Для крупных вращающихся компонентов динамическая балансировка тесно связана со стабильной работой. Поэтому динамическая балансировка включается в процесс контроля наряду с точностью размеров, геометрической точностью и механическими свойствами после термообработки.
Изготовленная на заказ литая стальная втулка для прокатных станов по производству медной фольги
Втулка из литой стали 35CrMoV изготавливается для прокатных станов, работающих с медной фольгой, и может быть изготовлена по индивидуальному заказу в соответствии с чертежами и техническими требованиями заказчика. В представленных данных содержатся следующие технические характеристики изделия:565×505×1600 мми665×605×2000 мм.
Производственный процесс компании GW Precision включает в себя контроль материалов и литья, центробежное литье, термообработку, сверление отверстий, прецизионную расточку, двойную самоцентрирующуюся обработку на станках с ЧПУ и динамическую балансировку.
Сочетание этих процессов призвано обеспечить стабильный контроль состояния материала стальной втулки, ее механических свойств, точности размеров и геометрической точности. Для изделий, требующих особых механических свойств, термическая обработка проводится в соответствии с действующими техническими требованиями, после чего проводятся соответствующие испытания механических свойств.
Для высокоточной обработки разработанный компанией GW Precision специализированный сверлильный станок обеспечивает стабильный метод обработки крупных заготовок втулок. Последующий процесс двойной самоцентрирующейся обработки на станке с ЧПУ контролирует соотношение между внутренней и внешней цилиндрическими поверхностями и геометрию двух внутренних отверстий на концах.



