



Втулка из литой стали для прокатного стана для алюминиевой полосы (контроль динамической балансировки)
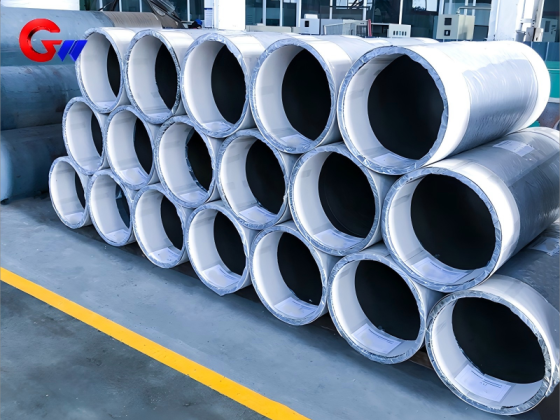
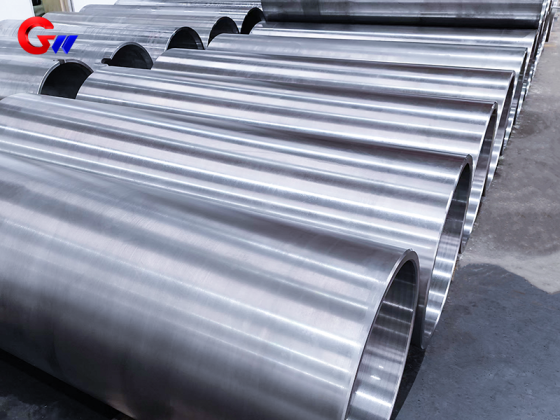
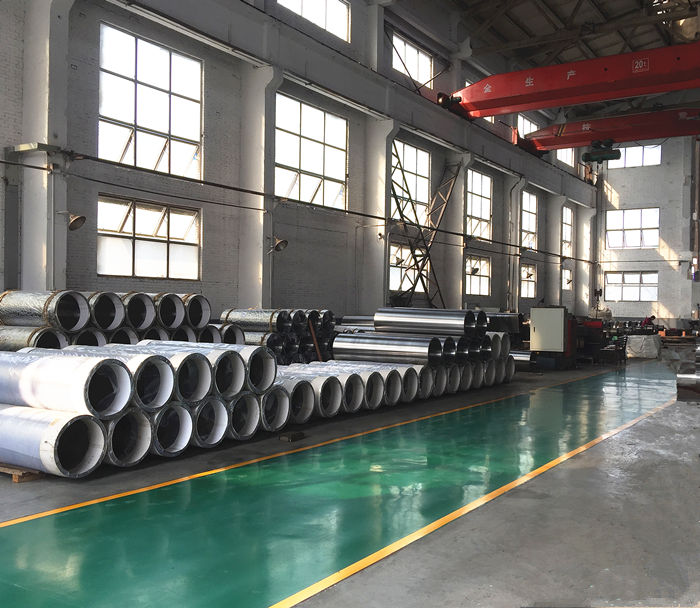
Втулка из литой стали для прокатного стана алюминиевой полосы предназначена для высокоскоростной прокатки алюминиевой полосы и фольги со скоростью 1200–2500 м/мин и толщиной материала 0,1–2,0 мм. Изготовленная из стали 35NiCrMo, втулка имеет размеры 565 × 505 × 1700 мм. Она подходит для четырехвалковых и шестивалковых прокатных станов холодной прокатки, а также для 20-валковых прокатных станов Сендзимира, используемых для прокатки аккумуляторной и упаковочной фольги. Втулка рассчитана на динамическую стабильность при высоких скоростях вращения, с контролируемым остаточным дисбалансом ≤0,4 г·см/кг (марка G0.4) и контролируемой амплитудой вибрации ≤0,8 мкм. Температура в зоне прокатки может достигать приблизительно 150–250 °C, что требует от втулки выдерживания многократных термических и механических нагрузок во время работы.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Втулка из литой стали для прокатного стана для алюминиевой полосы (контроль динамической балансировки)
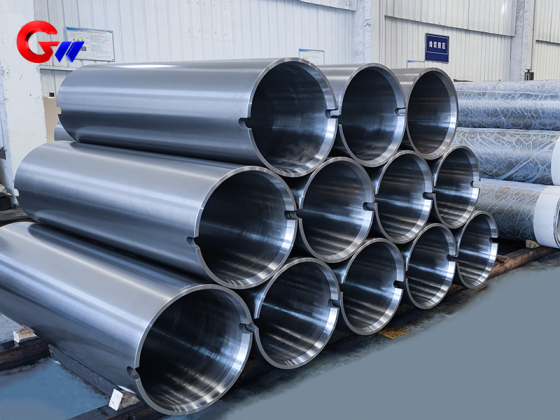
ОнВтулка из литой стали для прокатного стана алюминиевой полосыЭто крупногабаритная литая стальная деталь, предназначенная для оборудования, используемого для прокатки алюминиевой полосы и алюминиевой фольги. Она изготавливается из35NiCrMo стальи имеет следующие характеристики565 × 505 × 1700 ммДанная втулка предназначена для работы в условиях высокоскоростного вращения, многократных механических нагрузок и переменных термических напряжений, возникающих при прокатке алюминия.
Втулка подходит для прокатки алюминиевой полосы со скоростью прокатки.1200–2500 об/мини толщина материала0,1–2,0 ммТипичное оборудование включает в себя четырехвалковые и шестивалковые прокатные станы холодной прокатки.20-высоковалковые прокатные станы СендзимираВ 20-валковых прокатных станах эта втулка может использоваться для производства аккумуляторной и упаковочной фольги.
35-никель-хром-молибденовая сталь и термообработка
Рукав использует35NiCrMo стальс заданным пределом прочности на растяжение≥850 МПаДанный материал обеспечивает прочность, ударную вязкость и усталостную стойкость, необходимые для крупного вращающегося компонента, подвергающегося многократным механическим нагрузкам.
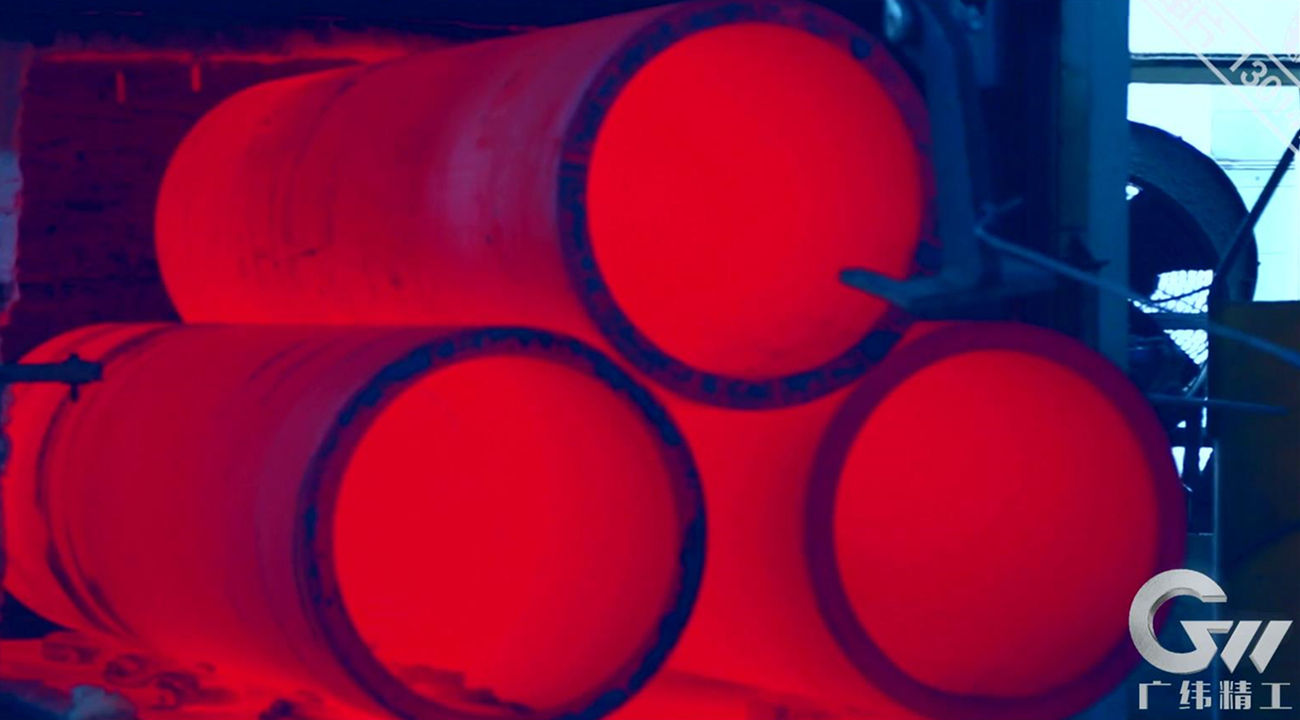
Материал обрабатывается следующим образом:закалка и высокотемпературный отпускПосле термообработки заданная твердость составляетHRC 30–40Такая термообработка обеспечивает контролируемое сочетание прочности, твердости и ударной вязкости, необходимое для работы втулки в различных условиях.
Фактическая мгновенная температура в зоне прокатки составляет приблизительно150–250 °CВ предоставленных данных о материале также указана возможность кратковременной работы при температуре приблизительно...400–500 °CЭти условия требуют, чтобы втулка выдерживала многократные термомеханические нагрузки без ущерба для своей структурной целостности.
Динамическая балансировка для высокоскоростной прокатки
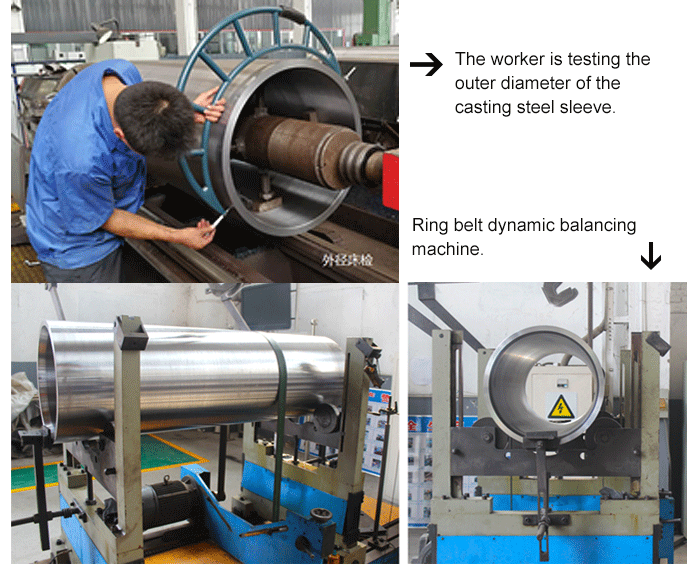
Динамическая балансировка является важным требованием для этой втулки прокатного стана по алюминию из-за высокой скорости вращения. Остаточный дисбаланс контролируется для≤0,4 г·см/кг, соответствующийОценка G0.4.
Втулка также предназначена для подавления высокочастотных вибраций, при этом заданная амплитуда вибрации регулируется в соответствии с требуемыми параметрами.≤0,8 мкмКонтроль остаточного дисбаланса и вибрации способствует повышению стабильности вращения при высокоскоростной прокатке алюминиевой полосы и фольги, а также обеспечивает стабильные условия прокатки.
Таким образом, сочетание прочности материала, термообработки, точности размеров и динамической балансировки учитывается на протяжении всего производственного процесса, а не только во время окончательной проверки.
Высокоточная обработка больших размеров
Заготовка гильзы первоначально обрабатывается наСтанок для сверления отверстий, разработанный компанией GW Precision Technology.В процессе расточки механическая обработка используется для контроля соосности между передним и задним концами внутреннего отверстия.
Заготовка остается неподвижной, в то время как вал инструмента вращается, вырезая внутреннее отверстие. Этот метод обработки помогает уменьшить конусность и погрешности формы отверстия. Он также способствует более плавному удалению стружки во время обработки, что помогает улучшить качество поверхности и уменьшить вероятность появления царапин, вызванных скоплением стружки.
После первоначальной обработки отверстия втулка подвергается дальнейшей обработке наДвойной самоцентрирующийся станок с ЧПУ, разработанный на основе многолетнего опыта в высокоточной крупногабаритной обработке..
На обоих концах станка установлены гидравлические зажимные патроны для быстрого позиционирования внутренних концов отверстия заготовки. Этот метод позиционирования помогает поддерживать необходимую концентричность во время последующей обработки. Затем с помощью ЧПУ обрабатывается внешняя цилиндрическая поверхность, сохраняя при этом необходимое соотношение между внутренней и внешней поверхностями.
Конические круглые поверхности внутренних отверстий на обоих концах также обрабатываются с требуемой концентричностью. Такая последовательность обработки обеспечивает контролируемую геометрическую точность для большой вращающейся втулки, используемой в высокоскоростном прокатном оборудовании.
Сварка и контроль качества
При необходимости сварочного ремонта гильзу предварительно нагревают примерно до определенной температуры.200–300 °CПеред сваркой. После сварки применяется термообработка для снижения риска растрескивания и контроля остаточных термических напряжений.
Качественная документация для готового конверта включает в себя:Отчет об анализе химического состава, отчет о термической обработке, отчет о механическом анализе материала, отчет о допусках на размеры, а также отчет о допусках на форму и положение.Эти записи обеспечивают отслеживаемость материала, условий термообработки и результатов окончательной обработки.
СочетаниеМатериал 35NiCrMo, контролируемая термообработка, высокоточная обработка на станках с ЧПУ больших размеров, динамическая балансировка и документированный контроль качества.Предлагается полный технологический процесс производства литых стальных втулок, используемых в высокоскоростных прокатных станах для алюминиевой полосы и фольги.
Изготовление на заказ
Компания GW Precision Technology производит этот продукт.Втулка из литой стали 35NiCrMoв соответствии с техническими и габаритными требованиями к прокатному оборудованию заказчика.565 × 505 × 1700 ммТехнические характеристики втулки, диапазон высокоскоростных применений, требования к динамической балансировке, процесс обработки и документация по контролю качества могут быть включены в производственный процесс и процесс контроля качества для конкретного применения в прокатке алюминия.