





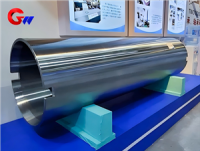
Втулка из литой стали для холоднокатаного стана 35CrMoV (проверка методом динамической балансировки)
Высокоточная литая стальная катушка GW — идеальный выбор для условий высокой точности и высоких нагрузок в прокатных станах холодной прокатки, особенно подходит для прокатки тонкой полосы со строгими требованиями к динамической балансировке. Ее преимущества в виде высокой прочности, износостойкости и экономичности очевидны, но требуется строгий контроль процессов литья и термообработки.
- GW Precision
- Китай, Лоян
- Договорное соглашение
- Годовая производительность стальных катушек составляет 4000 штук.
- Информация
Проверено методом динамической балансировки стального барабана, изготовленного на холоднопрокатном стане.
| Материал рукава | Спецификация |
| 35CrMoV | Φ572*Φ506*2337 |
Контроль химического состава (ключевые элементы):
Элемент C Si Mn Cr Mo V P ≤ S ≤
Диапазон 0,30~0,38 0,20~0,40 0,50~0,80 0,90~1,20 0,20~0,30 0,10~0,20 0,025 0,025
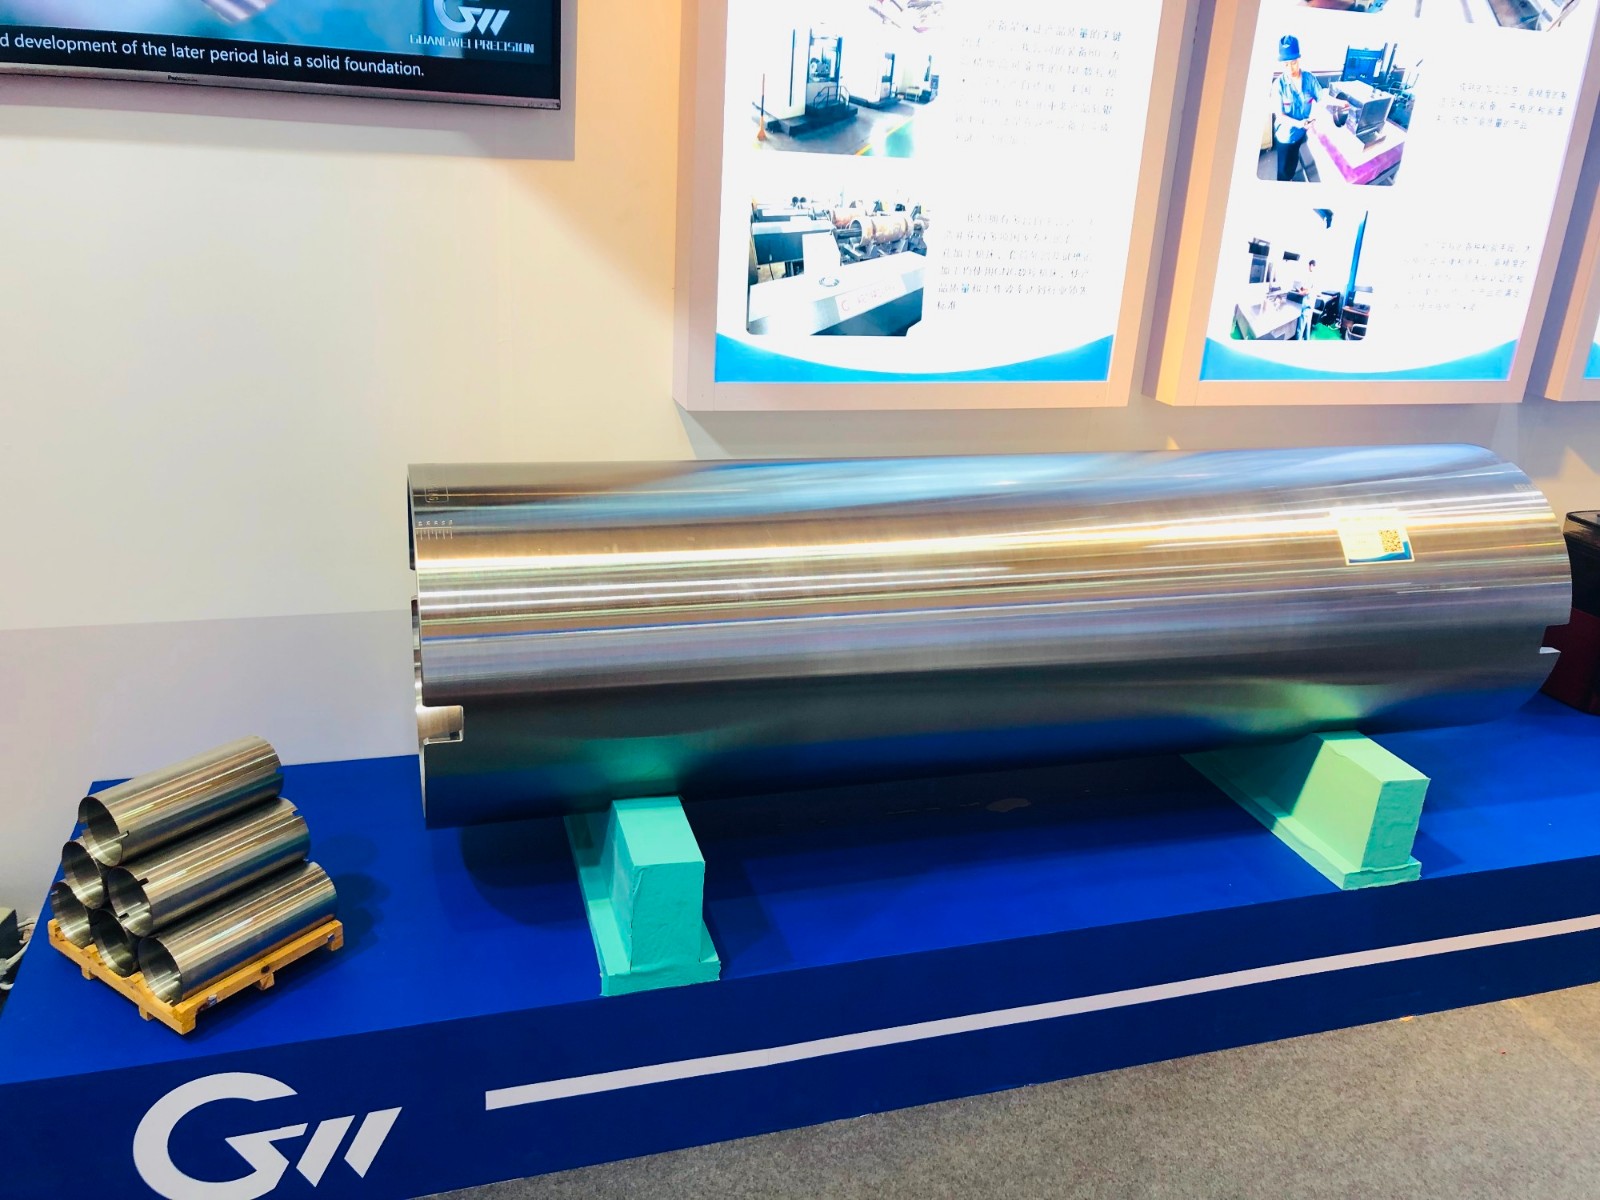
Центробежное литье
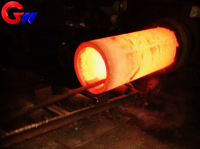
Наша компания использует передовые технологии плавки и литья, а также оборудование с точным контролем, обеспечивающее надежный и точный химический состав материала литых стальных катушек, а также их характеристики. Применение центробежного литья гарантирует отсутствие дефектов на внутренней и внешней поверхности литых стальных катушек, таких как трещины, шлаковые включения, поры и песчаные отверстия. Использование отработанных технологий термообработки обеспечивает механические свойства литых стальных катушек.
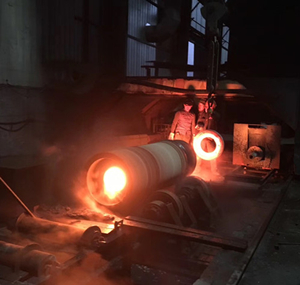
Описание термообработки стальной втулки
Мы будем проводить строгую термообработку литых стальных катушек, предъявляющих особые требования к механическим свойствам, а также соответствующие испытания механических свойств, чтобы гарантировать, что каждая стальная катушка будет соответствовать наилучшим параметрам и обеспечит клиентам хорошие результаты.
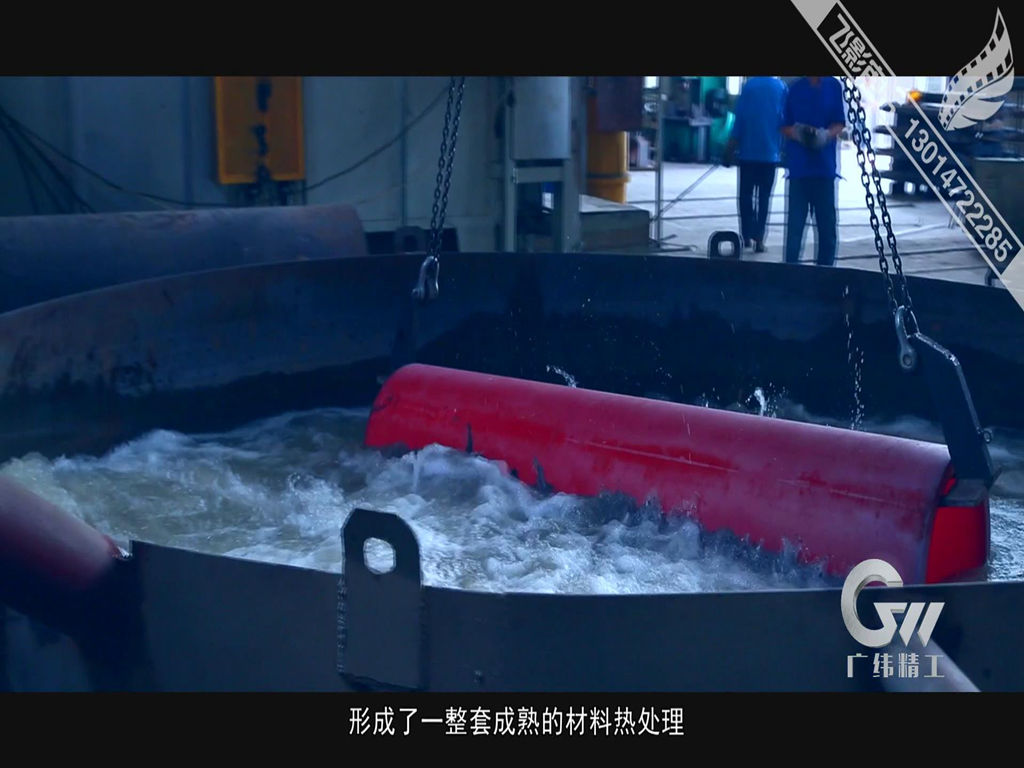
Процесс термообработки литой стальной катушки (для прокатного стана холодной прокатки)
Назначение требований к параметрам процесса
Нормализация при температуре 900 ± 10 ℃ в течение 2 часов, измельчение зерна путем воздушного охлаждения.
Закалка в масле при температуре 860 ± 10 ℃ (скорость охлаждения ≥ 80 ℃/с) для получения мартенсита.
Криогенная обработка при -80 ℃ в течение 2 часов (опционально) уменьшает остаточное содержание аустенита.
Отпуск при температуре 550 ± 10 ℃ в течение 4 часов, закалка с водяным охлаждением и отпуск до 300–350 HBW.
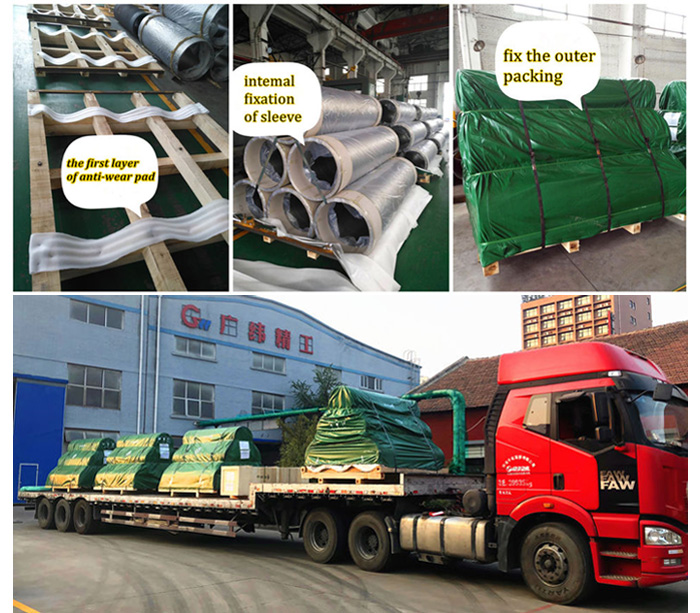
Упаковка
У нас отличная команда упаковщиков и отработанные технологии упаковки для наших стальных катушек.
Упаковка должна обеспечивать сохранность продукции, чтобы она не была утеряна или повреждена во время хранения, транспортировки и продажи.
Упаковка обеспечивает чистоту продукта. Перед упаковкой убедитесь в чистоте поверхности продукта.
Наша продукция — стальные катушки — широко известна и пользуется доверием пользователей, а также способна удовлетворять постоянно меняющиеся экономические и социальные потребности.
Наша продукция пользуется широким признанием и доверием пользователей и способна удовлетворять постоянно меняющиеся экономические и социальные потребности.
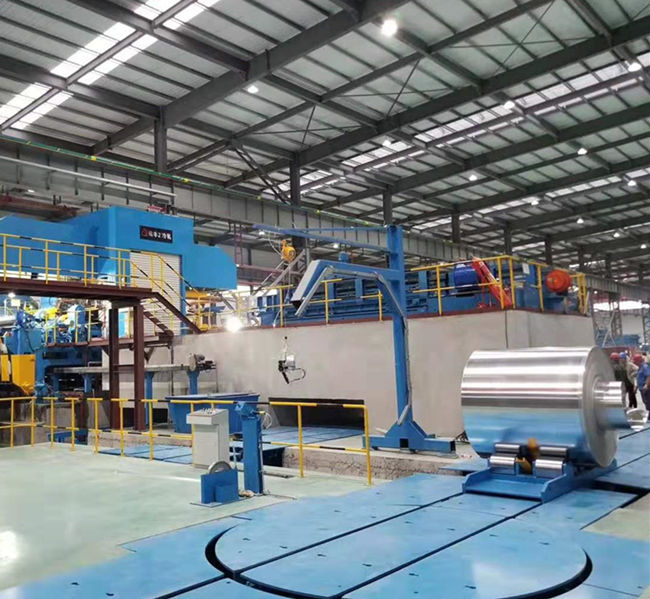
Стандарт динамической балансировки для литой стальной втулки 35CrMoV (для прокатного стана холодной прокатки)
Оборудование для обнаружения требуемых значений параметров
Балансировочный станок с жесткой опорой класса G2.5 (ISO 1940-1).
Остаточный дисбаланс ≤ 1 г · мм/кг (1500 об/мин) фазовый анализатор
Метод коррекции при повторном сверлении (глубина ≤ 5 мм) на станке с ЧПУ.



